
Die Teileausrichtung beim 3D-Druck ist die Lage eines Bauteils im Bauraum und entscheidet über Festigkeit, Oberfläche, Stützmaterial und Druckzeit. Im FDM-Verfahren trägt ein Teil längs der Schichten mehr Last als quer dazu, im DLP-Druck bestimmt allein die Bauteilhöhe die Druckzeit. Exostruct legt die Orientierung vor jedem Auftrag fest, vom Einzelstück bis zur Kleinserie mit 500 Teilen.
Zwei identische Dateien ergeben beim selben Dienstleister zwei verschiedene Bauteile, sobald sie unterschiedlich im Bauraum stehen. Festigkeit, Oberfläche, Stützbedarf und Preis hängen an dieser einen Entscheidung, die vor dem ersten Gramm Material fällt. Der folgende Text zeigt, welche Orientierung zu welchem Ziel passt und welche Angaben wir für diese Entscheidung brauchen.
Warum verändert die Orientierung die Festigkeit eines Bauteils?
Belastete Bauteile versagen entlang der Schichtgrenzen. Ein FDM-Teil trägt in der Ebene der Schichten mehr Last als senkrecht dazu, weil die Schichten dort verschweißt und nicht nur aufeinandergestapelt sind. Bei 0,2 Millimeter Schichthöhe stapeln sich in einem 20 Millimeter hohen Haken rund 100 solcher Grenzen.
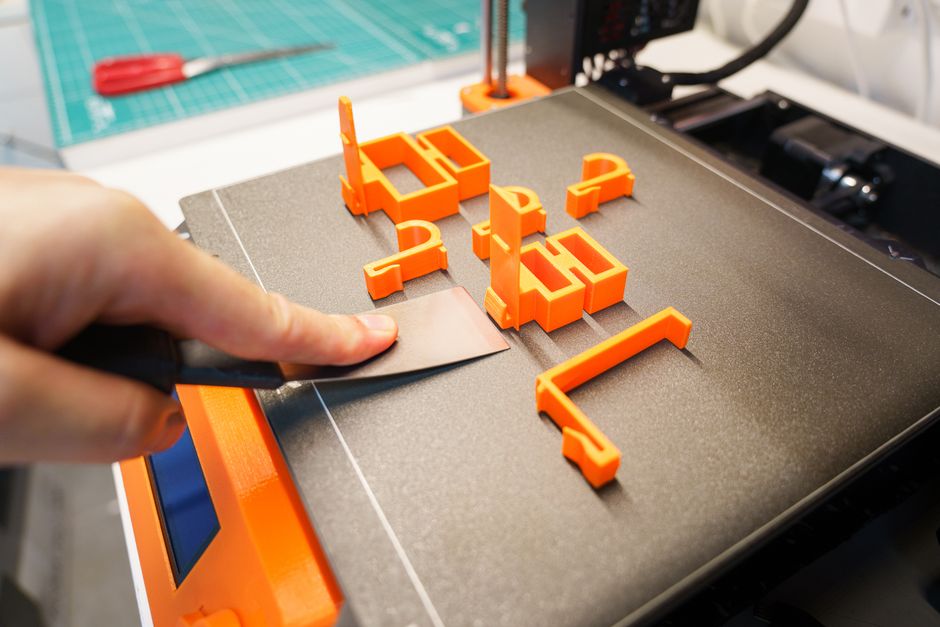
Ein Wandhaken zeigt den Effekt besonders deutlich. Stehend gedruckt sieht er sauber aus, trägt aber nur so viel, wie die Verbindung zwischen zwei Schichten aushält. Liegend gedruckt verläuft das Material in Zugrichtung, und der Haken hält spürbar mehr. Beim FFF/FDM-Verfahren (Fused Filament Fabrication) wird geschmolzenes Filament schichtweise aufgetragen, weshalb jede Schichtgrenze eine konstruktive Eigenschaft ist und keine Nebensache. Funktionsteile fertigen wir deshalb mit 4 Wandlinien und 25 Prozent Füllgrad, doch keine Parameterwahl gleicht eine falsche Lage aus. Die tatsächliche Belastbarkeit hängt von Geometrie, Druckrichtung, Füllgrad und Material ab und lässt sich nur am konkreten Bauteil beurteilen. Wie ein FDM-Bauteil überhaupt entsteht, zeigt unser Grundlagenbeitrag dazu, was FDM-3D-Druck ausmacht.
| Belastungsfall | Empfohlene Lage im Bauraum | Grund |
|---|---|---|
| Zug entlang einer Achse | Achse parallel zur Bauplattform | Kraft wirkt in der Schichtebene |
| Biegung an einem Hebel | Hebel flach legen | Schichtgrenze liegt nicht in der Bruchzone |
| Druck von oben | Höhe minimieren, Lage frei wählbar | Schichten werden zusammengepresst |
| Federarm eines Clips | Arm flach auf die Plattform | wiederholte Biegung quer zur Schichtgrenze vermeiden |
Wie wirkt sich die Ausrichtung auf Oberfläche und Maßgenauigkeit aus?
Schräge Flächen zeigen im FDM-Druck versetzte Schichtkanten, waagerechte Deckflächen dagegen bleiben glatt. Die Orientierung entscheidet damit, welche Seite eines Bauteils später vorzeigbar ist und welche geschliffen werden muss. Bohrungen bleiben stehend gedruckt runder als liegende Bohrungen, die an der oberen Scheitellinie einfallen. Für Passungen geben wir stehenden Bohrungen 0,2 Millimeter Aufmaß mit.
Den Treppenstufeneffekt, also die sichtbare Stufung an schrägen Flächen, bemerkt fast jeder Kunde zuerst an einem Gehäuse mit gewölbtem Deckel. Liegt die Wölbung oben, verteilt sich die Stufung über eine große Fläche und verschwindet nach kurzem Anschleifen. Steht dieselbe Wölbung seitlich, wandert sie in die Sichtachse. Für Sichtbauteile lohnt sich deshalb der Blick auf die Frage, welche Fläche der Kunde später tatsächlich sieht. Welche Stufen der Veredelung danach möglich sind, zeigt unser Beitrag zum Oberflächenfinish im 3D-Druck.
- Sichtflächen nach oben oder in die Senkrechte drehen.
- Bohrungen, die eine Passung tragen, stehend drucken.
- Feine Beschriftungen in die Deckfläche legen, nicht an eine Schräge.
- Flächen, die ohnehin verschliffen werden, nach unten orientieren.
Stützstrukturen und Nacharbeit sind der unterschätzte Kostenblock
Überhänge ab etwa 45 Grad stützen wir im FDM-Druck ab, und jedes Stützmaterial muss später von Hand entfernt werden. Nachbearbeitung skaliert linear mit der Stückzahl, während sich Rüstkosten über das gesamte Los verteilen. Eine gedrehte Ausrichtung ohne Stützen senkt bei einer Kleinserie von 10 bis 500 Teilen den Stückpreis spürbar.
Bei einem Einzelstück fällt das kaum auf, bei 50 Gehäusen schon. Fünf Minuten Entgraten je Teil ergeben über dieses Los gut 4 Arbeitsstunden, die im Angebot auftauchen. Genau an dieser Stelle setzt die Kostenoptimierung zuerst an, nicht beim Material. Konstruktive Kleinigkeiten helfen mit: eine Bohrung in Tropfenform statt als Kreis kommt ohne Stütze aus, eine angefaste Unterkante ebenso. Unsere Fertigung von Kleinserien beginnt deshalb mit einem Blick auf Lage und Stützbedarf, bevor über Stückzahlen gesprochen wird.
- Bauteil drehen, bis die größte Fläche auf der Plattform liegt.
- Überhänge konstruktiv anfasen statt abstützen.
- Runde Bohrungen in Tropfen- oder Rautenform überführen, wenn sie waagerecht liegen.
- Bauteil teilen und fügen, wenn keine einzelne Lage alle Anforderungen erfüllt.
Wie beeinflusst die Ausrichtung Druckzeit und Preis?
Maschinenzeit ist im Angebot der größte Posten, und die Bauteilhöhe steuert sie direkt. Ein flach liegendes Gehäuse braucht weniger Schichten als dasselbe Gehäuse hochkant, entsprechend sinkt die Druckzeit. Exostruct rechnet für ein handtellergroßes FDM-Gehäuse mit 4 bis 8 Stunden, liegend eher am unteren Ende dieser Spanne.
Ein 60 Millimeter hohes Gehäuse braucht bei 0,2 Millimeter Schichthöhe 300 Schichten, flach gelegt bei 20 Millimeter Höhe nur 100. Lange Jobs binden nicht nur die Maschine, sie erhöhen auch das Risiko: Fällt ein Druck in der letzten Schicht aus, ist der gesamte Zeitaufwand verloren. Eine flachere Lage verkürzt die Belegung und begrenzt diesen Schaden. Wer bei einem Angebot die Druckzeit vergleicht, vergleicht damit indirekt die gewählte Ausrichtung. Welche Angaben in eine belastbare Kalkulation gehören, zeigt unser Beitrag dazu, wie sich ein 3D-Druck-Auftrag konfigurieren lässt. Verfahrensdetails stehen auf der Seite zu FFF und FDM.
| Lage eines flachen Gehäuses | Bauteilhöhe | Stützbedarf | Oberfläche |
|---|---|---|---|
| liegend | niedrig | gering | Deckfläche glatt, Seiten mit feinen Linien |
| hochkant | hoch | an allen Überhängen | Seitenwände mit durchgehender Schichtstruktur |
| schräg gestellt | mittel | hoch | Stufung an sämtlichen Flächen |
Gilt beim Harzdruck dieselbe Ausrichtungslogik wie beim FDM-Druck?
Im DLP-Druck belichtet ein Projektor die komplette Schicht auf einmal. Die Druckzeit hängt allein von der Bauteilhöhe ab, nicht von der Zahl der Teile auf der Plattform. Wir arbeiten dort mit 0,05 Millimeter Schichthöhe. Ein flach gelegtes Teil spart Zeit, ein schräg gestelltes verkleinert die Ablösefläche je Schicht und schont feine Strukturen.
Beim DLP/SLA-Verfahren hängt das Bauteil kopfüber an der Plattform, und Stützstrukturen halten es gegen die Ablösekräfte aus dem Harzbecken. Jede Stütze hinterlässt eine Ansatzstelle, die sich anschließend wegnehmen lässt. Schmuckanhänger, Designmuster und kleine Präsentationsmodelle werden deshalb so gedreht, dass die Ansatzstellen auf Rückseiten oder Innenflächen landen. 50 kleine Teile zusammen auf einer Plattform kosten im DLP-Druck kaum mehr Zeit als eines, ein einzelnes hohes Teil dagegen sehr wohl. Mehr zum Verfahren steht auf der Seite zu DLP und SLA.
| Kriterium | FFF/FDM | DLP/SLA |
|---|---|---|
| Treiber der Druckzeit | Bauteilhöhe und Weg je Schicht | ausschließlich Bauteilhöhe |
| Bedeutung der Lage für die Festigkeit | hoch, Schichthaftung ist die Schwachstelle | geringer, das Harz härtet weitgehend homogen aus |
| Stützstrukturen | an Überhängen über der Plattform | nahezu immer nötig, Teil hängt kopfüber |
| Typischer Ausrichtungsgriff | Belastungsrichtung in die Schichtebene legen | Teil schräg stellen, Ansatzstellen aus Sichtflächen drehen |
Welche Angaben braucht der Dienstleister für die richtige Ausrichtung?
Ohne Angabe zur Belastungsrichtung entscheidet ein Dienstleister nach Druckzeit und Stützbedarf, nicht nach Ihrem Einsatzfall. Eine kurze Notiz zu Krafteinleitung, Sichtflächen und Passungen verändert die Orientierung sofort. Eine 3MF-Datei transportiert zusätzlich Maßeinheit, Farbe und Baugruppenstruktur. Zwei Sätze in der Anfrage ersparen damit eine ganze Korrekturschleife.
Eine STL-Datei beschreibt ausschließlich die Oberfläche als Dreiecksnetz, ohne Einheiten und ohne Druckeinstellungen. Eine Ausrichtung steckt darin nicht, sie entsteht erst im Slicer. Wir brauchen deshalb drei Auskünfte: Wo wirkt die Last, welche Fläche sieht der Kunde, welche Bohrung nimmt eine Schraube auf. Bei Funktionsprototypen aus PETG legen wir die Lage Beschreibung bei Google (Meta Description)nach der Krafteinleitung fest, bei Konzeptmodellen aus PLA (Polylactid) nach der kürzesten Druckzeit. Laut der Wikipedia-Übersicht zu Polylactid erweicht PLA bereits zwischen 60 und 65 Grad Celsius, weshalb wir bei Wärmebelastung Material und Lage gemeinsam neu bewerten. Ein bis drei Korrekturschleifen bis zur freigegebenen Geometrie sind bei uns üblich, und die Ausrichtung wird in jeder Schleife mitgeprüft. Was eine druckfertige Datei sonst noch braucht, steht in unserem Leitfaden zur Dateivorbereitung.
- Belastungsrichtung und höchste Krafteinleitung benennen.
- Sichtflächen markieren, etwa als Screenshot aus dem CAD.
- Passungen, Bohrungen und Gewindesitze kennzeichnen.
- Maßeinheit angeben oder direkt als 3MF liefern.
- Einsatzumgebung nennen, etwa Wärme oder Außenbereich, damit Material und Lage zusammenpassen.
Fazit zur Orientierung im Bauraum
Die Ausrichtung entscheidet vor dem ersten Gramm Material darüber, wie stabil, wie glatt und wie teuer ein Bauteil wird. Wer Belastungsrichtung, Sichtflächen und Passungen vorab klärt, spart Nacharbeit und Korrekturschleifen. Exostruct legt die Orientierung für jeden Auftrag fest, vom Einzelstück bis zur Kleinserie mit 500 Teilen.
Eine einzige Drehung im Bauraum verschiebt gleichzeitig Festigkeit, Oberfläche, Stützbedarf und Preis. Genau deshalb gehört sie in die Abstimmung und nicht in die Voreinstellung eines Programms. Wer gerade am Anfang einer Entwicklung steht, findet in unserem Überblick zu Prototypen aus dem 3D-Druck die passende Ergänzung zur Ausrichtungsfrage.
Häufige Fragen
Lässt sich die gewünschte Ausrichtung in der STL-Datei vorgeben?
Die Ausrichtung steckt nicht in der STL-Datei selbst, denn STL beschreibt nur die Oberfläche als Dreiecksnetz, ohne Einheiten und ohne Druckeinstellungen. Erst der Slicer legt die Lage im Bauraum fest. Geben Sie Ihre Wunschausrichtung deshalb als kurze Notiz oder Skizze zur Anfrage mit. Eine 3MF-Datei hilft zusätzlich beim Maßstab.
Was passiert, wenn keine einzige Lage alle Anforderungen erfüllt?
Bauteile mit widersprüchlichen Anforderungen werden geteilt und nach dem Druck gefügt. Jedes Segment erhält dann seine optimale Lage im Bauraum. Trennstellen gehören an Kanten oder Absätze, und Zapfen oder Passstifte richten die Teile beim Kleben aus. PETG und PLA lassen sich gut verkleben, ABS zusätzlich chemisch fügen.
Warum verzieht sich ein großes flaches Bauteil beim Druck?
Große flach liegende Bauteile ab etwa 150 Millimeter Kantenlänge ziehen sich beim Abkühlen an den Ecken nach oben, weil die unteren Schichten schneller schrumpfen als die oberen. ABS reagiert empfindlicher als PLA und verlangt bei uns einen geschlossenen Bauraum um 50 Grad Celsius. Abgerundete Ecken und eine veränderte Lage verringern den Verzug.
Ändert sich die Ausrichtung zwischen Prototyp und Kleinserie?
Zwischen Prototyp und Kleinserie ändert sich die Ausrichtung regelmäßig, weil sich das Ziel ändert. Ein Konzeptmodell soll schnell fertig sein, ein Serienteil soll wenig Nacharbeit verursachen. Bei Exostruct sind ein bis drei Korrekturschleifen bis zur freigegebenen Geometrie üblich, und die Lage im Bauraum wird dabei jedes Mal mitgeprüft.
Jetzt bei Exostruct drucken lassen
Wenn Sie unsicher sind, in welcher Lage Ihr Bauteil gedruckt werden sollte, schildern Sie einfach Belastungsrichtung, Sichtflächen und Einsatzumgebung in Ihrer Anfrage. Wir legen die Ausrichtung passend zum Einsatzfall fest, prüfen Stützbedarf und Druckzeit vor dem Angebot und fertigen ab einem Stück bis zur Kleinserie.