
Ein 3D-Druck-Gehäuse ohne Schrauben und Kleber ist ein Gehäuse, dessen Teile allein durch ihre Form zusammenhalten: über gedruckte Schnapphaken, Rastringe, Kugelschnapper oder einen Schiebedeckel in einer Führungsnut. Über die Haltbarkeit im FDM-Druck entscheiden eine gut gesetzte Trennfuge, ein Federarm in Richtung der Druckschichten und ein zähes Material wie PETG.
Gehäuse für Platinen, Sensoren oder Fernbedienungen zählen zu den typischen ersten eigenen Konstruktionen im FDM-Druck (Fused Deposition Modeling), bei dem Kunststoff Schicht für Schicht aufgetragen wird. Der naheliegende Entwurf setzt vier Schrauben in die Ecken und verklebt den Rest. Wer die 3D-Druck-Montage einfach halten will, denkt das Gehäuse dagegen als Ganzes: wo es geteilt wird, wie die Innenteile halten und welcher Verschluss wie häufig aufgehen muss.
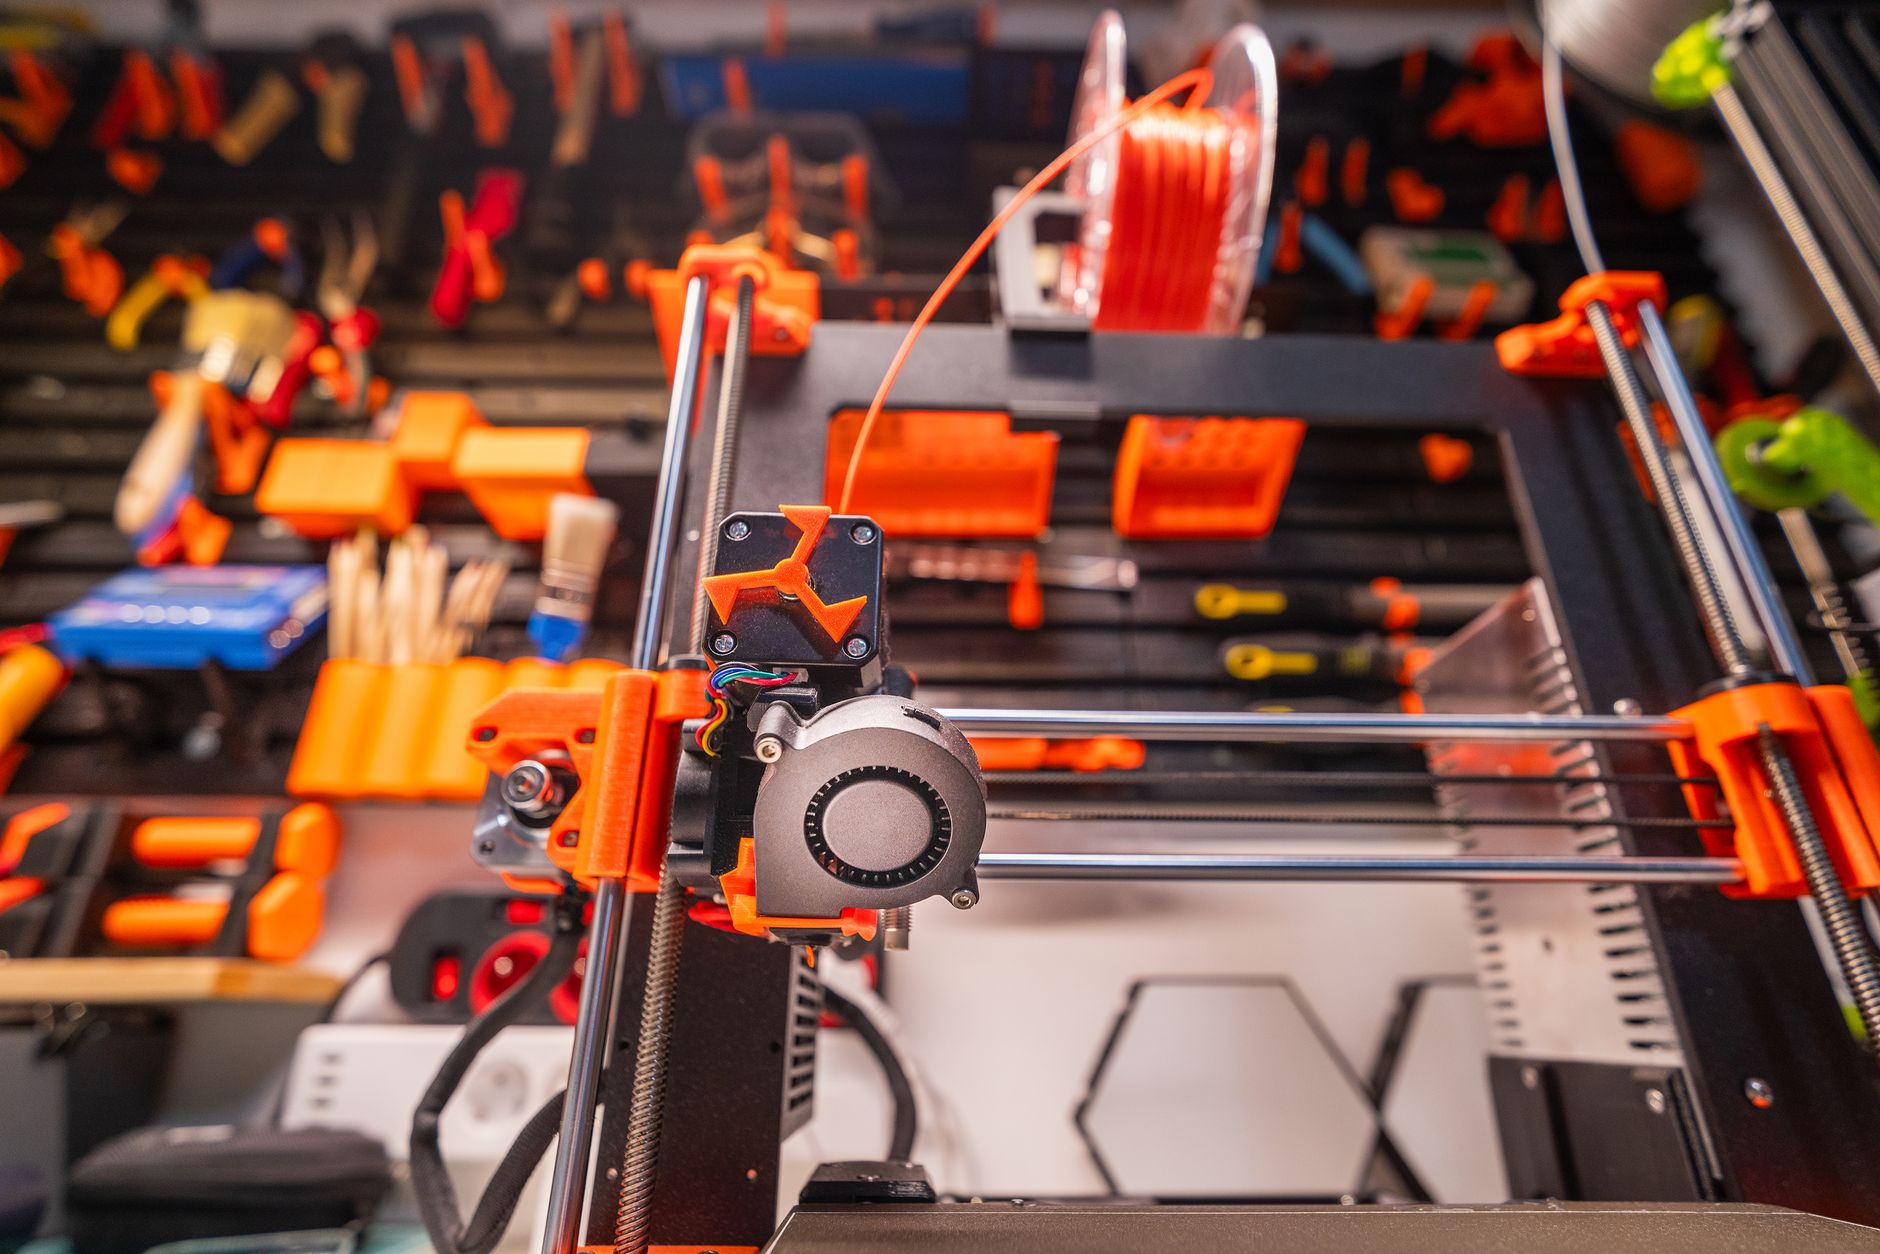
Wie hält ein 3D-Druck-Gehäuse ohne Schrauben und Kleber zusammen?
Ein schraubenloses Gehäuse hält über Formschluss: Ein Teil greift so in das andere, dass es sich nur in einer Richtung lösen lässt. Eckige Deckel sichert eine Kraglasche, also ein einseitig eingespannter Federarm mit Nase am Ende. Runde Gehäuse rasten über einen umlaufenden Rastring ein, flache Kästen schließt ein Schiebedeckel in einer Nut.
Ein typischer Fall ist das kleine Gehäuse für eine Temperaturanzeige im Flur. Die Platine liegt in der Wanne, und der Deckel muss für den Batteriewechsel ab und zu herunter. Vier Schrauben bedeuten vier Schraubdome, vier Kernlöcher und einen Schraubendreher bei jedem Batteriewechsel. Ein Deckel, der hörbar einrastet und sich mit dem Daumennagel wieder löst, ist schlicht die angenehmere Lösung.
| Bauform | Funktionsprinzip | Passendes Gehäuse |
|---|---|---|
| Kraglasche | einseitig eingespannter Federarm, die Nase rastet hinter einer Kante ein | Deckel und Abdeckungen eckiger Gehäuse |
| Rastring | umlaufender Wulst rastet in eine Nut | runde Gehäuse, Steckverbinder |
| Kugelschnapper | eine Kalotte springt in eine Vertiefung | Teile, die sich nach dem Einrasten noch drehen sollen |
| Schiebedeckel | Deckel gleitet in einer seitlichen Führungsnut | flache Kästen, Batteriefächer |
Wie lang ein Federarm sein muss und wie weit die Nase überstehen darf, behandelt unser Beitrag zu Schnappverbindungen im 3D-Druck mit Design und Materialwahl im Detail. Für ein ganzes Gehäuse zählt vorher etwas anderes: wo es geteilt wird, wie das Innenleben sitzt und wie häufig der Deckel aufgehen muss.
Wo sollte die Trennfuge zwischen Wanne und Deckel liegen?
Die Trennfuge gehört an die Stelle, an der beide Gehäusehälften eine große, ebene Fläche auf der Bauplattform bekommen. Bei einem flachen Kasten liegt sie knapp unter der Oberkante, sodass die Wanne auf ihrem Boden steht und der Deckel als flache Platte druckt. Exostruct plant zwischen Deckel und Wanne 0,2 mm Spiel je Seite, damit beide Teile ohne Nacharbeit ineinandergleiten.
Auffällig ist, wie viele Erstentwürfe das Gehäuse genau in der Mitte teilen, weil es im CAD-Programm (Computer-Aided Design, also Konstruktionssoftware) symmetrisch und ordentlich aussieht. Auf dem Drucker ergibt diese Teilung zwei tiefe Schalen, deren Ränder sich beim Abkühlen nach innen ziehen und danach nicht mehr sauber aufeinanderpassen. Eine flache Deckelplatte bleibt dagegen eben und bekommt auf der Unterseite eine glatte Fläche, die später sichtbar ist.
Für einen Deckel, der beim ersten Aufsetzen passt, hat sich beim Zeichnen folgende Reihenfolge bewährt:
- Die Trennfuge so legen, dass Wanne und Deckel mit einer großen Fläche auf der Bauplattform liegen.
- Am Deckel einen umlaufenden Steg von 2 mm Höhe vorsehen, der in die Wanne greift und den Deckel seitlich führt.
- Zwischen Steg und Wannenwand 0,2 mm Spiel je Seite einplanen.
- Die Clips mit Abstand zu den Ecken setzen, damit sich der Federarm frei biegt.
- Die Außenkante der Trennfuge mit einer Fase von 0,5 mm versehen, damit der Deckel beim Aufsetzen von selbst in Position rutscht.
Die Reihenfolge wirkt pedantisch. Sie erspart aber den typischen zweiten Druck, bei dem nur der Deckel neu entsteht, weil die Clips in den Ecken keinen Platz zum Federn hatten.
Die Schritte gelingen in jedem gängigen CAD-Programm. Wer noch zwischen Programmen schwankt, findet im Vergleich der 3D-Modellierungssoftware für Anfänger und Profis Einsteiger- und Profiwerkzeuge nebeneinander eingeordnet.
Platine und Innenteile halten über Nuten statt Schrauben
Platinen, Akkus und Sensoren halten im schraubenlosen Gehäuse über Klemmrippen, Führungsnuten und kleine Rastzapfen, die beim Konstruieren direkt in die Wanne gezeichnet werden. Eine Platine rutscht seitlich in zwei Nuten und wird vom geschlossenen Deckel von oben gesichert. Bei einer 1,6 mm starken Platine bekommt die Nut 1,8 mm Breite, weil die Schmelze beim Abkühlen nach innen zieht.
Beim Zusammenbau zeigt sich, ob das Innenleben mitgedacht wurde. Eine Platine, die nur lose auf dem Boden liegt, klappert bei jedem Anheben. Ein Kabel, das quer über den Rand läuft, drückt den Deckel wieder auf. Ein Schlitz in der Trennfuge, durch den das Kabel vor dem Schließen gelegt wird, und eine kleine Zugentlastung aus zwei versetzten Stegen lösen beides ohne ein einziges Teil aus dem Baumarkt.
An fertigen Funktionsteilen und Modellen erkennt man solche Details besser als in jeder Zeichnung. Einige Beispiele zeigt das Portfolio von Exostruct.
Welche Clipverbindung hält am Gehäuse auch mehrfaches Öffnen aus?
Mehrfaches Öffnen verträgt eine Kraglasche mit flacher Rastschräge auf beiden Seiten der Nase. Entscheidend ist zusätzlich, dass der Federarm in Richtung der Druckbahnen liegt und aus einem zähen Material wie PETG (Polyethylenterephthalat-Glykol) besteht. Eine steile Hinterschneidung hält fester, trennt sich nach der Montage aber nicht mehr zerstörungsfrei.
Am Druck selbst entscheidet sich mehr, als die Zeichnung verrät. Bei der Fused Filament Fabrication, wie FDM auch genannt wird, legt die Düse geschmolzenes Filament Bahn für Bahn ab. Innerhalb einer Schicht verschmelzen die Bahnen gut, zwischen zwei Schichten haftet das Material schwächer. Ein 20 mm langer Federarm, der senkrecht nach oben wächst, stapelt bei 0,2 mm Schichthöhe rund 100 solcher Schichtgrenzen übereinander. Wer beim ersten Ausprobieren ein leises Knacken hört, hat eine davon gefunden.
Für die Wanne, die auf ihrem Boden steht, folgt daraus eine klare Konstruktionsregel. Der Federarm entsteht durch einen U-förmigen Schlitz in der Seitenwand, und seine Länge verläuft waagerecht, also in derselben Richtung wie die Druckbahnen. Beim Einrasten biegt er sich nach außen, und die Biegung läuft durch durchgehende Bahnen statt über Schichtgrenzen. Ein Clip, der senkrecht aus dem Wannenrand nach oben ragt, ist bei gleicher Form das schwächere Bauteil.
Beim Material lohnt ein ehrlicher Blick auf den Alltag des Gehäuses. PLA (Polylactid) druckt unkompliziert, wird bei wiederholter Biegung aber spröde und erweicht laut dem englischsprachigen Wikipedia-Artikel zu Polylactid schon bei einer Glasübergangstemperatur von 60 bis 65 °C. Für einen Deckel, der einmal einrastet und dann geschlossen bleibt, reicht PLA trotzdem. Ein Fernbedienungsgehäuse, das jeden Monat aufgeht, gehört dagegen in PETG.
Wann stößt der eigene Drucker bei Gehäusen an Grenzen?
Ein Einsteigerdrucker reicht für ein einzelnes Gehäuse in PLA oder PETG aus, an Grenzen stößt er bei technischen Werkstoffen, Stückzahl und Sichtflächen. ABS (Acrylnitril-Butadien-Styrol) verlangt ein beheiztes Druckumfeld, PA12+CF15 (kohlefaserverstärktes Nylon) eine verschleißfeste Düse und trockene Lagerung. Ab einer kleinen Serie wächst außerdem die Handarbeit je Teil spürbar.
Der Sprung kommt ohne Vorwarnung: Aus dem einen Gehäuse für die eigene Werkstatt wird eine Serie für den Betrieb, weil die Kollegen dieselbe Anzeige an ihren Maschinen haben wollen. Ein handtellergroßes FDM-Gehäuse rechnet Exostruct mit 4 bis 8 Stunden Druckzeit. Die Lage im Bauraum verschiebt diesen Wert deutlich: Ein 60 mm hohes Gehäuse ergibt bei 0,2 mm Schichthöhe 300 Schichten, flach gelegt bei 20 mm Höhe nur 100. Dazu kommt die Handarbeit, denn 5 Minuten Entgraten je Teil ergeben bei 50 Gehäusen gut 4 Arbeitsstunden.
Funktionsteile druckt Exostruct mit vier Wandlinien und 25 Prozent Füllgrad. Am eigenen Drucker entstehen solche Werte erst über mehrere Probedrucke, und jeder davon bindet die Maschine für Stunden.
| Kriterium | Eigener Einsteigerdrucker | Fertigung bei Exostruct |
|---|---|---|
| Material | PLA und PETG unkompliziert, ABS und PA12+CF15 nur mit beheiztem Druckumfeld oder spezieller Düse | PLA, PETG, ABS, PP, TPU, PA12+CF15 und Resin |
| Ausrichtung | Lage wird durch Ausprobieren gefunden | Orientierung vor jedem Auftrag festgelegt |
| Menge | ein handtellergroßes Gehäuse bindet den Drucker 4 bis 8 Stunden | Einzelstück bis Kleinserie mit 500 Teilen |
| Konstruktion | eigene CAD-Datei nötig | Konstruktion nach Skizze, Foto oder Beschreibung |
Gehäuse, die Teil eines eigenen Produkts werden, verlangen mehr als einen funktionierenden Clip. Der Beitrag über technische Bauteile und Gehäuse aus dem 3D-Druck beschreibt den Weg vom ersten Entwurf zum fertigen Teil.
Fazit: So bleibt die 3D-Druck-Montage einfach
Ein Gehäuse ohne Schrauben und Kleber entsteht im CAD-Programm, nicht am Drucker. Die Trennfuge bestimmt, wie beide Hälften drucken, Nuten und Stege bestimmen, wie das Innenleben sitzt, und erst danach folgt der Clip mit seiner Lage zu den Druckbahnen. Wer diese Reihenfolge einhält und für häufig geöffnete Deckel PETG wählt, hält die 3D-Druck-Montage einfach.
Wird aus dem Einzelstück eine wiederkehrende Bestellung, hilft der Blick darauf, wann sich der Druck auf Anfrage für Kleinserien lohnt. Für Gehäuse, die über den eigenen Drucker hinausgehen, übernimmt Exostruct Konstruktion, Materialwahl und Fertigung als Einzelstück oder Serie.
Häufige Fragen
Wie komme ich ohne CAD-Erfahrung zu einem Gehäuse mit Schnappverbindung?
Ohne CAD-Erfahrung führt der kürzeste Weg zu einem Gehäuse mit Schnappverbindung über eine Konstruktion im Auftrag. Exostruct zeichnet das Gehäuse nach Skizze, Foto oder Beschreibung und plant Trennfuge, Nuten und Clips gleich mit. Hilfreich sind die Maße der Platine, die Lage von Buchsen und Tastern sowie die Angabe, wie häufig der Deckel geöffnet wird.
Welches Dateiformat brauche ich für ein Gehäuse aus mehreren Teilen?
Ein mehrteiliges Gehäuse kommt am besten als 3MF-Datei zum Druck, weil das Format Einheiten, Farben und die Zuordnung der Einzelteile mitspeichert. STL überträgt dagegen nur die Oberfläche jedes Teils ohne Maßeinheit. Wer STL nutzt, exportiert Wanne und Deckel als getrennte Dateien in Millimetern und benennt sie eindeutig.
Was kostet ein 3D-gedrucktes Gehäuse mit Schnappverbindung?
Der Preis eines 3D-gedruckten Gehäuses mit Schnappverbindung hängt vor allem von der Maschinenzeit ab, dazu kommen Material und Nacharbeit. Ein handtellergroßes FDM-Gehäuse rechnet Exostruct mit 4 bis 8 Stunden Druckzeit. Flach gelegte Gehäuse, Fasen statt Stützen und PETG statt technischer Werkstoffe senken den Betrag, einen verbindlichen Preis nennt erst das Angebot zur Datei.
Lassen sich Gehäuseteile mit Clips später zusätzlich verschrauben?
Gehäuseteile mit Clips lassen sich nachträglich verschrauben, wenn im Modell Platz für ein Kernloch vorgesehen ist. Ein direkt gedrucktes Innengewinde trägt nur wenige Montagezyklen, weil die Flanken entlang der Schichtgrenzen ausreißen. Für häufig gelöste Verbindungen setzt Exostruct deshalb Gewindeeinsätze ein oder schneidet das Gewinde in PETG oder PA12+CF15 nach.
Jetzt bei Exostruct drucken lassen
Sie haben ein Gehäuse mit Schnapphaken gezeichnet oder bisher nur eine Skizze davon? Exostruct legt vor jedem Auftrag die Lage der Federarme im Bauraum fest, stimmt mit Ihnen per E-Mail, Telefon oder Online-Meeting das passende Material zwischen PETG, ABS, TPU und PA12+CF15 ab und übernimmt auf Wunsch die Konstruktion nach Skizze, Foto oder Beschreibung. Alle Leistungen im Überblick finden Sie auf der Startseite von Exostruct.