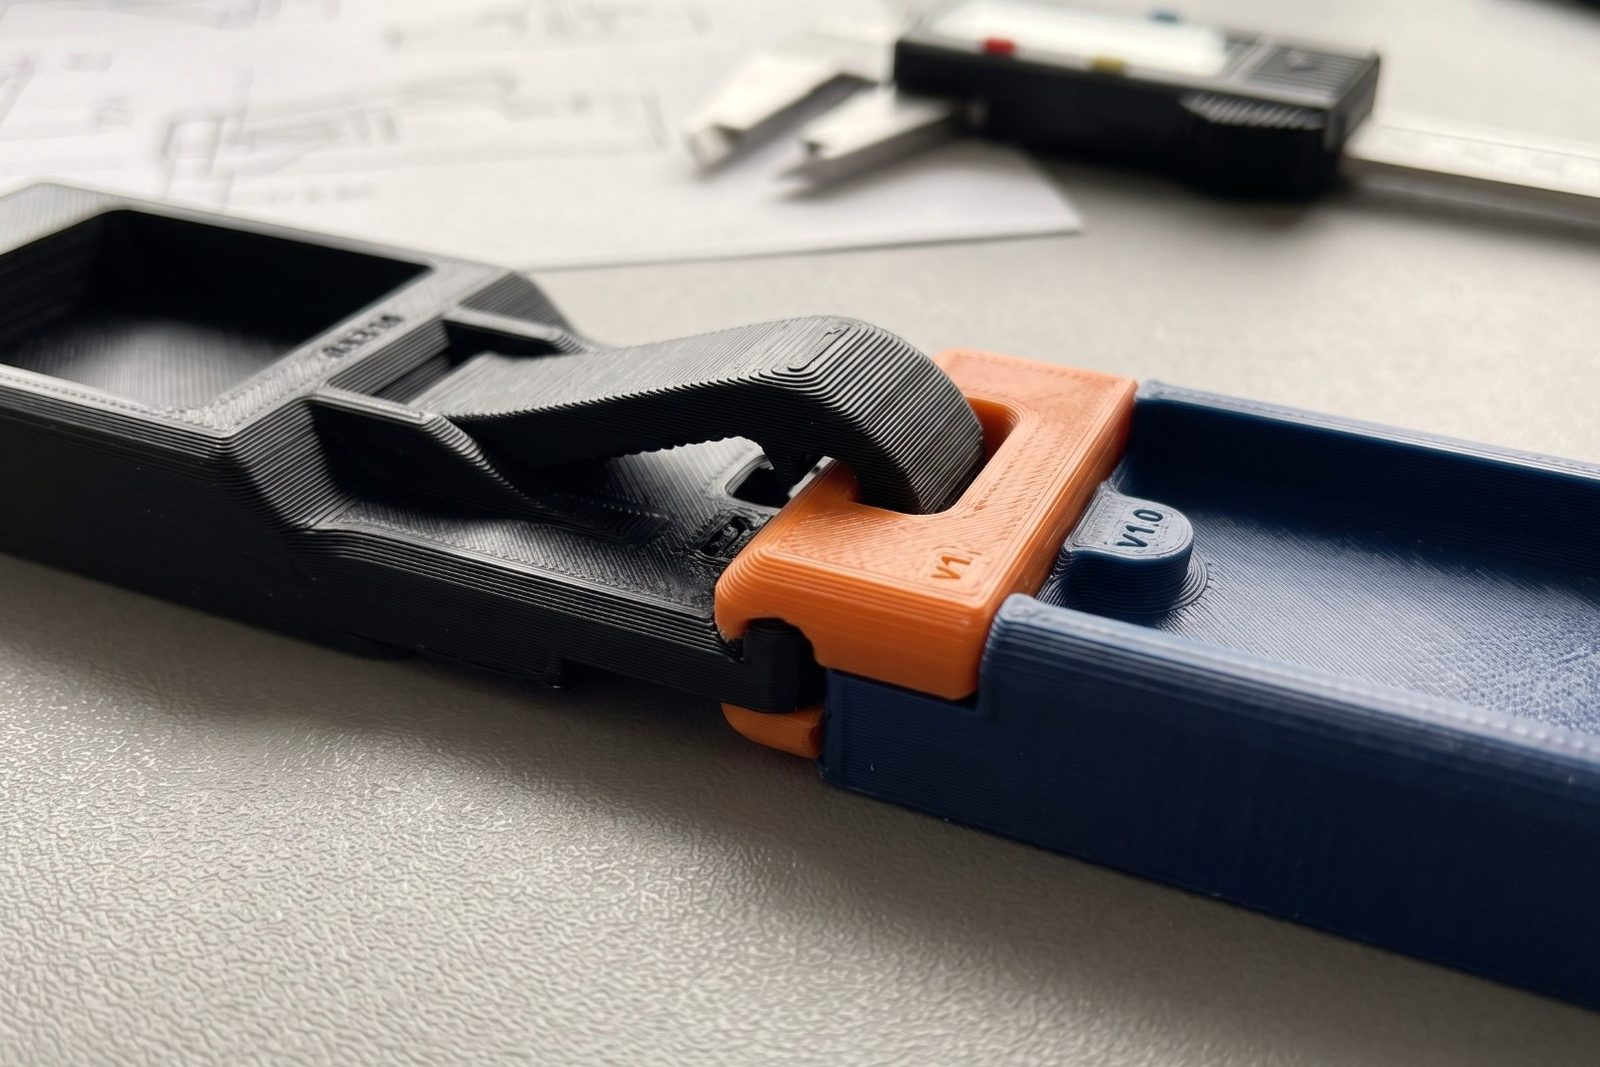
Schnappverbindungen im 3D-Druck sind formschlüssige Verbindungen, bei denen ein gedruckter Federarm über eine Nase einrastet und zwei Bauteile ohne Schraube zusammenhält. Entscheidend sind die Druckrichtung des Federarms und das Material: PETG und PA12+CF15 vertragen wiederholtes Einrasten, PLA ermüdet und bricht. Exostruct druckt Funktionsteile mit vier Wandlinien und 25 Prozent Füllgrad.
Ein Gehäusedeckel bricht beim dritten Öffnen am Federarm ab. Die Geometrie stimmte, das Material stimmte, nur die Lage im Bauraum nicht. Genau an dieser Stelle scheitern die meisten gedruckten Clips, und genau darum geht es in diesem Artikel: welche Regeln ein Schnapphaken im 3D-Druck braucht, welcher Kunststoff zu welcher Beanspruchung passt und wann sich der Schritt vom Testdruck zur externen Fertigung lohnt.
Was macht eine Schnappverbindung im 3D-Druck belastbar?
Die Belastbarkeit eines gedruckten Clips entscheidet sich vor dem Slicen. Ein stehend gedruckter Federarm biegt sich quer zu den Schichten und reißt genau dort auf. Liegt derselbe Arm flach auf der Bauplattform, verläuft das Material in Biegerichtung. Bei 0,2 Millimeter Schichthöhe stapeln sich in einem 20 Millimeter hohen Arm rund 100 Schichtgrenzen.
Wer einen Gehäusedeckel hochkant druckt, spart Bauraum und verliert den Clip. Beim FDM-Verfahren wird geschmolzenes Filament schichtweise aufgetragen, und die Verbindung zwischen zwei Schichten trägt weniger Last als das Material innerhalb einer Schicht. Exostruct legt die Orientierung deshalb vor jedem Auftrag fest. Zwei identische Dateien ergeben im selben Bauraum zwei verschiedene Bauteile, sobald sie unterschiedlich liegen.
| Belastungsfall | Empfohlene Lage im Bauraum | Grund |
|---|---|---|
| Federarm eines Clips | Arm flach auf die Bauplattform | wiederholte Biegung quer zur Schichtgrenze entfällt |
| Zug entlang einer Achse | Achse parallel zur Bauplattform | Kraft wirkt in der Schichtebene |
| Biegung an einem Hebel | Hebel flach legen | Schichtgrenze liegt nicht in der Bruchzone |
| Druck von oben auf die Rastnase | Bauteilhöhe minimieren | Schichten werden zusammengepresst statt getrennt |
Welches Material passt zu welcher Schnappverbindung?
PETG deckt den größten Teil der gedruckten Schnappverbindungen ab, weil das Material zäh bleibt und bei der ersten Überdehnung nicht reißt. PLA hält die Form, verzeiht aber kein wiederholtes Biegen und verliert ab etwa 60 Grad Celsius seine Formstabilität. PA12+CF15 liefert Steifigkeit und Wärmebeständigkeit, TPU dämpft.
Stellen Sie sich einen Batteriedeckel vor, der jede Woche geöffnet wird. Aus PLA gedruckt sitzt er beim ersten Test sauber und verliert nach mehreren Öffnungszyklen die Rastnase. Dieselbe Geometrie in PETG übersteht denselben Alltag, weil der Werkstoff die Biegung aufnimmt statt sie zu brechen. Die Materialentscheidung läuft immer über den Anwendungsfall, nicht über die Materialliste.
| Material | Verhalten am Federarm | Passender Einsatzfall |
|---|---|---|
| PLA (Polylactid) | formstabil, spröde bei wiederholter Biegung, bis etwa 60 Grad Celsius | Passungsmuster, Anschauungsmodelle, einmalig montierte Rastnasen |
| PETG | zäh, feuchtigkeitsbeständig, gut verklebbar | Gehäusedeckel, Halterungen, lösbare Clips im Alltag |
| ABS (Acrylnitril-Butadien-Styrol) | höhere Wärmeformbeständigkeit, chemisch glättbar, verlangt beheiztes Druckumfeld | Bauteile in warmer Umgebung, Sichtteile mit Glättung |
| PA12+CF15 (kohlefaserverstärktes Nylon) | steif und belastbar, benötigt spezielle Düsen und trockene Lagerung | Vorrichtungen, Montagehilfen, Clips mit hoher Haltekraft |
| TPU (Thermoplastisches Polyurethan) | elastisch und dämpfend | Schnapphalter für empfindliche Bauteile, Rastlippen mit Dichtfunktion |
Für Vorrichtungen und Montagehilfen in der Fertigung greifen wir zu PA12+CF15, weil der Clip dort dauerhaft unter Last steht und Wärme verträgt. Der Aufschlag gegenüber PETG rechnet sich, sobald ein Ausfall die Montagelinie stoppt.
Lösbar oder dauerhaft: welche Bauform passt zu Ihrem Bauteil?
Lösbare Schnappverbindungen brauchen eine flache Rastschräge auf beiden Seiten der Nase, damit sich der Arm beim Öffnen wieder aufbiegt. Dauerhafte Verbindungen bekommen eine steile Hinterschneidung und lassen sich nach der Montage nicht zerstörungsfrei trennen. Die Entscheidung fällt vor der Konstruktion, weil sie Geometrie, Materialwahl und Wandstärke festlegt.
Ein Elektronikgehäuse, das zum Batteriewechsel geöffnet wird, braucht eine lösbare Verbindung mit sanfter Rückschräge. Ein Kabelclip, der einmal auf ein Rohr geklickt wird und dort bleibt, verträgt die steile Variante und hält damit spürbar mehr. Wer beide Anforderungen in ein Bauteil packt, bekommt am Ende keine von beiden. Die geometrischen Details je Bauform haben wir in unserem Beitrag zu funktionalen Rastverbindungen ausführlich aufgeschrieben.
- Kraglasche: ein einseitig eingespannter Federarm mit Nase am Ende, die verbreitetste Bauform für Deckel und Abdeckungen.
- Rastring: ein umlaufender Wulst, der in eine Nut einrastet, passend für runde Gehäuse und Steckverbinder.
- Kugelschnapper: eine Kalotte, die in eine Vertiefung springt, geeignet für Teile, die sich nach dem Rasten noch drehen sollen.
Welche Fehler lassen einen gedruckten Clip brechen?
Scharfe Innenkanten bündeln die Biegespannung genau dort, wo der Federarm ohnehin am stärksten arbeitet: am Übergang zum Grundkörper. Ein Radius an dieser Stelle verteilt die Last und verlängert die Lebensdauer des Clips spürbar. Zu dünne Arme, zu kurze Hebel und Wandstärken, die der Slicer nicht mehr sauber füllt, sind die weiteren Ursachen.
In der Praxis zeigt sich der Fehler beim ersten Zusammenbau: Der Arm federt nicht, er knackt. Ein längerer Hebel verteilt denselben Weg auf mehr Material und senkt die Spannung, ohne dass die Haltekraft verloren geht. Warum abgerundete Übergänge im 3D-Druck auch bei der Oberfläche helfen, zeigt unser Beitrag zum Abrunden von Kanten; wo die Untergrenze für tragende Wände liegt, klärt der Artikel zu dünnwandigen Bauteilen.
Checkliste vor der Freigabe einer Schnappverbindung:
- Federarm flach auf die Bauplattform legen, damit die Biegung in der Schichtebene wirkt.
- Am Armansatz einen Radius vorsehen statt einer scharfen Innenkante.
- Armlänge so wählen, dass der Rastweg über eine ausreichende Strecke verteilt wird.
- Wandstärke des Arms an der Anzahl der Wandlinien ausrichten, nicht am Wunschmaß.
- Rastnase so gestalten, dass der Überhang unter etwa 45 Grad bleibt und keine Stützstruktur im Rastbereich nötig wird.
- Gegenstück und Spiel gemeinsam prüfen, nicht nur den Clip. Für stehende Passungsbohrungen geben wir 0,2 Millimeter Aufmaß mit.
- Einen Testdruck rasten und wieder lösen, bevor eine Stückzahl bestellt wird.
Vom Funktionsprototyp zur Kleinserie
Ein Clip lässt sich nicht am Bildschirm freigeben. Erst der gedruckte Funktionsprototyp zeigt, ob die Nase einrastet, hält und wieder löst. Drei bis fünf Iterationen sind in der Produktentwicklung normal, und ein handtellergroßes FDM-Gehäuse drucken wir in vier bis acht Stunden. Danach folgt die Kleinserie.
Ein eigener Drucker leistet bei den ersten Passungsmustern gute Dienste, weil jede Korrekturschleife nur Filament kostet. Die Grenze taucht beim Zielmaterial auf: ABS verlangt ein beheiztes Druckumfeld, PA12+CF15 spezielle Düsen und trockene Lagerung. Sobald der Clip dauerhaft tragen muss, verlagern Betriebe die Fertigung nach außen und sparen sich Ausschuss und Materialbevorratung. Bis zur freigegebenen Geometrie sind bei uns ein bis drei Korrekturschleifen üblich, Kleinserien von 10 bis 500 Teilen entstehen danach ohne Werkzeug direkt aus der Datei.
Für den Auftrag selbst zählt die Datei. Das STL-Format) beschreibt die Bauteiloberfläche als Dreiecksnetz und wird immer angenommen. 3MF transportiert zusätzlich Maßeinheit, Farbe und Baugruppenstruktur und vermeidet Rückfragen, wenn Clip und Gegenstück in einer Datei liegen. Liegt noch kein Modell vor, übernimmt Exostruct die Konstruktion nach Skizze, Foto oder Altteil. Welche Maße und Toleranzen ein druckbares Modell sonst noch braucht, fasst unser Überblick zu den Designvorgaben für den 3D-Druck zusammen.
Das Wichtigste zur Schnappverbindung im Überblick
Die Materialwahl entscheidet über die Lebensdauer einer Schnappverbindung, die Druckrichtung über ihre Bruchfestigkeit. PETG und PA12+CF15 halten wiederholtes Einrasten aus, PLA gehört ans Passungsmuster. Ein Radius am Armansatz, ein flach liegender Federarm und ein echter Funktionstest verhindern die typischen Brüche im ersten Testdruck. Alles Weitere entscheidet sich am konkreten Bauteil.
Wer eine Schnappverbindung konstruiert, plant also zwei Dinge parallel: die Geometrie des Federarms und seine Lage im Bauraum. Beides zusammen ergibt ein Bauteil, das sich montieren lässt und im Einsatz hält.
Häufige Fragen
Wie viele Schnappzyklen hält ein 3D-gedruckter Clip aus?
Die Zyklenzahl eines gedruckten Clips hängt von Geometrie, Druckrichtung, Füllgrad und Material ab und lässt sich nur am konkreten Bauteil beurteilen. Ein zäher Werkstoff wie PETG verträgt deutlich mehr Öffnungsvorgänge als sprödes PLA. Wer eine belastbare Aussage braucht, testet den Funktionsprototyp unter der realen Belastung, statt auf pauschale Angaben zu vertrauen.
Lassen sich Schnappverbindungen auch im Harzdruck fertigen?
Schnappverbindungen im DLP/SLA-Harzdruck sind möglich, verlangen aber ein zähes Resin. Standard-Resin bildet feine Details sauber ab, bleibt jedoch spröde und bricht am Federarm. Zähe Harze verhalten sich eher wie technische Kunststoffe und vertragen Stecken, Schrauben und leichtes Biegen. Für stark belastete Clips bleibt der Filamentdruck die robustere Wahl.
Welche Datei braucht ein Auftrag mit Schnappverbindung?
STL wird für jeden Auftrag angenommen und beschreibt die Bauteiloberfläche als Dreiecksnetz, ohne Einheiten und ohne Baugruppenstruktur. 3MF transportiert zusätzlich Maßeinheit, Farbe und Zusammenbau und vermeidet Rückfragen bei mehrteiligen Modellen mit Clip und Gegenstück. Wer keine CAD-Datei hat, schickt Skizze, Foto oder Altteil, und wir konstruieren das Modell.
Lohnt sich der eigene Drucker für Bauteile mit Schnappverbindungen?
Ein eigener Drucker eignet sich gut für erste Passungsmuster aus PLA, weil jede Korrekturschleife nur Filament kostet. Grenzen zeigen sich beim Zielmaterial: PA12+CF15 verlangt spezielle Düsen und trockene Lagerung, ABS ein beheiztes Druckumfeld. Sobald der Clip funktional halten muss, verlagern Betriebe die Fertigung nach außen.
Ab welcher Stückzahl lohnt sich ein Spritzgusswerkzeug statt gedruckter Clips?
Der Schnittpunkt zwischen 3D-Druck und Spritzguss liegt bei einfachen Kunststoffteilen im Bereich einiger Tausend Stück. Bei komplexen Geometrien mit Hinterschnitten und Innenstrukturen verschiebt er sich nach oben, weil das Werkzeug aufwendiger wird. Kleinserien von zehn bis fünfhundert Teilen je Ausführung fertigen wir ohne Werkzeug direkt aus der Datei.
Jetzt bei Exostruct drucken lassen
Schnappverbindungen entscheiden sich an Details, die erst im gedruckten Teil sichtbar werden: Lage des Federarms, Radius am Armansatz, Spiel zum Gegenstück. Exostruct legt die Orientierung vor jedem Auftrag fest, druckt Funktionsteile mit vier Wandlinien und 25 Prozent Füllgrad und fertigt ab einem Stück in PETG, ABS oder PA12+CF15. Schicken Sie uns Ihre Datei oder eine Skizze, dann klären wir Material und Ausrichtung gemeinsam.