
Ein verrutschter 3D-Druck ist ein Bauteil, dessen Schichten ab einer bestimmten Höhe seitlich versetzt liegen oder das sich vom Druckbett gelöst hat. Im FDM-Druck (Fused Deposition Modeling) entsteht der Fehler durch lockere Zahnriemen, verlorene Motorschritte, Düsenkollisionen oder schwache Haftung der ersten Schicht. Die Lösung beginnt an der Mechanik, erst danach folgen die Einstellungen im Slicer, der Software zur Druckvorbereitung.
Wenn der 3D-Druck verrutscht, zeigt sich der Schaden erst spät: Material und Maschinenzeit sind dann bereits verbraucht. Der Fehler wirkt zufällig, folgt aber nachvollziehbaren Ursachen. Im Folgenden werden die typischen Auslöser vorgestellt, dazu eine Checkliste für den nächsten Versuch und die Grenze, ab der sich das Fertigenlassen rechnet.
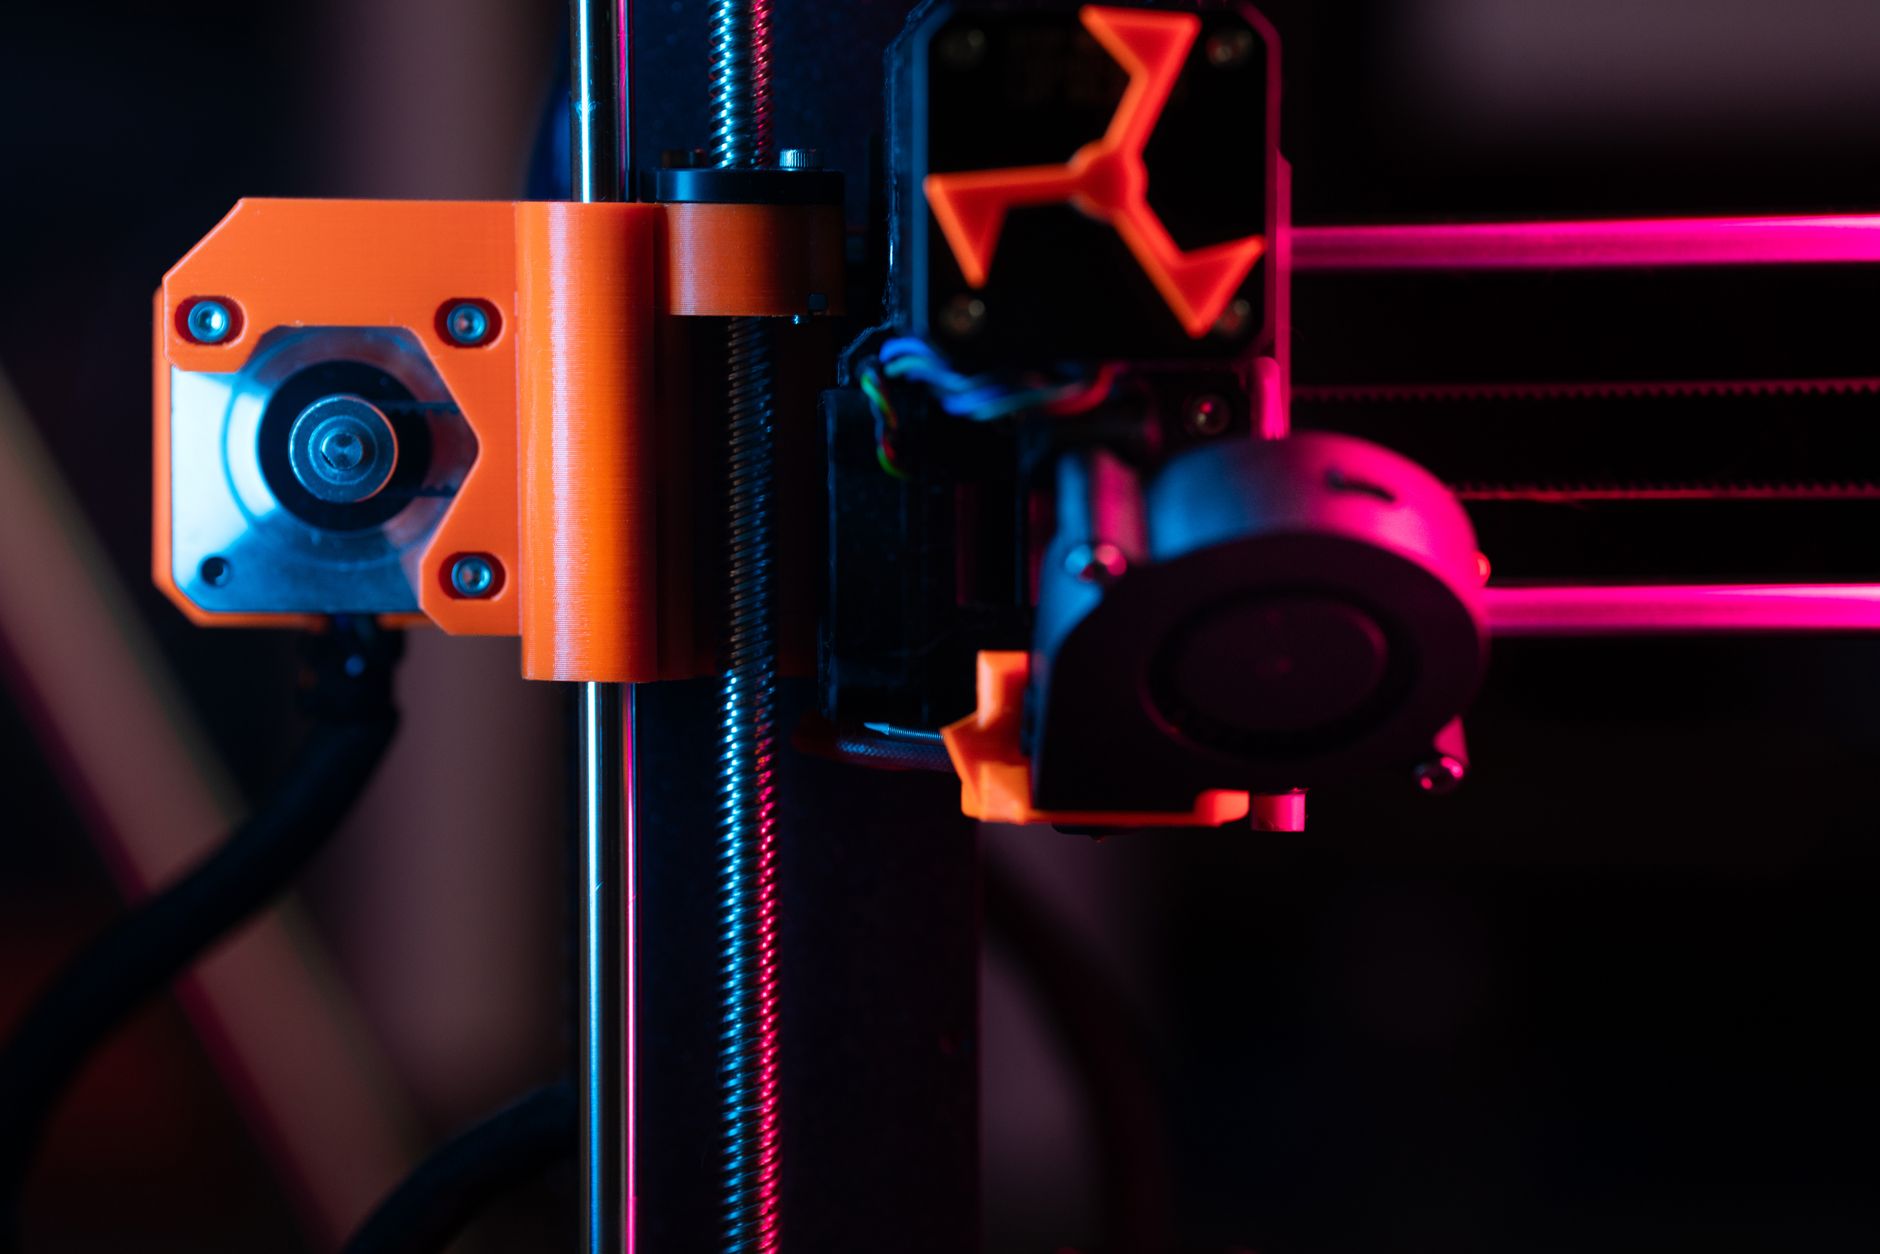
Woran erkennen Sie, dass Ihr 3D-Druck verrutscht ist?
Der Schichtversatz (im Englischen layer shift) zeigt sich als harte Stufe, an der das Bauteil ab einer bestimmten Schicht seitlich versetzt weiterwächst. Unterhalb der Stufe sitzt jede Schicht sauber, oberhalb ebenfalls. Die gerade Stufe trennt einen mechanischen Versatz klar von Verzug, Unterextrusion oder einem abgelösten Bauteil, das frei über das Druckbett wandert.
Ein Elektronikgehäuse läuft über Nacht. Am Morgen steht es auf dem Druckbett, die untere Hälfte stimmt, die obere sitzt daneben, als hätte jemand einen Stapel Bierdeckel angeschoben. Eine gerade, scharfe Kante wie diese spricht für einen einzelnen Ruck und gegen schleichenden Verzug.
Ein Blick auf das Schadensbild spart die erste Fehlersuche, denn hinter ähnlich aussehenden Fehlern stecken unterschiedliche Ursachen:
| Schadensbild | Erkennungsmerkmal | Wahrscheinliche Ursache |
|---|---|---|
| Schichtversatz | gerade Stufe, Schichten darüber intakt | Zahnriemen, Motor oder Kollision |
| Abgelöstes Objekt | Bauteil liegt lose, Filament hängt als Knäuel in der Luft | schwache Haftung der ersten Schicht |
| Verzug (Warping) | Ecken heben sich, keine Stufe | Schrumpfen beim Abkühlen, Zugluft |
| Unterextrusion | Lücken und dünne Wände, kein Versatz | zu wenig Materialfluss, verstopftes Hotend |
Warum verrutscht ein 3D-Druck mitten im Druckvorgang?
Ein Druckkopf verrutscht, sobald die Kraft am Antrieb nicht mehr reicht oder die Kraftübertragung nachgibt. Lockere Zahnriemen überspringen Zähne, Schrittmotoren verlieren bei zu hoher Beschleunigung Schritte, und die Düse bleibt an hochgebogenen Kanten hängen. Die Steuerung eines Druckers ohne Positionsrückmeldung bemerkt davon nichts und druckt mit falscher Position weiter.
Der FDM-Druck trägt geschmolzenes Filament Bahn für Bahn auf, und jede Bahn verlässt sich darauf, dass der Druckkopf dort steht, wo die Steuerung ihn vermutet. Exostruct rechnet bei 0,2 mm Schichthöhe mit 300 Schichten für ein 60 mm hohes Gehäuse. Trifft der Ruck erst Schicht 240, betrifft er nach unserer Rechnung nur die oberen 20 Prozent der Höhe, und trotzdem ist das ganze Teil Ausschuss.
Unser Rat: Legen Sie zuerst die Hand an den Zahnriemen, nicht an den Slicer. Der Griff dauert eine Minute, kostet keinen Meter Filament und klärt gleich die erste Zeile der folgenden Übersicht:
| Ursache | Erkennungszeichen | Lösung |
|---|---|---|
| Lockerer oder verschlissener Zahnriemen | Versatz an wechselnden Stellen, Riemen gibt beim Drücken stark nach | Riemen nachspannen, bei Rissen tauschen |
| Lose Riemenscheibe | Versatz in immer derselben Achse, Scheibe dreht auf der Motorwelle | Madenschraube festziehen |
| Zu hohe Beschleunigung | Versatz bei schnellen Füllbahnen | Beschleunigung und Geschwindigkeit im Slicer senken |
| Überhitzter Motortreiber | Versatz erst nach längerer Druckzeit | Lüfter und Luftwege der Elektronik prüfen |
| Düsenkollision | Klacken beim Überfahren, hochgebogene Kanten | Z-Hop aktivieren (kurzes Anheben der Düse bei Leerfahrten), Verzug beheben |
| Schwergängige Achse | Widerstand beim Verschieben von Hand | Führungen reinigen und schmieren, Kabel prüfen |
Hohe, schmale Bauteile trifft das Problem auf Druckern mit bewegtem Druckbett besonders hart. Jeder Richtungswechsel zerrt dort an einer Masse, die weit über der Platte schwingt. Eine flachere Lage nimmt diesem Hebel die Kraft, und das Tempo wird erst danach zur Stellschraube.
Was tun, wenn sich das Objekt vom Druckbett löst?
Ein 3D-Druck-Objekt verrutscht auf dem Druckbett, wenn die erste Schicht nicht fest genug haftet. Die Düse streift dann eine Kante, und das Bauteil wandert mit oder kippt. Reinigen Sie zuerst die Druckplatte, stellen Sie den Düsenabstand neu ein und vergrößern Sie die Auflagefläche mit einem Brim, also einem schmalen Haftrand.
Fingerabdrücke auf der Druckplatte reichen schon aus. Die erste Schicht legt sich scheinbar sauber ab, doch eine Ecke hebt sich nach einigen Stunden langsam an. Beim nächsten Überfahren bleibt die Düse daran hängen, und ein Bauteil, das eben noch stabil wirkte, rutscht zur Seite.
Verzug verschärft die Lage, weil Kunststoff beim Abkühlen schrumpft und an den Ecken zieht. ABS (Acrylnitril-Butadien-Styrol) reagiert darauf stärker als PLA (Polylactid), und Zugluft im Raum verstärkt den Effekt. Ein geschlossener Bauraum hält die Wärme am Bauteil. Wer ABS im Gehäuse druckt, sollte zugleich die Partikel im Blick behalten, wie unser Beitrag zu Gehäuse und Absaugung beim ABS-Druck zeigt.
Exostruct bringt die größte Fläche eines Bauteils auf die Bauplattform. Ein Gehäuse, das 60 mm hoch steht, kommt flach gelegt auf 20 mm Höhe und bei 0,2 mm Schichthöhe mit 100 statt 300 Schichten aus. Wir sparen so rund 67 Prozent der Schichten, die Auflagefläche wächst, und die Hebelwirkung sinkt. Welche Rolle die Lage für Stabilität und Oberfläche spielt, zeigt unser Beitrag zur Teileausrichtung im 3D-Druck.
Welche Checkliste rettet den nächsten Druckversuch?
Eine feste Prüfreihenfolge spart Filament, weil jede Änderung einzeln bewertet wird. Prüfen Sie zuerst bei ausgeschaltetem Drucker die Mechanik, danach die Haftung und die Elektronik und zuletzt die Einstellungen im Slicer. Wer alles gleichzeitig verstellt, weiß beim nächsten gelungenen Druck nicht, welcher Handgriff tatsächlich geholfen hat.
Geduld zahlt sich an dieser Stelle aus. Solange eine lockere Schraube das Problem verursacht, sucht jede Änderung im Slicer am falschen Ort. Arbeiten Sie die Liste deshalb von oben nach unten ab:
- Drucker ausschalten, abkühlen lassen und beide Achsen von Hand verschieben. Spürbarer Widerstand weist auf Schmutz, trockene Führungen oder ein eingeklemmtes Kabel hin.
- Zahnriemen prüfen. Ein gespannter Riemen gibt beim Drücken nur leicht nach und zeigt weder Risse noch fehlende Zähne.
- Madenschrauben der Riemenscheiben auf den Motorwellen nachziehen.
- Standfestigkeit prüfen. Die Druckplatte sitzt fest, die Führungsrollen laufen spielfrei, der Tisch steht ohne Wackeln.
- Druckplatte mit Isopropanol oder dem vom Hersteller genannten Reiniger säubern und den Düsenabstand für die erste Schicht neu einstellen.
- Lüfter und Luftwege der Elektronik kontrollieren.
- Im Slicer Beschleunigung und Füllgeschwindigkeit senken und Z-Hop aktivieren.
- Einen kurzen Testkörper drucken und das Ergebnis mit dem Fehlerbild vergleichen.
Starten Sie nach der Prüfung nicht sofort wieder das große Gehäuse. Exostruct rechnet ein handtellergroßes FDM-Gehäuse mit 4 bis 8 Stunden Druckzeit. Verrutscht es bei 90 Prozent der Laufzeit, sind nach unserer Rechnung bis zu 7,2 Stunden verloren. Ein kleiner Testkörper zeigt in einem Bruchteil dieser Zeit, ob die Achsen wieder sauber laufen.
Tritt der Versatz bei jedem Versuch auf derselben Höhe auf, rückt die Datei in den Fokus. Eine STL-Datei) beschreibt die Oberfläche eines Modells als Dreiecksnetz, und Fehler im Netz oder im erzeugten Druckpfad wiederholen sich an derselben Stelle. Prüfen Sie die betroffene Schicht in der Vorschau des Slicers. Bleibt dagegen die Achsposition gleich, liegt der Verdacht auf einer schwergängigen Führung, einer beschädigten Riemenpartie oder einem hängenden Kabel.
Verrutscht ein Druck auch im Harzdruck, wenn ein Betrieb darauf umsteigt?
Im Harzdruck mit DLP (Digital Light Processing) fährt kein Druckkopf in X und Y, weil ein Projektor die gesamte Schicht auf einmal belichtet. Schichtversatz durch Zahnriemen entfällt deshalb auch für Betriebe, die vom Filament umsteigen. Bauteile reißen dort jedoch von der Bauplattform oder den Stützen ab, sobald die Ablösekräfte am Harzbecken zu groß werden.
Im Harzdruck hängt das Bauteil kopfüber an der Bauplattform, und eine große, flache Fläche löst sich bei jeder Schicht vom Beckenboden wie ein Saugnapf von einer Scheibe. Exostruct stellt solche Flächen deshalb schräg, damit sich jede Schicht über eine kleine Kontaktlinie löst statt über die volle Fläche.
Der Vergleich stellt den Filamentdruck (FDM, auch FFF genannt) dem Harzdruck (DLP und SLA, also Stereolithographie) gegenüber:
| Kriterium | FDM/FFF | DLP/SLA |
|---|---|---|
| Lage des Bauteils | steht auf der Bauplattform | hängt kopfüber an der Bauplattform |
| Typischer Fehler | Schichtversatz, abgelöstes Objekt | Abriss von Bauplattform oder Stützen |
| Wichtigste Gegenmaßnahme | Mechanik prüfen, Haftung sichern, flach legen | große Flächen schräg stellen, Stützen anpassen |
Pulverbettverfahren wie Multi Jet Fusion kennen das Haftungsproblem nicht, weil das Bauteil im Pulver liegt. Exostruct selbst fertigt mit FFF/FDM und DLP/SLA.
Wann lohnt sich Fertigenlassen statt weiterer Fehlversuche?
Fertigenlassen lohnt sich, sobald ein Bauteil mehrere Drucktage, ein anspruchsvolles Material oder eine Serie verlangt. Ein eigener Drucker bleibt für Testteile und Einzelstücke sinnvoll, stößt aber bei Bauraum, Stückzahl und Wiederholbarkeit an Grenzen. Jeder Fehlversuch bindet zusätzlich Arbeitszeit, die in der Entwicklung oder im Betrieb an anderer Stelle fehlt.
Obwohl der eigene Drucker viele Vorteile bietet, gibt es auch Grenzen zu beachten. Eine Werkstatt braucht bis zur nächsten Woche eine Vorrichtung. Der Druck verrutscht kurz vor dem Ende, der Riemen wird nachgespannt, der nächste Versuch läuft wieder über Nacht. Für ein Bastelprojekt ist das eine lehrreiche Woche, für Funktionsprototypen oder ein stehendes Band nicht.
| Kriterium | Eigener Drucker | Auftrag bei Exostruct |
|---|---|---|
| Passender Fall | Testteile und Einzelstücke ohne Zeitdruck | Funktionsteile und Kleinserien, etwa 1 bis 500 Teile je Ausführung |
| Fehlersuche | liegt bei Ihnen, samt Maschinenzeit | entfällt für Sie als Auftraggeber |
| Bauteilgröße | begrenzt durch den eigenen Bauraum | im FDM als Richtwert bis etwa 250 × 250 × 250 mm, größer in Segmenten |
| Material | begrenzt durch die eigene Ausstattung | unter anderem PLA, PETG, ABS, TPU und Resin |
| Kosten | Filament, Strom und eigene Arbeitszeit | Angebot nach Größe, Material, Druckdauer und Komplexität |
Exostruct legt die Orientierung vor jedem Auftrag fest und druckt Funktionsteile mit vier Wandlinien und 25 Prozent Füllgrad. Die tatsächliche Belastbarkeit hängt von Geometrie, Druckrichtung, Füllgrad und Material ab und lässt sich nur am konkreten Bauteil beurteilen. Mehr zum Ablauf finden Sie beim 3D-Druck-Service von Exostruct.
Der Bauteilpreis richtet sich nach Größe, Material, Druckdauer und Komplexität, die festen Posten nennen wir offen. Der Versand innerhalb Deutschlands kostet bei uns 5,50 Euro. Die Option Priorität berechnen wir mit 19,90 Euro. Muss ein Modell angepasst oder geteilt werden, setzen wir 22,50 Euro je Arbeitsstunde an. Einfache Modelle unter einer Stunde rechnen wir pauschal mit 15 Euro ab.
Große Teile sind ein Sonderfall, weil lange Jobs das Risiko bündeln. Wir begrenzen den Schaden eines Fehldrucks mit vier gleich großen Segmenten auf 25 Prozent der gesamten Bauzeit. Welche Wege es für große Bauteile ohne eigenen Drucker gibt, zeigt unser Beitrag dazu.
Erst die Mechanik prüfen, dann den Slicer ändern
Hinter einem verrutschten 3D-Druck steckt kein Zufall, sondern ein Riemen, eine Schraube, eine hochgebogene Kante oder eine schwache erste Schicht. Zahnriemen, Riemenscheiben und Achsen kommen deshalb zuerst, die Haftung danach, Beschleunigung und Geschwindigkeit zuletzt. Bleibt der Fehler bestehen oder verlangt das Bauteil mehr, als der eigene Drucker leistet, ist die Fertigung außer Haus die sachliche Alternative.
Häufige Fragen
Lässt sich ein verrutschter 3D-Druck noch retten?
Nur wenn die Stufe an einer unwichtigen Stelle liegt und keine Passung oder Belastung betrifft, bleibt ein verrutschter 3D-Druck brauchbar. Schleifen und Spachteln glätten sichtbare Kanten, doch die Maßabweichung bleibt bestehen. Für Funktionsteile und Passungen führt an einem Neudruck nach behobener Ursache kein Weg vorbei.
Was kostet ein verrutschter 3D-Druck wirklich?
Am meisten kostet ein verrutschter 3D-Druck Maschinenzeit, das Filament bleibt der kleinere Posten. Zwei Abbrüche bei 50 Prozent der Laufzeit binden nach unserer Rechnung so viel Maschinenzeit wie ein kompletter Druck. Dazu kommt die eigene Arbeitszeit für Fehlersuche, Reinigung und Neustart, die in keiner Filamentrechnung auftaucht.
Was bedeutet es, wenn ein 3D-Druck im Betrieb ab einer bestimmten Schicht verrutscht?
Für den Betrieb heißt ein 3D-Druck, der ab einer bestimmten Schicht verrutscht, dass die Mechanik in diesem Moment einen Ruck nicht aufgefangen hat. Alle Schichten darunter stimmen, alle darüber sitzen falsch. Das Teil ist für Passungen unbrauchbar, und vor dem nächsten Auftrag gehören Riemen, Riemenscheiben und Achsen auf den Prüfstand.
Hilft langsameres Drucken gegen Schichtversatz?
Gegen Schichtversatz durch verlorene Motorschritte hilft langsameres Drucken, gegen Mechanikfehler nicht. Senken Sie bei schnellen Füllbahnen zuerst die Beschleunigung, danach die Geschwindigkeit. Lockere Riemen, lose Riemenscheiben oder hochgebogene Kanten bleiben dagegen bestehen, und geringeres Tempo versteckt diese Ursachen nur bis zum nächsten Druck.
Jetzt bei Exostruct drucken lassen
Wenn Ihr 3D-Druck trotz geprüfter Mechanik weiter verrutscht, übernimmt Exostruct die Fertigung: Sie senden uns Ihr Modell, wir stimmen Material und Verfahren telefonisch, per Online-Meeting oder per E-Mail mit Ihnen ab und liefern per Versand. Beispiele zeigt unser Portfolio mit umgesetzten Projekten.