
SLS-Nesting-Software ist ein Programm, das beim selektiven Lasersintern möglichst viele Bauteile dreidimensional und ohne Kollision im Pulverbett verschachtelt. Werkzeuge wie Materialise Magics, Autodesk Netfabb oder Formlabs PreForm für den Fuse 1+ erhöhen die Packdichte im Bauraum. Aufheizen, Sintern und Abkühlen verteilen sich so auf mehr Teile, und der Preis je Bauteil sinkt.
Beim selektiven Lasersintern (SLS) versintert ein Laser Kunststoffpulver wie PA12 (Polyamid 12) Schicht für Schicht, und der Auftraggeber bezahlt seinen Anteil an einem kompletten Baujob. Die meisten Anleitungen zum Nesting richten sich an Anlagenbediener und erklären Menüs und Packalgorithmen. Für Einkäufer und Konstrukteure zählt eine andere Frage: Was können sie selbst tun, damit ihr Teil günstig in den Bauraum passt? SLS 3D-Druck Optimierung beginnt genau dort, am Bildschirm und im CAD, lange bevor der Laser die erste Schicht belichtet.
Warum bestimmt der Baujob den Preis eines SLS-Bauteils?
Ein SLS-Baujob verursacht Grundkosten, ganz gleich, wie viele Teile im Pulverkuchen stecken. Bauraum und Pulver werden bis knapp unter den Schmelzpunkt aufgeheizt, der laut EOS-Datenblatt für das Pulver PA 2200 bei 176 °C liegt. Nach dem Sintern kühlt der gesamte Pulverkuchen kontrolliert im Gerät ab. Je mehr Teile sich diesen Zyklus teilen, desto günstiger wird jedes einzelne.
Für den Einkauf heißt das: Ein einzelnes Lüftungsteil in einem halbleeren Bauraum trägt dieselben Stunden für Aufheizen, Abkühlen und Auspacken wie ein voller Job. Der Laser sintert seine Querschnitte in wenigen Bahnen, der Rest der Zeit vergeht mit Warten. Liegt dasselbe Teil zwischen Bauteilen anderer Aufträge, teilen sich viele Auftraggeber diese Stunden. In Preisgesprächen dreht sich die erste Frage gern um das Pulver. Aus unserer Sicht bewegt die Packdichte den Preis stärker als die Wahl zwischen zwei ähnlichen Pulvern.
Die Größe des Bauraums bestimmt, wie viele Teile ein SLS-Job braucht, bis sich der Zyklus verteilt. Der kompakte Formlabs Fuse 1+ bietet laut Formlabs einen Bauraum von 165 × 165 × 300 mm und sintert mit einem 30-Watt-Laser. Die industrielle EOS P 396 bietet laut EOS 340 × 340 × 600 mm und arbeitet mit einem 70-Watt-CO2-Laser. Rechnerisch stecken im großen Bauraum rund 69 Liter gegenüber gut 8 Litern, also gut das Achtfache an Volumen, das gefüllt werden will.
Laut der Norm DIN EN ISO/ASTM 52900 zählt das Lasersintern zur Pulverbettfusion, einer von sieben Verfahrenskategorien der additiven Fertigung. Wie das Verfahren selbst funktioniert und welche Materialien es verarbeitet, erklärt unser Beitrag SLS-Druck: Ein Druckverfahren für Profis. Dieser Artikel konzentriert sich auf die Vorbereitung.
Was macht eine Nesting-Software beim SLS-Druck konkret?
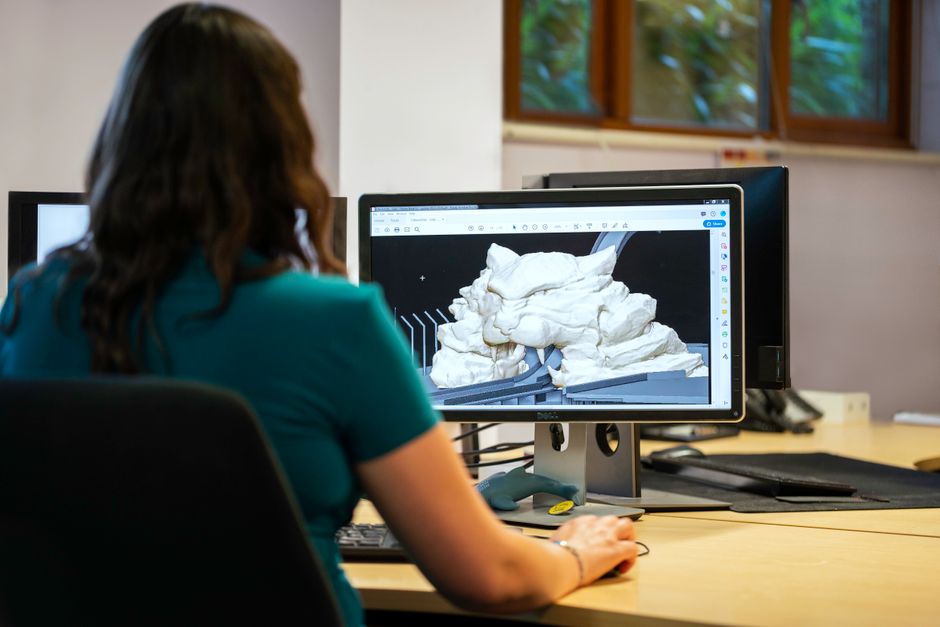
Wer eine Nesting-Software öffnet, lädt zuerst die Bauteile als STL oder 3MF, prüft die Netze und lässt sie dann automatisch im Bauraum anordnen. Das Programm dreht jedes Teil, hält Mindestabstände ein, damit nichts zusammensintert, und meldet Kollisionen. Am Ende steht ein Baujob mit möglichst geringer Bauhöhe und ohne Ballungen massiver Teile an einer Stelle.
Pulverbett-Nesting unterscheidet sich vom Anordnen auf einer Druckplatte durch die dritte Dimension. Auf der Plattform eines Filament- oder Harzdruckers muss jedes Teil stehen. Im Pulverbett stützt das ungesinterte Pulver die Teile von allen Seiten. Kleine Clips finden so Platz in den Hohlräumen größerer Gehäuse, lange Teile liegen diagonal durch den Bauraum. Erst diese freie Lage macht Nesting beim SLS-Verfahren zu einem so wirksamen Kostenhebel.
Ein Baujob entsteht am Bildschirm in mehreren Durchgängen, und nur einer davon gehört dem Algorithmus:
- Datenprüfung: Die Software liest STL oder 3MF ein und repariert offene Netze und doppelte Flächen, bevor sie packt.
- Abstand festlegen: Jedes Teil bekommt einen Mindestabstand, damit die Wärme des Lasers keine Nachbarn verbindet. Filigrane Teile erhalten mehr Luft als kompakte.
- Automatisches Packen: Ein Algorithmus dreht und verschiebt die Teile, bis Bauhöhe und Leerraum möglichst gering sind.
- Kontrolle durch den Bediener: Massive Teile werden verteilt, Sichtflächen bekommen eine günstige Lage, Kleinteile landen in Sinterkäfigen.
- Schichtdaten erzeugen: Laut Formlabs sind die Schichten beim Fuse 1+ 0,11 mm dick, ein 60 mm hoher Pulverkuchen hat damit rund 545 Schichten.
Automatische Packalgorithmen liefern einen guten Startpunkt, mehr nicht. Den Unterschied zwischen einem passablen und einem wirtschaftlichen Baujob macht der Bediener, der weiß, welches Teil Wärme speichert und welches beim Auspacken bricht. Wer Programme vergleicht, achtet besser darauf, wie leicht sich die automatische Lösung von Hand korrigieren lässt, als auf die Packdichte im Werbevideo. Eine teure Lizenz packt nicht automatisch günstiger.
Bekannte Programme unterscheiden sich vor allem darin, ob sie an einen Gerätehersteller gebunden sind:
| Programm | Bindung an Hersteller | Typischer Einsatz |
|---|---|---|
| Materialise Magics | herstellerübergreifend | industrielle SLS-Anlagen, Dienstleister mit gemischtem Maschinenpark |
| Autodesk Netfabb | herstellerübergreifend | Datenaufbereitung und Packen für verschiedene Pulverbettanlagen |
| Formlabs PreForm | Formlabs-Geräte, darunter die Fuse-Serie | kompakte SLS-Drucker in Werkstätten und Entwicklungsabteilungen |
| Sinterit Studio | Sinterit-Drucker | kompakte SLS-Drucker von Sinterit |
Wie beginnt die SLS 3D-Druck Optimierung schon in der Konstruktion?
Die SLS 3D-Druck Optimierung beginnt im CAD, lange bevor ein Bediener den Bauraum füllt. Kompakte Bauteile ohne unnötig massive Volumen packen sich dichter und verbrauchen weniger Laserzeit. Hohlräume brauchen Öffnungen für das Restpulver, und bewegliche Baugruppen entstehen in einem Stück. Wer so konstruiert, bekommt ein günstigeres und verlässlicheres Angebot.
Ein Gehäuse, das als massiver Block konstruiert ist, belegt im Pulverkuchen denselben Raum wie ein dünnwandiges, verbraucht aber deutlich mehr gesintertes Material. Lasergesinterte Teile aus PA 2200 haben laut EOS-Datenblatt eine Dichte von 0,93 g/cm³. Ein massiver Würfel mit 50 mm Kantenlänge wiegt damit rechnerisch rund 116 Gramm, als hohle Schale mit 2 mm Wandstärke rund 26 Gramm. Nach unserer Rechnung entfallen so rund 78 Prozent des gesinterten Materials, dazu kommen zwei Öffnungen für das Restpulver. Kaum eine Anfrage nennt das Volumen ausdrücklich, obwohl genau dort ein großer Teil des Preises steckt.
Den größten Hebel für günstige SLS-Teile sehen wir in der Konstruktion, und an dieser Stelle widersprechen wir der verbreiteten Hoffnung, die Software richte es schon. Ein Halter mit weit ausladendem Arm lässt rundherum Lücken, die kein Algorithmus sinnvoll füllt. Konstrukteure, die mit parametrischer CAD-Software arbeiten, passen Wandstärken und Öffnungen über wenige Parameter an, ohne das Modell neu aufzubauen.
Bevor eine Datei zum Fertiger geht, hilft ein kritischer Blick mit den Augen des Bedieners, der das Teil später in den Bauraum legen muss:
- Massive Volumen hohl auslegen und die Wandstärke im CAD festlegen. Weniger gesintertes Material bedeutet weniger Laserzeit.
- Entpulverungsöffnungen vorsehen: Jeder geschlossene Hohlraum braucht mindestens zwei Öffnungen, damit Druckluft das Restpulver herausbläst.
- Ausladende Geometrien prüfen: Lange Arme und große flache Platten lassen Lücken und neigen zum Verzug. Eine geteilte Konstruktion packt sich dichter.
- Baugruppen in einem Stück denken: Gelenke und Schnappverbindungen entstehen ohne Stützstrukturen, wenn zwischen den Teilen ein ausreichender Spalt bleibt.
- Sicht- und Funktionsflächen kennzeichnen, damit der Bediener weiß, welche Lage Vorrang hat.
- Stückzahl und Abrufrhythmus nennen, damit der Fertiger die Teile in passende Baujobs einplant.
Beim Dateiformat entscheidet sich, wie viele Rückfragen der Fertiger stellen muss. Das STL-Format) wurde laut Wikipedia 1987 für die Stereolithografie-Software von 3D Systems entwickelt und beschreibt nur die Geometrie als Dreiecksnetz, ohne Einheit. Das Format 3MF transportiert zusätzlich Einheiten und Baugruppeninformationen und ist laut 3MF Consortium seit 2025 als ISO/IEC 25422 genormt. Eine 3MF-Datei in Millimetern erspart die Frage, ob ein Teil in Zoll konstruiert wurde.
Fehlt noch ein druckfertiges Modell, übernimmt Exostruct die Konstruktion. Wenn Sie ein 3D-Modell erstellen lassen, stimmen wir Wandstärken, Öffnungen und Spaltmaße von Anfang an auf das Pulverbett ab.
Wo stößt dichtes Nesting an Grenzen?
Eine hohe Packdichte senkt den Preis je Teil, stößt aber bei Wärme, Pulver und Termin an Grenzen. Zu eng gepackte, massive Teile stauen Wärme im Pulverkuchen und neigen beim Abkühlen zum Verzug. Ungesintertes Restpulver altert durch die Hitze. Ein einzelnes Bauteil füllt keinen Bauraum und trägt dann fast die gesamten Jobkosten allein.
Für einen Funktionstest braucht eine Entwicklungsabteilung genau ein Luftführungsteil mit innenliegenden Kanälen. Im Pulverbett entsteht es in einem Stück, das Restpulver wird mit Druckluft aus den Kanälen geblasen. Allein im Bauraum wird das Teil allerdings teuer. Wartet der Auftrag, bis ein Dienstleister Platz in einem laufenden Baujob findet, sinkt der Preis, aber der Termin rückt nach hinten. Steht ein Messetermin oder ein Prüfstandtermin fest, halten wir den teuren Einzeljob für die bessere Entscheidung, auch wenn die Rechnung schmerzt.
Der Pulverkreislauf setzt dem Sparen ebenfalls eine Grenze. Für das Nylon 12 Powder liegt der Frischpulveranteil laut Formlabs bei 30 Prozent. Selbst ein dicht gepackter Job verbraucht also neues Pulver, auch wenn das gesiebte Restpulver wieder in den Kreislauf geht.
Im Pulverbett dreht die Software jedes Teil so, dass es platzsparend liegt. Für Oberfläche, Maßhaltigkeit und Festigkeit ist aber nicht jede Lage gleichwertig. Laut EOS-Datenblatt erreicht PA 2200 eine Zugfestigkeit von 48 MPa und eine Bruchdehnung von 18 Prozent, gemessen an Prüfkörpern in definierter Baurichtung. Über die Schichtgrenzen hinweg fallen die Werte niedriger aus, und ein guter Bediener gibt bei belasteten Teilen und Sichtflächen lieber etwas Packdichte ab. Wie stark die Lage eines Bauteils Qualität und Preis beeinflusst, beschreibt unser Beitrag zur Teileausrichtung beim 3D-Druck.
Bei einem Einzelteil ohne innenliegende Kanäle lohnt vor der SLS-Bestellung zudem die Frage, ob das Pulverbett überhaupt nötig ist. Ein schlichtes Gehäuse ohne Hinterschnitte entsteht auch im FFF/FDM-Verfahren, ohne auf einen vollen Baujob zu warten.
Lohnt sich für Ihr Unternehmen eine eigene SLS-Anlage?
Für Unternehmen mit seltenem Bedarf an Pulverteilen ist ein SLS-Dienstleister die wirtschaftlichere Wahl, weil er Bauteile vieler Kunden in einem Baujob bündelt. Eine eigene Anlage rechnet sich erst, wenn der Bauraum regelmäßig gut gefüllt ist. Kompakte Geräte wie der Formlabs Fuse 1+ gehören in Werkstätten und Entwicklungsabteilungen, nicht in den Wohnbereich.
Wer eine eigene Anlage kalkuliert, unterschätzt schnell das Drumherum. Zum Gerät gehören eine Station zum Entpulvern und Sieben, eine für brennbare Stäube geeignete Absaugung, Atemschutz und ein fester Ablauf für Alt- und Frischpulver. Auch die Nesting-Software verlangt Einarbeitung, bevor ein Job wirklich dicht gepackt ist. Ehrlich gerechnet beginnt die Frage nach einer eigenen Anlage erst, wenn die eigenen Teile über Monate hinweg einen Bauraum füllen würden. Vorher kauft ein Unternehmen vor allem halbleere Baujobs ein.
| Kriterium | Eigene SLS-Anlage | SLS-Dienstleister |
|---|---|---|
| Auslastung des Bauraums | hängt allein am eigenen Bedarf | Teile vieler Kunden füllen den Job |
| Zusatzausstattung | Entpulverstation, Absaugung, Atemschutz | beim Dienstleister vorhanden |
| Nesting-Know-how | Einarbeitung in die Software nötig | Teil der Leistung |
| Starttermin | Job startet, wann Sie wollen | abhängig vom nächsten Baujob |
| Sinnvoll bei | regelmäßigem, hohem Bedarf an Pulverteilen | Einzelteilen, Prototypen, schwankendem Bedarf |
Unabhängig davon, wer am Ende sintert, bleibt die Konstruktion beim Auftraggeber. Eine saubere 3MF-Datei mit gekennzeichneten Sichtflächen beschleunigt jedes Angebot, beim Dienstleister genauso wie an der eigenen Anlage.
Fazit: Gute Vorbereitung spart mehr als jede Materialdiskussion
Nesting-Software senkt die Kosten im SLS-Druck, weil sie Aufheizen, Sintern und Abkühlen auf möglichst viele Teile verteilt. Einen großen Teil der Ersparnis schafft aber der Auftraggeber selbst, lange bevor ein Bediener den Bauraum öffnet. Ein hohl ausgelegtes Gehäuse in einer sauberen 3MF-Datei spart mehr als jede Diskussion über das Pulver.
Bei einem dringenden Einzelteil sieht die Rechnung anders aus. Dann zählt der Termin, und ein eigener Baujob oder ein anderes Verfahren ist die ehrlichere Lösung als das Warten auf einen vollen Bauraum. Ist die Konstruktion noch nicht auf das Pulverbett abgestimmt, unterstützt Exostruct mit CAD-Modellierung für individuelle Bauteile, von der Skizze bis zur fertigen 3MF-Datei.
Häufige Fragen
Was kostet ein SLS-Bauteil?
Ein SLS-Bauteil kostet so viel, wie sein Anteil am gesamten Baujob ausmacht. Bauteilvolumen, Bauhöhe, Material wie PA12, Entpulvern, Strahlen und die Auslastung des Bauraums bestimmen den Preis. Ein pauschaler Stückpreis ohne Geometrie, Stückzahl und Nachbearbeitung ist deshalb nicht seriös. Ein Angebot auf Basis der konkreten STL- oder 3MF-Datei schafft Klarheit.
Gibt es SLS-Drucker für Metall?
Ein SLS-Drucker für Metall ist genau genommen eine Anlage für das selektive Laserschmelzen (SLM). Beim SLM wird Metallpulver vollständig aufgeschmolzen, unter Schutzgas und mit deutlich höheren Sicherheitsanforderungen als beim Kunststoff. Mit dem Kunststoff-SLS teilt das Verfahren nur das Grundprinzip aus Pulverbett und Laser, nicht die Anlagen, die Nesting-Regeln und die Abläufe.
Wie viel Pulver lässt sich beim SLS-Druck wiederverwenden?
Beim SLS-Druck lässt sich ungesintertes Restpulver wiederverwenden, allerdings nur gemischt mit Frischpulver, weil es durch die Hitze im Bauraum altert. Laut Formlabs liegt der Frischpulveranteil beim Nylon 12 Powder bei 30 Prozent. Nach dieser Formlabs-Angabe stammen rechnerisch bis zu 70 Prozent jeder Pulvermischung aus aufbereitetem Altpulver. Restpulver wird vor dem nächsten Job gesiebt.
Ist Nesting-Software auch für FDM-Drucker sinnvoll?
Nesting-Software im Sinn des dreidimensionalen Verschachtelns bringt beim FDM-Druck wenig, weil jedes Teil auf der Bauplattform stehen muss. Im Filamentdruck verlängert jedes zusätzliche Teil die Druckzeit. Wichtiger sind dort Lage, Schichthöhe und Füllgrad. Slicer ordnen mehrere Teile zwar auf der Plattform an, stapeln sie aber nicht frei übereinander.
Bauteil für das Pulverbett vorbereiten lassen
Ihr Bauteil soll im SLS-Verfahren entstehen, aber die Konstruktion ist noch nicht auf Nesting und Entpulvern ausgelegt? Exostruct überarbeitet oder erstellt Ihr 3D-Modell mit passenden Wandstärken, Öffnungen und Spaltmaßen und liefert eine saubere 3MF-Datei für Ihren Fertiger. Die Abstimmung läuft persönlich per E-Mail, Telefon oder Online-Meeting.