Der SLS-Druck (Selektives Lasersintern) ist ein industrielles 3D-Druckverfahren, bei dem ein Laser Kunststoffpulver wie PA12 (Polyamid 12) Schicht für Schicht versintert. Das lose Pulver stützt das Bauteil, deshalb entstehen Hinterschnitte und bewegliche Baugruppen ohne Stützstrukturen. Teure Anlagen, aufwendiges Pulverhandling und lange Abkühlzeiten machen SLS zu einem Verfahren für Profis, das sich erst bei gut gefülltem Bauraum rechnet.
Selektives Lasersintern steht in Datenblättern und Ausschreibungen immer dann, wenn Kunststoffteile belastbar, komplex und in Stückzahlen gefragt sind. Für Auftraggeber bleibt eine praktische Frage: Braucht das eigene Bauteil dieses Verfahren wirklich? Exostruct fertigt selbst im Filamentdruck und im Harzdruck, nicht im SLS-Druck. Wir schauen deshalb als Fertiger auf das Pulververfahren, der es nicht verkaufen muss, und sagen offen, wann es die bessere Wahl ist.
Wie funktioniert der SLS-Druck?
Im SLS-Drucker verteilt eine Walze oder Rakel eine dünne Schicht Kunststoffpulver über die Bauplattform, und ein Laser fährt den Querschnitt des Bauteils ab. Wo der Strahl trifft, versintern die Pulverkörner zu festem Material. Danach senkt sich die Plattform um eine Schichthöhe, neues Pulver folgt, bis der gesamte Pulverkuchen mit allen Bauteilen aufgebaut ist.
Stellen Sie sich einen Block aus feinem weißem Pulver vor, in dem die fertigen Teile stecken wie Rosinen im Teig. So sieht ein Bauraum nach dem letzten Laserdurchgang aus. Weil das ungesinterte Pulver die Teile trägt, lassen sie sich übereinander und ineinander verschachtelt anordnen. Im FDM-Druck (Fused Deposition Modeling) stützt Exostruct dagegen jeden Überhang ab etwa 45 Grad ab, und dieses Stützmaterial wird später von Hand entfernt.
Ein SLS-Auftrag läuft in dieser Reihenfolge ab:
- Die Datei wird geprüft, und die Software verschachtelt möglichst viele Teile im Bauraum.
- Der Drucker heizt Bauraum und Pulver bis knapp unter den Schmelzpunkt auf. Für das Pulver PA 2200 nennt das Datenblatt von EOS 176 Grad Celsius.
- Der Laser versintert die Querschnitte aller Teile, beim Formlabs Fuse 1+ laut Herstellerangabe in Schichten von 0,11 Millimetern.
- Der Pulverkuchen kühlt kontrolliert im Gerät ab, damit sich die Teile nicht verziehen.
- Die Teile werden ausgepackt, entpulvert und gestrahlt, das Restpulver wird gesiebt und aufbereitet.
Wer tiefer in Werkstoffe und Einsatzgebiete einsteigen will, findet die Grundlagen in unserem Beitrag zu Verfahren, Materialien und Anwendungen des selektiven Lasersinterns.
Lohnt sich ein eigener SLS-Drucker für Werkstatt oder Zuhause?
Ein eigener SLS-Drucker lohnt sich nur für Betriebe, die regelmäßig Bauräume füllen und einen eigenen Raum für Pulverhandling haben. Kompakte Geräte wie der Formlabs Fuse 1+ oder die Drucker von Sinterit passen in Werkstätten und Entwicklungsabteilungen. Ins Wohnzimmer gehören sie nicht, denn zum Drucker kommen eine Station zum Entpulvern und Sieben sowie eine Absaugung.
Wer einen SLS-Drucker kaufen will, neu oder gebraucht, sollte sich den Moment nach dem ersten Druckjob ausmalen. Der Pulverkuchen ist abgekühlt, die Teile müssen heraus, und das feine Pulver landet auf Händen, Werkbank und Boden. Prospekte behandeln diesen Schritt auffallend knapp, im Alltag bestimmt er die Arbeit. Gebrauchte Anlagen sparen beim Anschaffungspreis, bringen aber unbekannte Laserstunden mit. Ohne Atemschutz, eine für brennbare Stäube geeignete Absaugung und einen festen Ablauf für Alt- und Frischpulver wird aus der Ersparnis ein Dauerproblem.
Kunststoffpulver ist ein Verbrauchsmaterial mit Eigenheiten. Ungesintertes Restpulver altert durch die Hitze im Bauraum und wird vor dem nächsten Job mit Frischpulver gemischt. Für sein Nylon 12 Powder gibt Formlabs einen Frischpulveranteil von 30 Prozent an. Wer nur gelegentlich druckt, lagert offene Gebinde über Monate und muss sie trocken halten.
Hinter der Suche nach einem SLS-Drucker für Metall stecken genau genommen andere Verfahren. Metallpulver wird beim selektiven Laserschmelzen (SLM) vollständig aufgeschmolzen, in Anlagen mit Schutzgas und deutlich höheren Sicherheitsanforderungen. Mit einem Kunststoff-SLS-Drucker teilt das nur das Grundprinzip.
Ein Desktop-FDM-Drucker und ein kompakter SLS-Drucker unterscheiden sich im Werkstattalltag in diesen Punkten:
| Kriterium | Desktop-FDM-Drucker | Kompakter SLS-Drucker |
|---|---|---|
| Material | Filament von der Spule, etwa PLA oder PETG | Pulver, etwa PA12, PA11 oder TPU |
| Zusatzgeräte | keine zwingend | Station zum Entpulvern und Sieben, Absaugung |
| Aufstellort | Werkstatt oder Büro mit Lüftung | separater Raum mit Staubschutz |
| Nacharbeit | Stützen entfernen | Entpulvern, Strahlen, Pulver aufbereiten |
| Wirtschaftlich bei | Einzelteilen und Prototypen | gut gefülltem Bauraum |
Welche Bauteile profitieren wirklich vom SLS-Druck?
Den größten Vorteil spielt der SLS-Druck bei funktionalen Kunststoffteilen mit komplexer Innengeometrie aus, etwa Lüftungskanälen, Gitterstrukturen, Schnappverbindungen oder Gelenken, die in einem Stück gedruckt werden. Gefragt sind dazu eine gleichmäßigere Festigkeit in allen Richtungen als beim Filamentdruck und eine Stückzahl, die den Bauraum füllt. Für Sichtteile mit glatter Oberfläche ist das Verfahren dagegen keine erste Wahl.
Ein typischer Fall ist ein Luftführungsteil mit innenliegenden Kanälen für ein Gerät, das in einer Nullserie an Pilotkunden geht. Im FDM-Druck müssten die Kanäle abgestützt oder das Teil geteilt und verklebt werden. Im Pulverbett entsteht es in einem Stück, und das Restpulver wird nach dem Auspacken mit Druckluft aus den Kanälen geblasen. Anders sieht es bei einem Messemuster aus, das glänzen soll: Die körnige, matte Oberfläche braucht dafür Nacharbeit, während ein Teil aus dem DLP-Druck (Digital Light Processing) ohne aufwendiges Schleifen lackierfähig aus der Maschine kommt.
SLS, FFF/FDM und DLP/SLA unterscheiden sich bei Material, Oberfläche und Festigkeit deutlich:
| Kriterium | SLS | FFF/FDM | DLP/SLA |
|---|---|---|---|
| Ausgangsmaterial | Kunststoffpulver, Standard PA12 | Filament wie PLA, PETG, ABS, PA12+CF15 | flüssiges Photopolymer (Resin) |
| Oberfläche | matt, leicht körnig | sichtbare Schichtlinien | glatt, feine Details |
| Festigkeit nach Richtung | gleichmäßiger als FDM | schwächer quer zu den Schichten | abhängig vom Harz |
| Druckzeit treibt | gefüllte Bauhöhe und Abkühlung | Bauteilhöhe und Füllvolumen | allein die Bauteilhöhe |
| Rechnet sich bei | gut gefülltem Bauraum, Serienteilen | Einzelteilen, Prototypen, Gehäusen | feinen Sichtteilen, Gravuren |
Belastete FDM-Teile versagen bevorzugt entlang der Schichtgrenzen, die beim Schichtaufbau im FDM-Druck entstehen. Lasergesinterte Teile verhalten sich gleichmäßiger, weil die Pulverkörner auch zwischen den Schichten versintern. Wie sich Filamentdruck und Harzdruck untereinander unterscheiden, zeigt unser Vergleich von FDM und SLA.
Woran erkennen Sie, ob Ihr Bauteil SLS braucht?
Ein Bauteil braucht SLS, wenn mehrere Bedingungen zusammenkommen: innenliegende Kanäle oder eingedruckte Gelenke, Kräfte aus wechselnden Richtungen und eine Menge, die einen Bauraum füllt. Trifft nur eine davon zu, erreichen Filamentdruck oder Harzdruck das Ziel nach unserer Erfahrung mit weniger Aufwand. Die Stückzahl ist dabei der Punkt, an dem die Entscheidung am klarsten fällt.
Ein Beispiel aus dem Konstruktionsalltag ist ein Sensorhalter, für den ein Datenblatt PA12 aus dem Pulverbett nennt. Der Reflex, genau dieses Verfahren anzufragen, ist verständlich. Wir würden vorher ein paar Minuten in die folgenden Fragen investieren, denn sie entscheiden über Preis und Lieferzeit stärker als jeder Werkstoffname.
- Geometrie: Hat das Teil innenliegende Kanäle, Hohlräume oder bewegliche Elemente, die in einem Stück entstehen sollen? Dann ist SLS ein starker Kandidat.
- Stückzahl: Füllt die Menge einen Bauraum? Bei Einzelstücken bleibt ein großer Teil des Pulverkuchens ungenutzt.
- Belastung: Wirkt die Kraft aus mehreren Richtungen? FDM-Teile tragen quer zu den Schichten weniger Last, bei klarer Lastrichtung gleicht eine passende Lage im Bauraum das teilweise aus.
- Temperatur: Liegt die Einsatztemperatur über 60 Grad Celsius, scheidet PLA aus. PA12+CF15 aus dem FDM-Druck bleibt im Rennen, die Eignung prüfen wir am Einsatzfall.
- Oberfläche: Muss das Teil glatt und lackierfähig sein? Dann führt der Weg zum DLP-Druck.
- Änderungsstand: Ändert sich die Konstruktion noch? Dann zählen kurze Korrekturschleifen mehr als das Verfahren.
Die Temperaturgrenze bei PLA hat einen klaren Grund: Die Glasübergangstemperatur von PLA liegt laut Wikipedia bei 60 bis 65 Grad Celsius, darüber wird der Kunststoff weich.
Exostruct rechnet bei einem Prototyp mit 1 bis 3 Korrekturschleifen, bevor ein Funktionsmuster im Zielmaterial unter realer Belastung getestet wird. In dieser Phase zählt, wie schnell ein geändertes Teil auf dem Tisch liegt, und genau darauf beruht das Rapid Prototyping. Wenn Passungen und Bohrungen im Spiel sind, lohnt außerdem ein Blick auf die Faktoren, die die Genauigkeit eines Druckverfahrens bestimmen.
Was kostet ein Bauteil aus dem SLS-Druck?
Ein SLS-Bauteil kostet so viel, wie es vom Bauraum, von der Maschinenzeit und vom Pulver beansprucht. Volumen, Bauhöhe, Packdichte, Abkühlzeit und Entpulvern bilden zusammen den Preis, deshalb nennt kein seriöser Fertiger einen Stückpreis ohne Datei. Ein voll gepackter Bauraum verteilt diese Kosten auf viele Teile, ein einzelnes Teil trägt sie allein.
Der Bauraum des Formlabs Fuse 1+ misst laut Herstellerangabe 165 mal 165 mal 300 Millimeter. Ein handtellergroßer Sensorhalter belegt davon nur einen Bruchteil, der Rest des Pulverkuchens wird trotzdem aufgeheizt und wieder abgekühlt. Genau an dieser Stelle trennt sich die Serie vom Einzelstück.
Dieselbe Preislogik gilt bei Exostruct im Filamentdruck und im Harzdruck: Maschinenzeit ist in jedem Angebot der größte Posten. Für ein handtellergroßes FDM-Gehäuse rechnet Exostruct mit 4 bis 8 Stunden Druckzeit. Im DLP-Verfahren hängt die Druckzeit allein von der Bauteilhöhe ab, nicht von der Zahl der Teile auf der Plattform. Lasersintern treibt dieses Prinzip am weitesten, weil es den Bauraum in drei Dimensionen füllt.
Nacharbeit gehört ebenfalls in die Rechnung. Bei Exostruct ergeben 5 Minuten Entgraten je Teil bei 50 Gehäusen rund 4 Arbeitsstunden, weil Handarbeit linear mit der Stückzahl wächst. Im Pulververfahren ersetzen Entpulvern und Strahlen das Entfernen der Stützen, und auch dieser Aufwand steigt mit jedem Teil. Unser Rat für den Angebotsvergleich: Fragen Sie Stückpreise für 1, 10 und 50 Teile an, nicht nur den Preis für ein einzelnes Teil.
Welche Alternativen bietet Exostruct, wenn SLS nicht nötig ist?
Exostruct bietet selbst keinen SLS-Druck an. Für funktionale Kunststoffteile ohne innenliegende Kanäle fertigt Exostruct im FFF/FDM-Verfahren, für feine Sichtteile im DLP/SLA-Verfahren. PA12+CF15 deckt steife, temperaturbeständige Vorrichtungen ab, PETG und ABS mechanisch beanspruchte Gehäuse, zähe Resins Prototypen zum Stecken und Schrauben. Exostruct fertigt dabei vom Einzelstück bis zur Kleinserie mit 500 Teilen je Ausführung.
Wenn eine Anfrage mit dem Wunsch nach SLS bei uns eingeht, schauen wir zuerst auf die Datei und den späteren Einsatz, nicht auf das Verfahren im Datenblatt. Ein Sensorhalter mit klarer Lastrichtung bekommt im FDM-Druck eine Lage, in der die Kraft in der Schichtebene wirkt. Funktionsteile drucken wir mit 4 Wandlinien und 25 Prozent Füllgrad, stehende Bohrungen für Passungen erhalten 0,2 Millimeter Aufmaß. Ein Halter, der an einer vibrierenden Maschine sitzt, bekommt andere Werte als einer, der nur eine Kabelführung trägt. Braucht Ihr Teil tatsächlich die Eigenschaften des Lasersinterns, sagen wir Ihnen das offen, auch wenn wir den Auftrag dann nicht fertigen.
| Anforderung an das Bauteil | Verfahren bei Exostruct | Werkstoff |
|---|---|---|
| Steife Vorrichtung, Wärme im Einsatz | FFF/FDM | PA12+CF15 |
| Mechanisch beanspruchtes Gehäuse | FFF/FDM | PETG oder ABS |
| Elastischer Puffer oder Dichtlippe | FFF/FDM | TPU |
| Prototyp zum Stecken und Schrauben | DLP/SLA | zähes Resin |
| Feines Sichtteil mit Gravur | DLP/SLA | Standard-Resin |
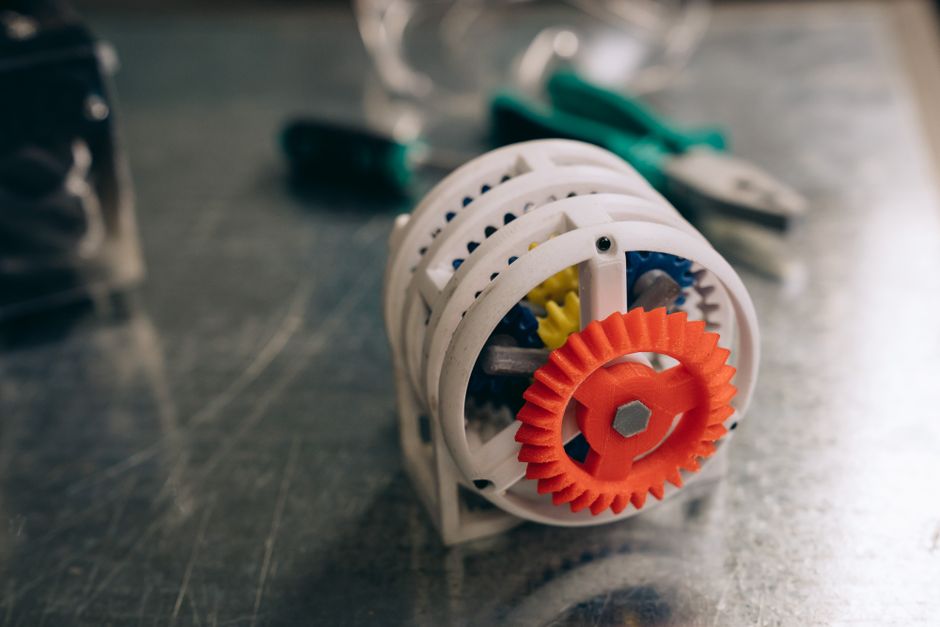
Wie solche Teile in der Praxis aussehen, zeigt das Portfolio von Exostruct mit dem Anschauungsmodell eines Getriebes, einer Dichtung für eine Sonderanlage und einem Schmuckanhänger aus dem Harzdruck. Alle Verfahren, Werkstoffe und Leistungen im Überblick finden Sie auf der Exostruct-Startseite.
Fazit: SLS gezielt wählen statt aus Prinzip
Der SLS-Druck spielt seine Stärke aus, wenn komplexe Innengeometrie, Belastung aus mehreren Richtungen und eine echte Stückzahl zusammenkommen. Fehlt eine dieser Zutaten, zahlen Auftraggeber für einen Bauraum, den sie nicht nutzen. Unsere Gewichtung ist klar: erst die Stückzahl prüfen, dann die Geometrie, zuletzt den Werkstoffnamen im Datenblatt.
Wer alle gängigen Verfahren noch einmal nebeneinander sehen möchte, findet sie in unserem Überblick über FDM, SLS und Polyjet.
Häufige Fragen
Welche Materialien werden im SLS-Druck verarbeitet?
Im SLS-Druck ist PA12, ein Polyamid, der Standardwerkstoff. Daneben verarbeiten SLS-Anlagen je nach Hersteller auch PA11, das aus Rizinusöl gewonnen wird, sowie flexibles TPU und Polypropylen. Alle diese Werkstoffe liegen als feines Pulver vor. Metallpulver gehört nicht dazu, weil Metall im selektiven Laserschmelzen mit eigenen Anlagen und Schutzgas verarbeitet wird.
Wie glatt ist die Oberfläche von SLS-Teilen?
Die Oberfläche von SLS-Teilen ist matt und leicht körnig, weil am Rand des Bauteils Pulverkörner anhaften. Schichtlinien wie im FDM-Druck fallen kaum auf. Für Sichtteile werden SLS-Teile gestrahlt, eingefärbt oder lackiert. Wer eine glatte, lackierfähige Oberfläche direkt aus der Maschine braucht, ist mit dem Harzdruck im DLP/SLA-Verfahren besser bedient.
Sind SLS-Teile stabiler als FDM-Teile?
SLS-Teile sind in allen Richtungen gleichmäßiger fest als FDM-Teile, weil die Pulverkörner auch zwischen den Schichten versintern. FDM-Teile tragen in der Schichtebene viel Last, quer dazu deutlich weniger. Bei klarer Lastrichtung und passender Lage im Bauraum erreichen FDM-Teile aus PA12+CF15 für viele Vorrichtungen ausreichende Werte, die Eignung hängt vom Einsatzfall ab.
Welche Datei braucht man für den SLS-Druck?
Für den SLS-Druck genügt dieselbe STL-Datei oder 3MF-Datei wie für jedes andere 3D-Druckverfahren. STL beschreibt nur die Geometrie als Dreiecksnetz, 3MF transportiert zusätzlich Einheiten und Baugruppeninformationen und erspart damit Rückfragen. Für bewegliche Baugruppen aus einem Stück müssen die Spaltmaße zwischen den Teilen bereits im CAD-Modell angelegt sein.
Wie lange dauert ein SLS-Druckauftrag?
Ein SLS-Druckauftrag dauert länger, als die reine Laserzeit vermuten lässt, weil der Pulverkuchen nach dem Druck kontrolliert im Gerät abkühlt, bevor die Teile ausgepackt, entpulvert und gestrahlt werden. Die Dauer der Abkühlphase wächst mit der Bauhöhe. Bei Dienstleistern kommt die Wartezeit hinzu, bis ein Bauraum ausreichend gefüllt ist.
Jetzt bei Exostruct drucken lassen
Sie überlegen, ob Ihr Bauteil wirklich den SLS-Druck braucht? Exostruct druckt selbst nicht im SLS-Verfahren, sondern im FFF/FDM- und DLP/SLA-Verfahren. Schicken Sie uns Ihr 3D-Modell oder beschreiben Sie Einsatz, Stückzahl und Belastung. Wir prüfen per E-Mail, Telefon oder Online-Meeting, ob FDM mit PA12+CF15 oder DLP mit zähem Resin Ihre Anforderungen erfüllt, und sagen Ihnen offen, wenn Lasersintern die bessere Wahl ist.