
Ein Probeteil im 3D-Druck ist das erste gedruckte Exemplar eines Bauteils, das vor der Serie am realen Gegenstück, in der Montage oder im Guss geprüft wird. Exostruct unterscheidet den Testdruck einer Vorrichtung, die Trockenprobe gefügter Segmente und den Testguss mit 5 Millilitern Silikon. Erst danach läuft die Serie mit voller Stückzahl.
Eine Serie im 3D-Druck wiederholt jeden Fehler der Datei genauso zuverlässig wie jedes richtige Maß. Wer fünfzig Teile bestellt, ohne das erste am echten Gegenstück geprüft zu haben, bezahlt eine falsch sitzende Bohrung fünfzigmal. Im Folgenden geht es um den Testdruck vor der Serie, um Trockenprobe und Testguss und um die Frage, wann eine Nullserie dazwischengehört.
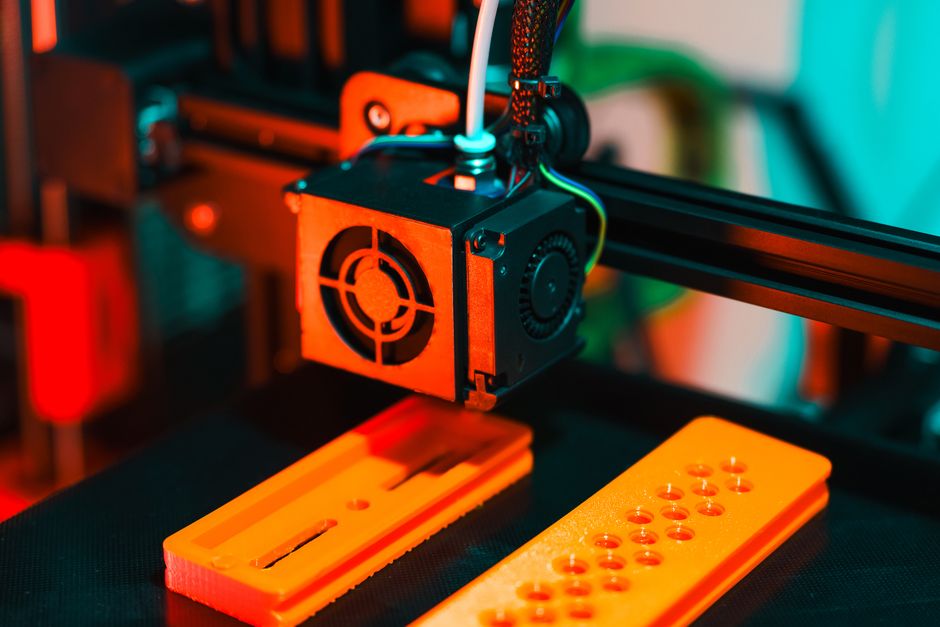
Was prüft ein Probeteil im 3D-Druck, was die CAD-Datei nicht zeigt?
Am Bildschirm greift jede Aufnahme sauber, passt jeder Zapfen und schließt jede Form dicht. Ein Probeteil im 3D-Druck prüft genau die Dinge, die eine CAD-Datei nicht kennt: den Grat am echten Werkstück, die Entformungsschräge eines Gussteils, die Kraft beim Einrasten und das Verhalten der Schichten unter Last. Erst diese Prüfung entscheidet, ob die Datei serienreif ist.
Die teuersten Fehler entstehen im CAD-Programm und zeigen sich erst am fertigen Teil. Stellen Sie sich ein Gehäuse vor, dessen Rastclip im Modell exakt einrastet. Gedruckt liegt der Federarm quer zur Aufbaurichtung, und nach wenigen Biegungen bricht er an einer Schichtnaht. Die Geometrie stimmt, nur die Lage im Bauraum nicht. Genau solche Befunde liefert ein Erstmuster aus dem 3D-Drucker, und zwar zum Preis eines einzigen Drucks.
Bei Exostruct lösen diese Konstruktionsdetails die meisten Korrekturschleifen aus:
- Wände, die schmaler sind als zwei Druckpfade.
- Scharfe Innenkanten an belasteten Übergängen.
- Überhänge jenseits von 45 Grad.
- Federarme und Passungsbohrungen quer zur Aufbaurichtung.
Vor dem ersten Druck klären wir mit dem Auftraggeber, was das Probeteil beweisen soll: Passung, Optik, Belastbarkeit oder Bedienbarkeit. Für Größe und Handhabung genügt ein Konzeptmodell aus PLA (Polylactid) mit grober Schichthöhe. Ein Funktionsprototyp für die Belastungsprobe entsteht dagegen im Zielmaterial, etwa PETG (glykolmodifiziertes Polyethylenterephthalat) oder ABS (Acrylnitril-Butadien-Styrol). Beide Stufen druckt Exostruct im FDM-Verfahren (Fused Deposition Modeling), bei dem geschmolzener Kunststoff Schicht für Schicht aufgetragen wird.
Wer sein Modell selbst konstruiert, sollte vor dem Export Maßeinheiten und geschlossene Flächen kontrollieren. Wie das in einem freien Programm funktioniert, zeigt unser Beitrag über Modelle aus Blender sauber für den Druck exportieren. Ein Kalibrierwürfel, wie ihn Besitzer eines eigenen Druckers für die Ender-3-Kalibrierung mit Testdruck-Dateien nutzen, prüft übrigens den Drucker und nicht das Bauteil. Für die Serienfreigabe zählt allein, wie sich das konkrete Teil am konkreten Gegenstück verhält.
Warum gilt die erste gedruckte Vorrichtung als Probeteil?
Eine Vorrichtung aus dem Generator kennt die Kontur des Bauteils, aber nicht die Kraft und nicht den Grat am echten Werkstück. Exostruct druckt deshalb zuerst ein einzelnes Exemplar, stellt es gegen das reale Teil und kontrolliert jede Klemmfläche. Erst wenn die Aufnahme greift, ohne zu klemmen, folgt die Serie der Vorrichtungen.
Ein Generator wie FixtureMate leitet die Aufnahme als Negativ der Außenkontur ab und liefert eine druckbare Datei. Ein Fertigungskonzept ist damit noch nicht entstanden, denn Material, Lage im Bauraum und Passungstoleranz bleiben offen. Am Bildschirm sieht die Aufnahme tadellos aus. Am echten Teil klemmt sie an einer Entformungsschräge oder an einem Grat, den die Bauteildatei nicht kennt. Bei fünfzig Gehäusen mit je zwei Bohrungen an derselben Stelle entscheidet die Aufnahme über hundert Bohrlöcher. Sitzt sie wegen eines Grats versetzt, sitzen alle hundert falsch.
Für die Serie setzt Exostruct bei Vorrichtungen auf FDM, bevorzugt in PA12+CF15, einem kohlefaserverstärkten Polyamid, mit vier Wandlinien und 25 Prozent Füllgrad. Stehend gedruckte Passbohrungen bekommen 0,2 mm Aufmaß. Für die erste Funktionsprobe reicht PLA, solange die Vorrichtung nicht in die Nähe einer Lötstation kommt: PLA ist nur bis etwa 60 °C formstabil und wird bei wiederholter Biegung spröde. Welche Vorrichtungen sich überhaupt für den Druck eignen, beschreibt unser Beitrag über Werkzeuge und Vorrichtungen für die Produktion.
Ein Detail spart Zeit bei der Dateiprüfung. Ein STL-Export) ist ein reines Dreiecksnetz ohne Einheiten und ohne Baugruppeninformation. Ein 3MF-Export transportiert diese Angaben mit und senkt die Zahl der Rückfragen, bevor das Probeteil überhaupt in den Drucker geht.
Wie verhindert eine Trockenprobe Fehler beim Fügen großer Bauteile?
Sobald ein Bauteil größer ist als der Bauraum, entsteht es in Segmenten, und jede Fuge wird zur möglichen Fehlerstelle. Die Trockenprobe beantwortet vor dem Kleben, ob Passstifte sitzen, Flächen bündig anliegen und die Naht gerade läuft. Exostruct steckt die Segmente deshalb immer erst ohne Klebstoff zusammen und prüft die Fuge, bevor etwas dauerhaft verbunden wird.
Ein Schnitt mitten durch die größte Sichtfläche ist geometrisch am einfachsten. Nach dem Kleben läuft die Linie dann quer über die Front, und der Spachtelaufwand wächst mit jedem Zentimeter Naht. Bei der Trockenprobe fällt ein solcher Schnitt auf, solange sich die Trennstelle in der Datei noch an eine Kante oder Fase verschieben lässt. Im FDM-Verfahren rechnet Exostruct mit einem Bauraum bis etwa 250 × 250 × 250 mm, im Harzdruck mit etwa 150 × 80 × 160 mm.
Für Trennfläche und Passstifte arbeitet Exostruct mit festen Maßen:
- Klebeflächen sind mindestens 3 mm breit.
- Lange Nähte bekommen Passstifte mit 4 mm Durchmesser im Abstand von 80 bis 100 mm, damit sich die Fuge nicht wellt.
- Jede Fuge hat mindestens zwei Passbohrungen, damit die Segmente nicht gegeneinander verdrehen.
- Passbohrungen werden stehend mit 0,2 mm Aufmaß gedruckt, damit der Stift ohne Nacharbeit sitzt.
Segmentieren hat einen zweiten Nutzen. Vier Segmente zu je einem Viertel der Bauzeit begrenzen den Schaden eines Fehldrucks in der letzten Schicht auf ein Viertel. Obwohl die Segmentierung mit jedem Drucker funktioniert, gibt es auch Grenzen zu beachten: Nahtstellen an Sichtteilen müssen verspachtelt und geschliffen werden, und die Montage kostet zusätzliche Zeit. Eine Klebefuge ist außerdem keine automatisch dichte Verbindung. Soll das Bauteil Wasser halten, klärt Exostruct die Nahtstelle vor dem Druck.
Wozu dient der Testguss vor dem Silikonguss?
Wer Dichtungen, Puffer oder Griffschalen in einer gedruckten Form gießt, sollte vor der ganzen Charge 5 Milliliter Silikon in eine Ecke der Form geben. Der Testguss zeigt, ob das Silikon an der Kontaktfläche vollständig aushärtet oder klebrig bleibt. Eine misslungene Ecke kostet ein paar Gramm Material, eine misslungene Charge kostet die gesamte Gießmasse und die Reinigung der Form.
Platinvernetzendes Silikon reagiert empfindlich auf Stoffe an der Formoberfläche. Die Fachsprache nennt den Effekt Inhibierung: Das Silikon bleibt genau dort klebrig, wo es die Form berührt. Auslöser sind nicht vollständig nachgehärtete Resin-Formen, schwefelhaltige Knetmassen und Rückstände von Trennmitteln. Stellen Sie sich vor, Sie entformen nach einer Nacht Wartezeit eine Dichtung, deren Sichtseite am Finger kleben bleibt. Mit einem Testguss wäre derselbe Befund nach ein paar Millilitern sichtbar gewesen.
Exostruct bereitet gedruckte Gießformen in dieser Reihenfolge vor:
- Harzform gründlich waschen und vollständig nachhärten, bis keine klebrige Restschicht mehr spürbar ist.
- Formoberfläche mit Grundierung oder Klarlack versiegeln und mindestens 24 Stunden durchtrocknen lassen.
- Testguss mit 5 Millilitern Silikon in einer Ecke der Form ansetzen.
- Erst nach sauberem Aushärten die ganze Charge vergießen.
Neben der Chemie prüft die erste Form auch die Geometrie. Entformschrägen von mindestens 2 Grad sorgen dafür, dass sich das Gussteil löst. Bis zur fertigen Form rechnet Exostruct mit ein bis drei Korrekturschleifen. Jede davon bleibt günstig, weil eine zusätzliche Entlüftungsbohrung eine Minute CAD-Arbeit kostet und kein neues Werkzeug.
Für Dichtungen und Puffer genügt eine FDM-Form aus PETG, das bei Exostruct das Standardmaterial für mehrteilige Formen ist. Bei Gravuren, scharfen Kanten oder Schmuckrohlingen wechseln wir zum DLP-Verfahren (Digital Light Processing), bei dem ein Projektor jede Harzschicht auf einmal belichtet. Gerade bei Harzformen ist die vollständige Nachhärtung Pflicht, sonst meldet der Testguss sofort Inhibierung.
Die Nullserie schließt die Lücke zwischen Erstmuster und Kleinserie
Eine Nullserie im 3D-Druck ist die erste kleine Auflage eines fertig entwickelten Bauteils, die unter Serienbedingungen entsteht. Exostruct fertigt Nullserien mit zehn bis fünfzig Teilen für Vertrieb, Zulassungstests oder Pilotkunden. Die Nullserie zeigt, ob das Teil auch als zwanzigstes Exemplar noch passt und ob Nacharbeit und Druckzeit für die Kleinserie realistisch kalkuliert sind.
Ein einzelnes Erstmuster beweist, dass die Konstruktion funktioniert. Eine Nullserie beweist, dass sie sich wiederholen lässt. Wer das erste Teil von Hand nachgearbeitet hat, bis es saß, merkt erst bei Stück zehn, wie viel Handarbeit in jedem einzelnen steckt. Exostruct rechnet bei 5 Minuten Entgraten je Teil für 50 Gehäuse mit etwa 4 Arbeitsstunden, und dieser Aufwand wächst linear mit der Stückzahl.
Der Weg vom ersten Druck zur Serie verläuft bei Exostruct in festen Stufen:
- Der erste Prototyp prüft Passung, Ergonomie und Bauraum. Material und Oberfläche sind nachrangig.
- Nach ein bis drei Korrekturschleifen entsteht ein Funktionsmuster im Zielmaterial, das unter realer Belastung getestet wird.
- Eine Nullserie von zehn bis fünfzig Teilen geht an Vertrieb, Zulassung oder Pilotkunden.
- Die Kleinserie mit 10 bis 500 Teilen folgt auf Abruf, verteilt auf mehrere Lose.
In der Produktentwicklung sind 3 bis 5 Iterationen normal. Teuer wird keine davon, solange kein Werkzeug existiert: Beim Rapid Prototyping kostet ein Konstruktionsfehler einen neuen Druck und keinen Werkzeugumbau. Auch zwischen zwei Losen der Kleinserie lassen sich Designänderungen kostenlos umsetzen, weil nur die Datei getauscht wird. Wie solche Stufen in abgeschlossenen Aufträgen aussehen, zeigen das Anschauungsmodell eines Getriebes oder die Dichtung für eine Sonderanlage im Exostruct-Portfolio.
Obwohl die Nullserie viel Sicherheit bietet, gibt es auch Grenzen zu beachten. Eine Nullserie ersetzt keine Belastungsprüfung im Einsatz beim Auftraggeber. Die tatsächliche Belastbarkeit eines gedruckten Teils hängt von Geometrie, Druckrichtung, Füllgrad und Material ab und lässt sich nur am konkreten Bauteil beurteilen.
Welche Probe gehört vor welche Serie?
Die Art der Probe richtet sich danach, wo das Teil später versagen würde. Vorrichtungen scheitern am realen Werkstück, gefügte Großteile an der Fuge, Gießformen an der Chemie und Kleinserien an der Wiederholbarkeit. Wer vor der Bestellung klärt, welcher dieser Fehler droht, wählt die passende Probe und spart sich die Korrekturschleife über die volle Stückzahl.
| Probe | Wann sie fällig ist | Was sie prüft | Richtwert bei Exostruct |
|---|---|---|---|
| Testdruck der Vorrichtung | vor jeder Vorrichtungsserie | Klemmflächen am realen Teil, Grate, Entformungsschrägen | ein Exemplar, für die Serie PA12+CF15 mit 25 Prozent Füllgrad |
| Trockenprobe | vor dem Kleben segmentierter Bauteile | Passstifte, Fugenbreite, Nahtverlauf | Passstifte 4 mm, Abstand 80 bis 100 mm |
| Testguss | vor dem Vergießen der ganzen Charge | Aushärtung an der Kontaktfläche | 5 Milliliter Silikon nach 24 Stunden Trocknung |
| Funktionsmuster | vor der Nullserie | Belastung im Zielmaterial | nach ein bis drei Korrekturschleifen |
| Nullserie | vor der Kleinserie | Wiederholbarkeit, Nacharbeit, Kalkulation | zehn bis fünfzig Teile |
Eine Anfrage mit fester Stückzahl und knappem Termin lässt die Probe wie einen Umweg aussehen. Exostruct rechnet für ein handtellergroßes FDM-Gehäuse mit 4 bis 8 Stunden Druckzeit. Eine Serie, die nach dem Versand korrigiert werden muss, kostet jede dieser Stunden für jedes einzelne Teil noch einmal. Gegen die volle Stückzahl gerechnet ist ein Probeteil fast immer der kürzere Weg.
Vor der Freigabe einer Serie lohnt dieser Abgleich mit dem Probeteil in der Hand:
- Ist festgelegt, was das Probeteil beweisen soll: Passung, Optik, Belastbarkeit oder Bedienbarkeit?
- Wurde das Probeteil gegen das reale Gegenstück, das Werkstück oder die Baugruppe gehalten?
- Sind alle Wände breiter als zwei Druckpfade und bleiben Überhänge innerhalb von 45 Grad?
- Verlaufen Federarme und Passungsbohrungen nicht quer zur Aufbaurichtung?
- Hat bei Bedienteilen eine Griffprobe stattgefunden, bevor Form und Material feststehen?
- Sind segmentierte Teile trocken zusammengesteckt und alle Fugen geprüft?
- Ist der Testguss an der Kontaktfläche sauber ausgehärtet?
- Ist die Nacharbeit je Teil gemessen und auf die Stückzahl hochgerechnet?
Fazit: Ein Probeteil kostet einen Druck, keine Serie
Ein Probeteil verlagert die Korrekturschleife dorthin, wo sie am wenigsten kostet: auf ein einzelnes Exemplar statt auf die volle Stückzahl. Testdruck, Trockenprobe, Testguss und Nullserie prüfen jeweils die Stelle, an der ein Bauteil später versagen würde. Wer diese Probe einplant, bestellt die Serie mit einer Datei, die sich am realen Teil bereits bewährt hat.
Die Abstimmung zum Probeteil läuft bei Exostruct komplett online. Befunde, Fotos und Änderungswünsche besprechen wir telefonisch, per Online-Meeting oder per E-Mail, das Probeteil kommt per Versand.
Häufige Fragen
Was kostet ein Probeteil im 3D-Druck?
Ein Probeteil im 3D-Druck kostet so viel wie ein einzelnes Exemplar des späteren Serienteils, weil dieselbe Maschinenzeit, dasselbe Material und dieselbe Nacharbeit anfallen. Den größten Posten bildet die Maschinenzeit: Exostruct rechnet für ein handtellergroßes FDM-Gehäuse mit 4 bis 8 Stunden Druckzeit. Der genaue Preis hängt von Größe, Material, Druckdauer und Komplexität ab.
Worin unterscheiden sich Erstmuster und Nullserie im 3D-Druck?
Ein Erstmuster ist das erste einzelne Teil, an dem Passung, Funktion und Aussehen geprüft werden. Eine Nullserie umfasst bei Exostruct zehn bis fünfzig Teile und prüft, ob sich das freigegebene Erstmuster unter Serienbedingungen wiederholen lässt. Das Erstmuster sichert die Konstruktion ab, die Nullserie die Wiederholbarkeit, die Nacharbeit und die Kalkulation der Kleinserie.
Wie viele Korrekturschleifen sind im 3D-Druck normal?
Korrekturschleifen im 3D-Druck gehören zur Produktentwicklung dazu, Exostruct betrachtet 3 bis 5 Iterationen bis zum fertigen Bauteil als normal. Bis zum Funktionsmuster im Zielmaterial und bis zur fertigen Silikongussform sind jeweils ein bis drei Korrekturschleifen üblich. Jede Schleife kostet einen neuen Druck und keinen Werkzeugumbau, solange noch kein Spritzgusswerkzeug existiert.
Lässt sich ein Probeteil auch auf dem eigenen 3D-Drucker drucken?
Ein Probeteil auf dem eigenen 3D-Drucker eignet sich für ein Konzeptmodell aus PLA, an dem Größe und Handhabung geprüft werden. Für Funktionsmuster zählt dagegen das Zielmaterial der Serie, etwa PETG, ABS oder PA12+CF15, und eine identische Druckausrichtung. Weicht das Probeteil in Material oder Lage vom Serienteil ab, sagt die Probe wenig über die spätere Belastbarkeit aus.
Jetzt bei Exostruct drucken lassen
Sie planen eine Vorrichtung, ein segmentiertes Großteil, eine Silikongussform oder eine Kleinserie? Exostruct druckt zuerst das Probeteil im späteren Serienmaterial, bespricht den Befund telefonisch, per Online-Meeting oder per E-Mail mit Ihnen und startet die Serie erst, wenn die Datei am realen Teil passt. Mehr zu Verfahren und Materialien finden Sie auf der Startseite des 3D-Druck-Services.