
Oberflächenstrukturierung im 3D-Druck ist das gezielte Aufbringen eines Reliefs auf die Außenhaut eines Bauteils, etwa Rändelung, Lederoptik oder Rautenmuster, damit es besser in der Hand liegt, Schichtlinien verbirgt oder eine technische Funktion erfüllt. Die Textur entsteht im Slicer, in Blender oder aus einer Graustufen-Bilddatei und wird im FDM-Verfahren (Fused Deposition Modeling) oder im Harzdruck mit DLP/SLA gefertigt.
Glatt ist nicht automatisch die bessere Oberfläche. Ein Drehknopf, der beim Einstellen durch die Finger rutscht, oder ein Gehäuse, auf dem jeder Fingerabdruck glänzt, zeigt schnell, dass Oberflächenstruktur und Textur im 3D-Druck eine eigene Konstruktionsentscheidung sind. Wer zum Thema sucht, landet vor allem bei Anleitungen zu einzelnen Slicer-Einstellungen für den eigenen Drucker. Dieser Beitrag nimmt die Sicht des Auftraggebers ein: Er sortiert Strukturen nach ihrem Zweck, benennt die Grenzen von FDM und Harzdruck mit konkreten Maßen und endet mit einer Checkliste für die druckfertige Datei.
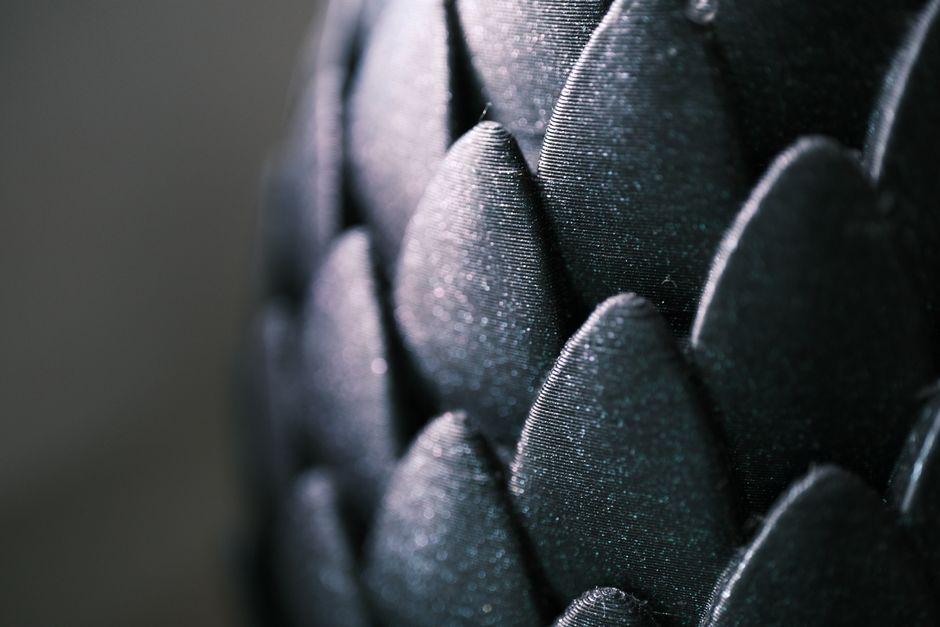
Was bringt eine Oberflächenstruktur am gedruckten Bauteil?
Ein strukturiertes Bauteil greift sich anders an, sieht anders aus und verhält sich im Einsatz anders als ein glattes. Rändelungen und Noppen verbessern den Griff an Drehknöpfen, Werkzeuggriffen und Deckeln. Lederoptik oder Sandstrahloptik verdeckt die Schichtlinien des FDM-Drucks und macht Fingerabdrücke kaum sichtbar. Erhabene Rillen oder Punkte markieren Bedienelemente so, dass sie sich ohne Hinsehen ertasten lassen.
Ein Schraubdeckel an einer gedruckten Aufbewahrungsdose zeigt den Unterschied im Alltag. Glatt gedruckt rutscht er in feuchten Händen durch, mit einer umlaufenden Rändelung öffnet er sich beim ersten Griff. Am Bauteil hat sich nichts geändert außer der äußersten Haut. Genau diese Wirkung macht Texturierung auch für Funktionsprototypen und Demonstratoren interessant: Eine Griffprobe zeigt früh, ob ein Bedienteil in der Hand funktioniert, bevor Form und Material feststehen.
Welche Struktur zu welchem Zweck passt, fasst die folgende Übersicht zusammen.
| Zweck | Passende Struktur | Typische Fläche | Verfahren und Material |
|---|---|---|---|
| Griff an Drehknöpfen und Deckeln | Rändelung, Längsrillen | Mantelfläche | FDM in PETG oder ABS |
| Schichtlinien und Fingerabdrücke kaschieren | Fuzzy Skin, Lederoptik | Seitenwände | FDM |
| Ertastbare Markierung | erhabene Punkte, Rillen | Deckfläche | FDM oder DLP/SLA |
| Dekorative Sichtfläche | Holz-, Stein- oder Karbonoptik aus einer Bilddatei | Sichtseite | DLP/SLA für feine, FDM für grobe Muster |
| Rutschfeste Auflage | Noppen | Unterseite, Auflage | FDM in TPU |
Wer an eine weiche, gummiartige Griffzone denkt, sucht zuerst nach Silikon im 3D-Druck. Exostruct verarbeitet kein Silikon. Eine weiche, griffige Zone entsteht stattdessen aus TPU (Thermoplastisches Polyurethan), das elastisch und dämpfend ist und mit einer Noppenstruktur zusätzlich Halt gibt.
Wie unterschiedlich gedruckte Oberflächen in der Hand wirken, zeigen die fertigen Produkte im Exostruct-Shop. Nicht jede Fläche soll allerdings Struktur tragen. Wer eine Sichtfläche möglichst eben braucht, findet die passenden Verfahren im Ratgeber zu glatten Oberflächen im 3D-Druck. Der vorliegende Beitrag bleibt bei der gewollten, gestalteten Struktur.
Wie entsteht eine Textur: im Slicer, im CAD-Modell oder aus einem Bild?
Für Einsteiger führt der schnellste Weg über den Slicer: PrusaSlicer und OrcaSlicer bieten mit Fuzzy Skin eine Funktion, die die Außenwand beim Drucken leicht unregelmäßig verwackelt und so eine matte, raue Haut erzeugt. Gezielte Muster wie Rändelungen gehören dagegen ins CAD-Modell, Bildtexturen entstehen per Displacement in Blender.
Fuzzy Skin (sinngemäß „raue Haut“) versetzt die äußere Druckbahn in kleinen, zufälligen Ausschlägen. Die Datei bleibt unverändert, die Struktur entsteht erst im Drucker. Fuzzy Skin wirkt allerdings nur auf Außenwände und erzeugt kein steuerbares Muster. Unsere Haltung dazu ist klar: Für Griffzonen, Werkzeughalter und Gehäuseseiten, die robust wirken sollen, ist die Funktion ein guter und kostenloser Einstieg. Für Sichtteile, die nach einem bestimmten Material aussehen sollen, raten wir davon ab, weil das Rauschen jede Kante weichzeichnet.
Ein Elektronikgehäuse mit Lederoptik zeigt, wo die Wege auseinandergehen. Fuzzy Skin liefert nur gleichmäßiges Rauschen, und ein Ledermuster in Fusion 360 Strich für Strich zu modellieren, kostet Stunden. Schneller führt ein Graustufenbild einer Ledertextur zum Ziel: In Blender projiziert der Modifikator Displace das Bild auf die Fläche, helle Stellen wachsen nach außen, dunkle sinken ein. Wer weder Blender noch Fusion 360 nutzt, gibt die Texturierung als CAD-Konstruktion bei Exostruct in Auftrag.
Displacement (Verschiebung der Oberfläche nach einem Bild) folgt demselben Prinzip wie Lithophane aus eigenen Fotos: Bei beiden steuert ein Graustufenbild die Materialstärke. Damit ein Relief scharf wird, muss das Netz fein unterteilt sein. Am Ende steht eine STL-Datei, die die Oberfläche als Netz aus Dreiecken beschreibt). Das Format entstand laut Wikipedia 1987 für die Stereolithografie-Software von 3D Systems und speichert bis heute nur Dreiecke, ohne Farbe und ohne Maßeinheit. Jede zusätzliche Unterteilung vergrößert dieses Netz.
| Weg zur Textur | Werkzeug | Stärke | Grenze |
|---|---|---|---|
| Slicer-Funktion | Fuzzy Skin in PrusaSlicer oder OrcaSlicer | keine Modelländerung nötig, matte Seitenwände | nur Zufallsmuster, nur an Außenwänden |
| CAD-Muster | Fusion 360 mit Muster- und Prägefunktionen | maßhaltig, wiederholbar, parametrisch änderbar | aufwendig bei organischen Mustern |
| Bildtextur | Modifikator Displace in Blender | jedes Motiv aus einem Graustufenbild | große Dateien, feine Netzunterteilung nötig |
Für die Unterseite gibt es einen weiteren Weg ohne Modellarbeit: Eine texturierte Druckplatte aus PEI (Polyetherimid) prägt der ersten Schicht ein feines Korn ein.
Wie fein darf eine Textur im FDM-Druck und im Harzdruck sein?
Im FDM-Druck folgt die Auflösung einer Textur dem Schichtraster: Bei 0,2 mm Schichthöhe wird auf einer Deckfläche jedes Relief, das flacher als eine Schicht ist, zu einer einzigen Stufe oder verschwindet ganz. In der Ebene braucht eine erhabene Rippe mindestens zwei Druckpfade Breite. Feine Narbungen, Gravuren und Mikroreliefs gehören in den Harzdruck mit DLP/SLA, dessen Schichten feiner ausfallen.
Bei einer kleinen Abdeckkappe mit Karbonoptik zeigt sich die Grenze besonders deutlich. Im FDM-Druck vermischt sich das feine Gewebemuster mit den Schichtlinien, und übrig bleibt eine unruhige Fläche, die weder nach Karbon noch nach glattem Kunststoff aussieht. Im Harzdruck bleibt dasselbe Muster scharf, weil die Schichten feiner sind und an schrägen Flächen kaum Treppenstufen sichtbar werden.
Im FDM-Druck schmilzt der Drucker thermoplastisches Filament und legt es Bahn für Bahn ab. Jede Bahn hat die Breite, die die Düse vorgibt. Ein Muster, das schmaler ist als zwei Bahnen, lässt der Slicer weg oder füllt es lückenhaft. Bei einer Bahnbreite von 0,4 mm ist eine erhabene Rippe deshalb mindestens 0,8 mm breit. Für Rippen und Schriftzüge gilt dieselbe Regel: mindestens zwei Druckpfade breit und erhaben statt vertieft, wenn die Wand dünn ist.
Im Harzdruck mit DLP (Digital Light Processing) oder SLA (Stereolithografie) entsteht das Bauteil aus flüssigem Photopolymer, das Schicht für Schicht belichtet wird. Die Stereolithografie geht laut Wikipedia auf ein Patent von Chuck Hull zurück, das 1986 erteilt wurde. Exostruct setzt beide Verfahren je nach Bauteil ein.
| Kriterium | FDM/FFF | DLP/SLA |
|---|---|---|
| Bauraum bei Exostruct | bis etwa 250 × 250 × 250 mm | bis etwa 150 × 80 × 160 mm |
| Feinste Struktur | eine Schichthöhe in Aufbaurichtung, zwei Druckpfade in der Ebene | feine Gravuren, Narbungen und scharfe Kanten |
| Typische Textur | Rändelung, Rillen, Noppen, Fuzzy Skin | Leder-, Holz- und Karbonoptik, Mikrorelief |
| Belastbarkeit | belastbare Griffe aus PETG, ABS, TPU oder PA12+CF15 | Standard-Resin spröde, zähe Resins für gesteckte Teile |
| Nachbearbeitung | Stützen entfernen | Stützen entfernen, waschen, nachhärten |
Im Harzdruck hängt das Bauteil kopfüber an der Bauplattform, und die Stützen setzen auf einer Seite an. Exostruct dreht texturierte Sichtflächen deshalb von der Bauplattform weg. Ein Stützenansatz in einer Narbung lässt sich nicht verschleifen, ohne das Muster zu zerstören.
Ein Harzdruck ist trotzdem nicht automatisch die bessere Wahl für jede Textur. Für einen Griff, der täglich in die Hand genommen wird und auch einmal herunterfällt, empfehlen wir den FDM-Druck in PETG oder ABS. Eine scharfe Narbung nützt wenig, wenn das Teil beim ersten Sturz bricht.
Welche Fläche bekommt die Struktur, und wie liegt das Bauteil im Bauraum?
Wer eine Textur plant, legt zuerst die Lage des Bauteils fest. Auf einer waagerechten Deckfläche entsteht ein Relief aus Schichtstufen, an einer senkrechten Wand zeichnet die Düse es Bahn für Bahn nach. Schräge Flächen zeigen den Treppenstufeneffekt, der feine Muster ausfransen lässt. Exostruct plant bei Überhängen ab etwa 45 Grad Stützmaterial ein, das sich aus Vertiefungen kaum entfernen lässt.
Ein Drehknopf mit Rändelung zeigt, wie stark die Lage entscheidet. Steht der Knopf aufrecht auf der Bauplattform, laufen die Rändelrillen senkrecht, und jede Rille entsteht sauber aus übereinanderliegenden Bahnen. Liegt derselbe Knopf auf der Seite, werden die Rillen zu Treppen, und die untere Hälfte der Rändelung hängt über Luft. Am Material und an der Datei hat sich nichts geändert, nur an der Lage.
Für texturierte Bauteile im FDM-Druck gelten bei Exostruct diese Regeln:
- Texturierte Sichtflächen nach oben oder in die Senkrechte drehen.
- Feine Muster und Schriftzüge in die Deckfläche legen, nicht an eine Schräge.
- Reliefflanken so anfasen, dass kein Überhang ab etwa 45 Grad entsteht.
- Flächen, die verklebt oder ohnehin verdeckt werden, nach unten legen.
- Für eine strukturierte Unterseite die texturierte Druckplatte nutzen statt eines modellierten Musters.
Warum Schichten und Bahnen eine Struktur so unterschiedlich abbilden, erklärt der Beitrag zur Funktionsweise des FDM-Drucks ausführlich. Die 45-Grad-Grenze aus Regel drei ist eine vorsichtige Faustregel und keine Naturkonstante. Kurze Überhänge überbrückt eine gut gekühlte Düse auch steiler. Wir bleiben bei Texturen trotzdem bei der vorsichtigen Grenze, weil ein Muster aus Hunderten kleiner Überhänge besteht und schon eine einzige durchhängende Rille die ganze Fläche unruhig macht.
Wie wird eine texturierte Datei druckfertig vorbereitet?
Eine texturierte Datei ist druckfertig, wenn Maßeinheit, Reliefhöhe, Netzgröße und Sichtfläche vor dem Upload geklärt sind. An genau diesen Details scheitern Dateien in der Prüfung bei Exostruct: Der Maßstab stimmt nicht, das Relief ist flacher als eine Schicht, das Dreiecksnetz ist übergroß, oder die Textur liegt auf der Auflagefläche. Wer sie vorab klärt, spart eine Korrekturschleife.
Eine STL-Datei führt keine Maßeinheit mit, PrusaSlicer und OrcaSlicer lesen jede Zahl darin standardmäßig als Millimeter. Ein Drehknopf, der in Zoll mit 1,5 Einheiten Durchmesser modelliert wurde, käme deshalb nur 1,5 mm groß aus dem Drucker statt 38,1 mm. Ein Zoll entspricht seit dem internationalen Yard-und-Pfund-Abkommen von 1959 exakt 25,4 mm, und um genau diesen Faktor schrumpft das Teil samt Rändelung. Das Format 3MF speichert die Einheit in der Datei und ist laut 3MF Consortium inzwischen als ISO/IEC 25422:2025 genormt. Wir empfehlen 3MF deshalb für jede texturierte Datei.
- Zweck der Textur festlegen: Griff, Optik, Markierung oder Kaschieren der Schichtlinien.
- Verfahren passend zur Feinheit wählen: grobe, belastbare Strukturen im FDM-Druck, feine Narbungen im Harzdruck mit DLP/SLA.
- Reliefhöhe auf Deckflächen mindestens eine Schichthöhe planen, bei 0,2 mm Schichthöhe also mindestens 0,2 mm, und erhabene Rippen mindestens zwei Druckpfade breit auslegen.
- Texturierte Fläche nach oben oder in die Senkrechte legen und Überhänge im Relief vermeiden.
- Bei Bildtexturen das Netz nur so fein unterteilen, wie das Relief es verlangt, und das Ergebnis vor dem Export in der Vorschau prüfen.
- Datei als STL oder 3MF exportieren, millimetergenau skaliert, bevorzugt als 3MF wegen der gespeicherten Einheit.
- Im Auftrag angeben, welche Fläche die Sichtseite ist und welche Flächen Stützen tragen dürfen.
Bei Punkt fünf raten wir zur Zurückhaltung. Ein Netz mit Millionen Dreiecken bildet im FDM-Druck keine feinere Textur ab, als die Bahnbreite zulässt, es verlängert nur Upload, Prüfung und Slicing. Im Harzdruck lohnt sich eine feinere Unterteilung, weil das Verfahren die Details tatsächlich abbildet.
Wer bei Punkt sieben unsicher ist, beschreibt im Auftrag, welche Seite später in der Hand liegt. Exostruct leitet daraus Lage und Stützkonzept ab. Liegt die Datei bereits vor, nennt das Sofortangebot für hochgeladene STL-Dateien Material und Preis direkt, Fragen zur Textur klären wir danach per E-Mail.
Wann lohnt es sich, texturierte Teile fertigen zu lassen statt selbst zu drucken?
Ein eigener Drucker reicht für Fuzzy Skin an einem Einzelstück aus PLA. Sobald eine Bildtextur im Harzdruck, ein griffiges Teil aus TPU oder PA12+CF15 oder eine Kleinserie mit identischer Oberfläche gefragt ist, stößt der Heimdrucker an Grenzen bei Material, Auflösung und Wiederholbarkeit. Exostruct fertigt texturierte Bauteile vom Einzelstück bis zur Kleinserie mit 500 Teilen.
Bei einer Serie von Drehknöpfen für einen Messestand zählt, dass sich der letzte Knopf genauso anfühlt wie das freigegebene Muster. Auf dem eigenen Drucker weicht ein späterer Knopf ab, sobald feuchtes Filament oder eine abgenutzte Düse ins Spiel kommt. Bei einer Textur fällt jede Abweichung sofort auf, weil die Hand Unterschiede spürt, die das Auge übersieht. Wie gleichmäßig gefertigte Teile vom Anschauungsmodell bis zur Dichtung aussehen, zeigt das Exostruct-Portfolio.
Bei Griffen in warmer Umgebung entscheidet das Material. PLA erreicht laut Wikipedia bei 60 bis 65 °C seine Glasübergangstemperatur und wird darüber weich, eine Rändelung verliert dann ihre Form. ABS liegt laut Wikipedia mit einer Glasübergangstemperatur von rund 105 °C deutlich höher. Für einen Griff, der hinter einer Scheibe in der Sonne liegt, reicht PLA deshalb nicht.
| Anforderung | Eigener FDM-Drucker | Fertigung bei Exostruct |
|---|---|---|
| Fuzzy Skin am Einzelstück aus PLA | gut umsetzbar | kein Auftrag nötig |
| Feine Bildtextur oder Gravur | an Schichthöhe und Düse gebunden | Harzdruck mit DLP/SLA bis etwa 150 × 80 × 160 mm |
| Weiche Griffzone aus TPU | elastisches Filament stellt hohe Anforderungen an den Extruder | TPU als Standardmaterial |
| Griffe in warmer Umgebung | PLA erweicht ab 60 bis 65 °C | PETG, ABS oder PA12+CF15 |
| Kleinserie mit gleicher Oberfläche | Abweichungen zwischen den Teilen | gleiche Parameter für das ganze Los, bis 500 Teile |
Kosten entstehen bei Texturen dort, wo Handarbeit anfällt. Wir rechnen bei 5 Minuten Entgraten je Teil und 50 Gehäusen mit gut 4 Arbeitsstunden, und genau diese Stunden entfallen, wenn die Struktur stützfrei konstruiert ist. Ein handtellergroßes FDM-Gehäuse rechnet Exostruct mit 4 bis 8 Stunden Druckzeit, flach gelegt am unteren Ende der Spanne. Pauschale Preise nennen wir nicht, weil Größe, Material, Druckdauer und Komplexität jedes Angebot bestimmen.
Unsere ehrliche Einschätzung: Für ein einzelnes Teil mit Fuzzy Skin lohnt sich kein Auftrag, der eigene Drucker erledigt das. Sobald die Oberfläche über mehrere Teile gleich sein muss oder das Material über PLA hinausgeht, spricht die Rechnung für die externe Fertigung.
Fazit: Textur ist eine Konstruktionsentscheidung
Eine Oberflächenstruktur verbessert Griff, Optik und Bedienbarkeit eines gedruckten Bauteils, wenn sie zum Verfahren passt. Im FDM-Druck geben Schichthöhe und Druckpfadbreite die Grenze vor, im Harzdruck mit DLP/SLA werden feine Narbungen und Bildtexturen scharf. Wer Zweck, Fläche und Lage vor dem Export festlegt, bekommt die gewünschte Haptik ohne Stützmaterial in der Struktur und ohne teure Nacharbeit.
Häufige Fragen
Was ist Fuzzy Skin beim 3D-Druck?
Fuzzy Skin ist eine Slicer-Funktion in PrusaSlicer und OrcaSlicer, die die Außenwand eines FDM-Drucks beim Drucken minimal und zufällig hin und her versetzt. Die Oberfläche wird dadurch matt und rau, Schichtlinien und Fingerabdrücke fallen weniger auf. Fuzzy Skin wirkt nur auf Außenwände, nicht auf Deck- und Bodenflächen, und erzeugt kein gezieltes Muster.
Lässt sich eine Textur aus einem Foto auf ein 3D-Modell übertragen?
Eine Textur aus einem Foto lässt sich auf ein 3D-Modell übertragen, wenn das Foto zuerst in ein Graustufenbild umgewandelt wird. In Blender verformt der Modifikator Displace die Oberfläche: helle Bereiche heben sie an, dunkle senken sie ab. Das Netz braucht dafür eine feine Unterteilung, sonst bleibt das Relief verwaschen und unscharf.
Welches Material eignet sich für griffige 3D-Druck-Teile?
Für griffige 3D-Druck-Teile eignet sich TPU, wenn die Griffzone weich und rutschfest sein soll, etwa an Puffern oder Auflagen. Steife Drehknöpfe und Werkzeuggriffe entstehen aus PETG oder ABS mit einer Rändelung. PLA erreicht laut Wikipedia schon bei 60 bis 65 °C seine Glasübergangstemperatur und passt deshalb nur für Griffe in kühler Umgebung.
Wird ein 3D-Druck mit Textur teurer?
Ein 3D-Druck mit Textur wird teurer, wenn die Struktur Stützmaterial oder Handarbeit verursacht. Exostruct rechnet bei 5 Minuten Nacharbeit je Teil und 50 Gehäusen mit etwa 4 Arbeitsstunden. Eine stützfrei konstruierte Textur auf einer Deck- oder Seitenfläche verursacht keinen zusätzlichen Arbeitsschritt; der Preis hängt weiterhin von Größe, Material, Druckdauer und Komplexität ab.
Arbeitet Exostruct eine Textur in ein bestehendes 3D-Modell ein?
Exostruct arbeitet Texturen in bestehende 3D-Modelle ein, weil Modellanpassungen und CAD-Modellierung fest zum Leistungsangebot gehören. Kunden schildern dafür Zweck, Sichtfläche und gewünschte Optik, etwa Rändelung oder Lederoptik. Die Abstimmung läuft telefonisch, per Online-Meeting oder per E-Mail. Danach prüft Exostruct Verfahren, Material und Lage im Bauraum vor dem Druck.
Jetzt bei Exostruct drucken lassen
Ob Rändelung am Drehknopf, Lederoptik am Gehäuse oder feine Narbung im Harzdruck: Exostruct prüft vor jedem Auftrag, welches Verfahren Ihre Textur scharf abbildet, legt die Sichtfläche stützfrei in den Bauraum und fertigt vom Einzelstück bis zur Kleinserie mit 500 Teilen. Die Abstimmung läuft telefonisch, per Online-Meeting oder per E-Mail mit dem 3D-Druck-Service von Exostruct.