
Neben dem bekannten Filamentdruck hat sich ein zweites Verfahren im 3D-Druck fest etabliert: der Druck mit flüssigem Kunstharz. Wer nach einer verständlichen SLA 3D-Druck Erklärung sucht, stößt schnell auf Begriffe wie Photopolymer, UV-Aushärtung oder Stützstrukturen, die ohne Kontext wenig aussagen. Dieser Artikel erklärt, wie SLA (Stereolithographie) funktioniert, welche Materialien zum Einsatz kommen, wo das Verfahren seine Stärken und Grenzen hat und wann sich ein eigener Drucker gegenüber einem Druckservice lohnt. Am Ende steht eine Checkliste, mit der sich ein Bauteil gezielt für den Harzdruck vorbereiten lässt.
Die kurze Antwort
SLA 3D-Druck ist ein additives Fertigungsverfahren, bei dem ein flüssiges, lichtempfindliches Kunstharz (Resin) Schicht für Schicht mit UV-Licht ausgehärtet wird. Ein Laser oder ein Projektor belichtet genau die Bereiche einer Schicht, die zum Bauteil gehören. Das Ergebnis sind Teile mit sehr feinen Details und glatten Oberflächen. Das Verfahren eignet sich deshalb besonders für kleine, präzise Objekte wie Anschauungsmodelle, Prototypen mit Sichtqualität, Figuren oder Schmuckanhänger. Für große oder mechanisch stark belastete Bauteile ist der Filamentdruck meist die bessere Wahl.
So funktioniert SLA 3D-Druck Schritt für Schritt
Die Stereolithographie gehört zu den ältesten 3D-Druckverfahren überhaupt. Das Grundprinzip wurde bereits in den 1980er Jahren patentiert und ist bis heute nahezu unverändert, wie die Übersicht zur Stereolithographie zeigt. Geändert haben sich vor allem die Lichtquellen, die Harze und die Größe der Geräte.
Vom digitalen Modell zur einzelnen Schicht
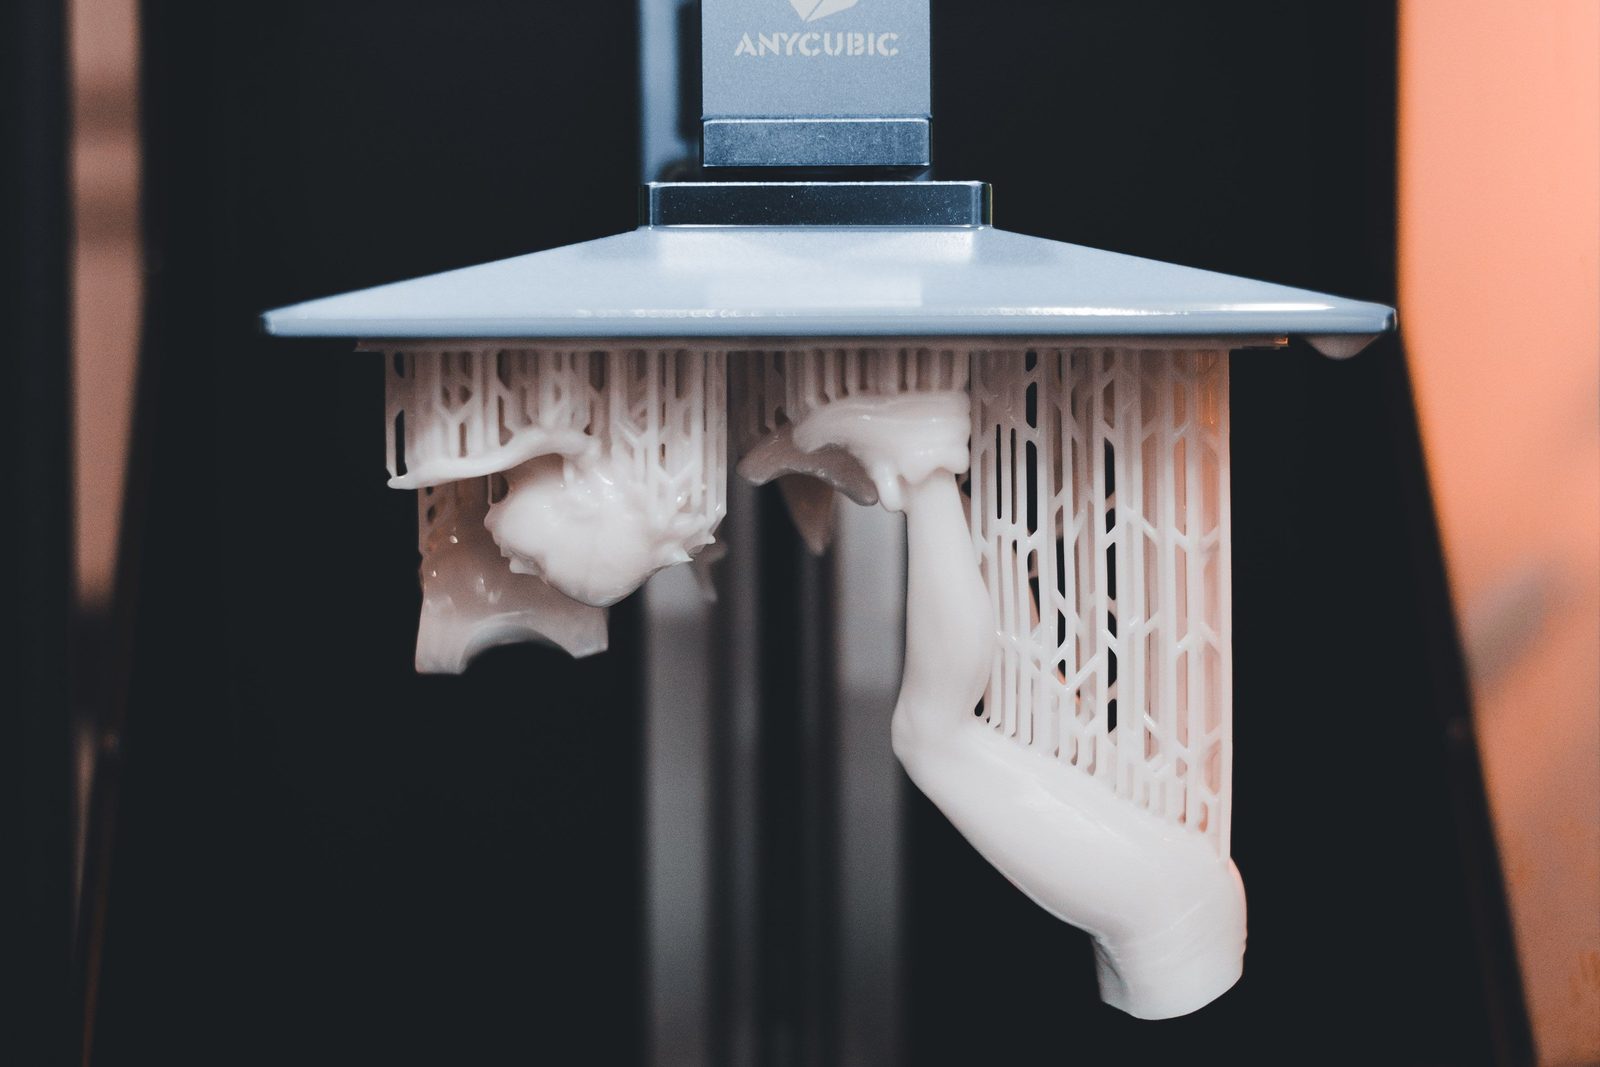
Am Anfang steht ein 3D-Modell, meist im STL-Format (Standard Tessellation Language). Dieses Format beschreibt die Oberfläche eines Objekts als Netz aus Dreiecken und ist das gängigste Austauschformat im 3D-Druck. Eine Software, der sogenannte Slicer, zerlegt das Modell in dünne horizontale Schichten und berechnet für jede Schicht, welche Flächen belichtet werden müssen. Zusätzlich platziert der Slicer Stützstrukturen, denn beim Harzdruck hängt das Bauteil in der Regel kopfüber an der Bauplattform und braucht Halt gegen die Kräfte beim Ablösen vom Harzbecken.
Beim Druck taucht die Bauplattform in ein Becken mit flüssigem Resin. Die Lichtquelle härtet die erste Schicht aus, die Plattform hebt sich um eine Schichthöhe, frisches Harz fließt nach, und die nächste Schicht wird belichtet. So wächst das Bauteil Schicht für Schicht. Die Schichten sind dabei deutlich feiner als beim Filamentdruck, weshalb Treppenstufen an schrägen Flächen kaum sichtbar sind.
Laser oder Projektor: SLA und DLP im Vergleich
Im Sprachgebrauch wird SLA oft als Sammelbegriff für den gesamten Harzdruck verwendet. Technisch gibt es zwei Varianten, die sich in der Lichtquelle unterscheiden:
- Klassisches SLA: Ein UV-Laser fährt die Kontur jeder Schicht Punkt für Punkt ab. Das ist sehr präzise, dauert bei großen Flächen aber länger.
- DLP (Digital Light Processing): Ein Projektor belichtet die gesamte Schicht auf einmal als Bild. Die Druckzeit hängt dadurch nur von der Höhe des Bauteils ab, nicht von der Anzahl der Teile auf der Plattform.
Für den Anwender ist der Unterschied im Ergebnis meist gering. Beide Varianten liefern feine Details und glatte Oberflächen. Bei Exostruct kommt das DLP/SLA-Verfahren zum Einsatz, das auf der Verfahrensseite zu DLP und SLA näher beschrieben ist. Wer tiefer in die Unterschiede einsteigen möchte, findet im Beitrag was DLP und SLA im Detail leisten und wo ihre Grenzen liegen eine ausführliche Einordnung.
Welche Materialien beim SLA-Druck zum Einsatz kommen
Anders als beim Filamentdruck gibt es beim Harzdruck keine feste Kunststoffsorte wie PLA oder ABS. Stattdessen werden flüssige Photopolymere verwendet, die sich in ihren Eigenschaften nach der Aushärtung unterscheiden. Die Materialwahl sollte immer vom späteren Einsatz ausgehen, nicht von der Materialliste.
- Standard-Resin: Härtet zu einem festen, eher spröden Kunststoff aus und bildet Details sehr sauber ab. Es eignet sich für Anschauungsmodelle, Figuren, Präsentationsobjekte und Designmuster, die nicht mechanisch belastet werden.
- Zähe Resins: Sind schlagfester als Standardharze und verhalten sich eher wie technische Kunststoffe. Sie kommen infrage, wenn ein Prototyp gesteckt, geschraubt oder leicht gebogen werden soll.
- Hitzebeständige Resins: Behalten ihre Form auch bei erhöhten Temperaturen und eignen sich für Formeinsätze oder Bauteile in warmer Umgebung. Die tatsächliche Temperaturgrenze hängt vom konkreten Harz ab und sollte vor einem Auftrag geklärt werden.
- Flexible Resins: Bleiben nach dem Aushärten gummiartig elastisch, sind aber empfindlicher gegen Risse als TPU aus dem Filamentdruck.
Eine Übersicht zu den verfügbaren Optionen bei Exostruct bietet die Materialseite zu Resin. Als Faustregel gilt: Je stärker die mechanische Belastung, desto genauer muss geprüft werden, ob ein Harz oder doch ein Filamentkunststoff die bessere Wahl ist.
Wofür sich SLA 3D-Druck besonders eignet
Die größte Stärke des Verfahrens liegt in der Auflösung. Feine Strukturen, dünne Wände, Gravuren und glatte Rundungen werden deutlich sauberer abgebildet als mit geschmolzenem Filament. Zu den typischen Anwendungen zählen:
- Anschauungs- und Präsentationsmodelle: Architekturmodelle, Produktmuster für Messen oder Designstudien profitieren von der glatten Oberfläche, die ohne aufwendiges Schleifen lackierfähig ist.
- Sichtprototypen in der Produktentwicklung: Wenn ein Gehäuse oder ein Bedienelement so aussehen soll wie das spätere Serienteil, liefert der Harzdruck ein realistisches Erscheinungsbild. Der Harzdruck ist damit ein fester Baustein im Rapid Prototyping, also der schnellen Fertigung physischer Testmodelle direkt aus CAD-Daten. Für Elektronik-Prototypen lassen sich Frontplatten, Blenden und kleine Gehäuse mit engen Toleranzen fertigen. Wie ein solcher Ablauf bei Exostruct aussieht, zeigt die Leistungsseite zu Prototypen.
- Figuren, Miniaturen und Modellbauteile: Gesichter, Kleidungsfalten oder Nietreihen an Modellen werden erkennbar dargestellt.
- Schmuck und Kleinteile: Anhänger, Ringe oder Knöpfe mit feiner Gravur lassen sich direkt drucken oder als Urmodell für den Guss verwenden. Ein Beispiel aus der Praxis ist der Schmuckanhänger aus dem Harzdruck im Exostruct-Portfolio.
- Passgenaue Kleinserien: Weil beim DLP-Verfahren die gesamte Plattform gleichzeitig belichtet wird, lassen sich viele kleine Teile in einem Druckvorgang fertigen, ohne dass die Druckzeit pro Stück steigt.
Grenzen des Harzdrucks
Obwohl SLA viele Vorteile bietet, gibt es auch Grenzen zu beachten. Sie entscheiden oft darüber, ob das Verfahren für ein Projekt wirklich passt.
Nachbearbeitung ist Pflicht. Frisch gedruckte Teile sind mit flüssigem Harz benetzt und müssen gewaschen werden, meist in Isopropanol. Danach folgt eine Nachhärtung unter UV-Licht, erst dann erreicht das Material seine Endfestigkeit. Anschließend werden Stützstrukturen entfernt, was kleine Kontaktpunkte auf der Oberfläche hinterlässt. Bei einem Druckservice sind diese Schritte enthalten, beim eigenen Drucker gehören sie zum Alltag.
Mechanische Belastbarkeit. Standardharze sind spröde und brechen unter Schlag oder Biegung eher als PETG oder Nylon aus dem Filamentdruck. Zähe Resins verbessern das Verhalten, erreichen aber nicht die Robustheit faserverstärkter Filamente. Für Halterungen, Clips oder Ersatzteile im Dauereinsatz ist deshalb meist der Filamentdruck vorzuziehen.
Alterung unter UV-Licht. Photopolymere reagieren auf Licht. Im Außeneinsatz oder bei direkter Sonneneinstrahlung können Teile nachdunkeln und spröder werden. Eine Lackierung verlangsamt diesen Prozess, verhindert ihn aber nicht vollständig.
Bauraum und Kosten. Harzdrucker haben in der Regel einen kleineren Bauraum als Filamentdrucker. Große Objekte müssen geteilt und verklebt werden. Die Materialkosten pro Volumen liegen zudem über denen von Standardfilament. Bei massiven, großen Bauteilen wird der Harzdruck daher schnell unwirtschaftlich.
Umgang mit dem Material. Flüssiges Resin ist hautreizend und muss mit Handschuhen verarbeitet werden. Dämpfe erfordern eine gute Belüftung, Reste müssen ausgehärtet und fachgerecht entsorgt werden. Das ist kein Hindernis, aber ein Aufwand, der bei der Entscheidung für einen eigenen Drucker eingeplant werden sollte.
Ein typischer Fehldruck aus der Praxis. Ein häufiges Beispiel ist ein hohl konstruiertes Gehäuse ohne Ablauföffnung. Beim Anheben der Plattform bildet sich im geschlossenen Hohlraum ein Unterdruck, das Teil saugt sich am Boden des Harzbeckens fest, und die noch weichen Wände verziehen sich oder reißen von den Stützen ab. Nach einigen Stunden Druckzeit bleibt ein unbrauchbares Teil und ein Becken mit ausgehärteten Resten zurück. Derselbe Druck gelingt im zweiten Anlauf zuverlässig, wenn zwei kleine Ablaufbohrungen an einer unauffälligen Stelle eingeplant werden und das Bauteil leicht geneigt auf der Plattform steht. Solche Details entscheiden beim Harzdruck stärker über Erfolg oder Misserfolg als beim Filamentdruck.
SLA oder FDM: Welches Verfahren für welches Bauteil?
Die Frage nach dem richtigen Verfahren beantwortet sich fast immer über den Einsatzzweck. Beim FDM-Verfahren (Fused Deposition Modeling), auch FFF (Fused Filament Fabrication) genannt, wird ein Kunststoffstrang geschmolzen und schichtweise aufgetragen. Das ist robust, günstig und für große Teile geeignet, zeigt aber sichtbare Schichtlinien.
Als Orientierung lässt sich festhalten:
- Sichtqualität, feine Details, kleine Abmessungen: SLA ist im Vorteil.
- Mechanische Belastung, Außeneinsatz, große Bauteile, geringe Kosten: FDM ist im Vorteil.
- Funktionsprototyp, der erst getestet und später als Sichtmuster gezeigt wird: häufig beide Verfahren nacheinander, erst FDM für die Funktion, dann SLA für die Optik.
Eine ausführliche Gegenüberstellung mit Beispielen aus beiden Verfahren liefert der Beitrag welches Druckverfahren zu Ihrem Projekt passt. Wer die Filamentseite genauer kennenlernen möchte, findet auf der Verfahrensseite zu FFF und FDM die passende Ergänzung.
SLA 3D-Drucker kaufen oder Druckservice nutzen?
Viele Suchanfragen drehen sich um den Kauf eines SLA 3D-Druckers, um Tests und Vergleiche. Die Anschaffung eines Einstiegsgeräts ist heute erschwinglich, doch der Drucker allein ist nur ein Teil der Ausstattung. Dazu kommen ein Waschbehälter oder eine Wasch- und Härtestation, Isopropanol, Handschuhe, Filter, Ersatzfolien für das Harzbecken und ein belüfteter Arbeitsplatz. Auch Zeit für Kalibrierung, Fehldrucke und Reinigung gehört zur ehrlichen Rechnung.
Ein eigener Drucker lohnt sich, wenn regelmäßig kleine Teile in Eigenregie entstehen sollen und der Umgang mit Chemikalien kein Problem darstellt. Für Modellbauer mit laufenden Projekten oder Entwickler, die täglich iterieren, ist das oft der richtige Weg.
Ein SLA 3D-Druck Service ist die sinnvollere Wahl, wenn nur gelegentlich ein Bauteil benötigt wird, wenn technische Harze mit besonderen Anforderungen gefragt sind oder wenn Nachbearbeitung und Materialhandling nicht selbst übernommen werden sollen. Was ein Auftrag kostet, hängt von Bauteilgröße, Harztyp, Stückzahl, Nachbearbeitung und Komplexität der Stützstrukturen ab. Pauschale Preise lassen sich deshalb nicht seriös nennen. Wer bereits ein 3D-Modell hat, kann bei Exostruct über das Sofortangebot eine konkrete Kalkulation anfordern. Wer noch kein Modell besitzt, wird bei der Modellierung unterstützt, die Abstimmung erfolgt dabei telefonisch, per E-Mail oder im Online-Meeting.
Checkliste: So bereiten Sie ein Bauteil für den SLA-Druck vor
Die folgende Checkliste hilft, typische Probleme beim Harzdruck schon vor dem Auftrag zu vermeiden:
- Dateiformat prüfen: Exportieren Sie das Modell als STL oder 3MF. Das Netz sollte geschlossen sein, also keine Löcher oder doppelten Flächen enthalten. Hinweise dazu stehen auf der Seite zur Dateivorbereitung für den 3D-Druck.
- Wandstärken kontrollieren: Sehr dünne Wände drucken zwar, brechen aber beim Entfernen der Stützen leicht. Bei Standard-Resin sollten Wände nicht hauchdünn ausgelegt sein, im Zweifel lieber etwas kräftiger konstruieren.
- Hohlräume entlüften: Geschlossene Hohlkörper sammeln flüssiges Harz und erzeugen beim Druck einen Saugeffekt. Planen Sie Ablauföffnungen ein oder drucken Sie das Teil massiv, wenn es klein ist.
- Sichtflächen definieren: Teilen Sie mit, welche Seite des Bauteils sichtbar bleibt. Dann können die Stützstrukturen auf die Rückseite gelegt werden, wo Kontaktpunkte nicht stören.
- Belastung beschreiben: Wird das Teil gesteckt, verschraubt, erwärmt oder im Freien eingesetzt? Diese Angabe entscheidet über das passende Harz oder über den Wechsel zum Filamentdruck.
- Maße und Toleranzen angeben: Passungen und Bohrungen sollten mit Zielmaß angegeben werden, damit die Belichtung darauf abgestimmt werden kann.
- Stückzahl nennen: Beim DLP-Verfahren lassen sich viele kleine Teile in einem Druck fertigen. Die Stückzahl beeinflusst daher Preis und Lieferzeit direkt.
Fazit
SLA 3D-Druck härtet flüssiges Kunstharz mit UV-Licht Schicht für Schicht aus und liefert dadurch Bauteile mit feinen Details und glatten Oberflächen. Das Verfahren spielt seine Stärken bei Anschauungsmodellen, Sichtprototypen, Figuren und Kleinteilen aus. Bei mechanisch belasteten, großen oder im Freien eingesetzten Teilen ist der Filamentdruck meist die passendere Wahl. Wer ein Projekt plant, sollte den späteren Einsatz zum Ausgangspunkt der Entscheidung machen. Wenn Sie unsicher sind, ob Ihr Bauteil im Harz- oder im Filamentdruck besser aufgehoben ist, können Sie Ihre Idee direkt über die Auftragsanfrage schildern und erhalten eine Einschätzung zu Verfahren und Material.
Häufige Fragen
Was bedeutet SLA beim 3D-Druck?
SLA steht für Stereolithographie. Dabei wird flüssiges, lichtempfindliches Kunstharz Schicht für Schicht mit UV-Licht ausgehärtet. Im Alltag wird der Begriff oft für den gesamten Harzdruck verwendet, also auch für DLP-Geräte mit Projektor.
Was ist der Unterschied zwischen SLA und DLP?
Beide Verfahren härten Harz mit UV-Licht aus. Beim klassischen SLA fährt ein Laser die Kontur jeder Schicht ab, beim DLP belichtet ein Projektor die ganze Schicht auf einmal. Die Ergebnisse sind in Detailgrad und Oberfläche sehr ähnlich.
Ist SLA genauer als FDM?
Ja, bei feinen Details und glatten Oberflächen ist SLA in der Regel deutlich überlegen. FDM punktet dagegen bei Robustheit, großen Bauteilen und niedrigeren Materialkosten.
Wie stabil sind SLA-Druckteile?
Standardharze sind vergleichsweise spröde und für Sichtmodelle gedacht. Zähe oder hitzebeständige Harze verbessern die Belastbarkeit, erreichen aber nicht die Robustheit von PETG oder faserverstärkten Filamenten. Für stark belastete Teile ist der Filamentdruck meist die bessere Wahl.
Muss ein SLA-Druck nachbearbeitet werden?
Ja. Das Teil wird nach dem Druck in Isopropanol gewaschen, unter UV-Licht nachgehärtet und von den Stützstrukturen befreit. Bei einem Druckservice sind diese Schritte enthalten.
Was kostet SLA 3D-Druck?
Der Preis hängt von Bauteilgröße, Harztyp, Stückzahl, Nachbearbeitung und Komplexität der Stützstrukturen ab. Eine seriöse Angabe ist nur für ein konkretes Modell möglich, etwa über das Sofortangebot bei Exostruct.
Jetzt bei Exostruct drucken lassen
SLA 3D-Druck liefert feine Details und glatte Oberflächen, verlangt aber Erfahrung bei Harzwahl, Stützstrukturen und Nachbearbeitung. Exostruct fertigt Anschauungsmodelle, Sichtprototypen und Kleinteile im DLP/SLA-Verfahren nach Ihrer Vorlage und übernimmt Waschen, Nachhärten und Stützenentfernung. Ist noch kein 3D-Modell vorhanden, unterstützen wir bei der Modellierung, abgestimmt per E-Mail, Telefon oder Online-Meeting.