
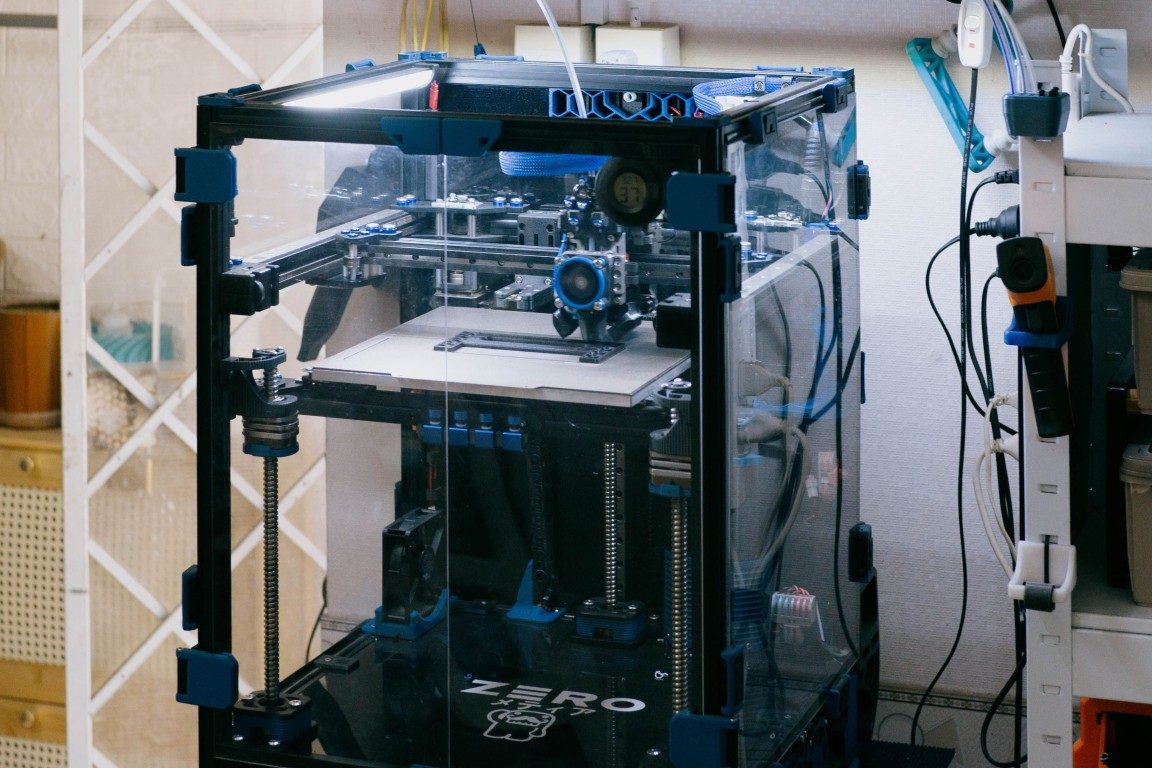
Ein Druckergehäuse für FDM-Drucker ist eine geschlossene Umhausung um Druckbett und Druckkopf, die warme Luft im Bauraum hält und Zugluft fernhält. Für technische Materialien wie ABS und PA12+CF15 verringert sie Verzug und Schichtrisse. Für PLA bringt sie kaum Nutzen, dafür neue Risiken: Hitzestau im Extruder, belastete Elektronik und gestaute Dämpfe.
Ein Druckergehäuse im 3D-Druck für technische Materialien wirkt auf den ersten Blick wie eine einfache Nachrüstung: Box drüber, Problem gelöst. In der Praxis verschiebt die Umhausung Temperaturen, Luftströme und Sicherheitsfragen im ganzen Gerät. Im Folgenden geht es darum, wann ein Gehäuse sinnvoll ist, welche Risiken es mitbringt und an welcher Stelle der eigene Drucker an seine Grenzen stößt.
Wofür braucht ein FDM-Drucker überhaupt ein Gehäuse?
Ein FDM-Drucker braucht ein Gehäuse immer dann, wenn das Material beim Abkühlen stark schrumpft. ABS, ASA und Polyamide ziehen sich zusammen, sobald kalte Raumluft über frische Schichten streicht. Die Umhausung hält den Bauraum gleichmäßig warm, die Schichten verbinden sich besser und die Ecken lösen sich nicht vom Druckbett.
Stellen Sie sich einen ABS-Halter vor, der neben einem gekippten Fenster entsteht. Die ersten Zentimeter sehen sauber aus, dann hebt sich eine Ecke, und auf halber Höhe zieht sich ein feiner Riss quer durch das Teil. Der Drucker hat alles richtig gemacht, nur die Luft im Raum war zu unruhig. Genau diesen Effekt fängt ein Gehäuse ab.
FDM (Fused Deposition Modeling) baut ein Bauteil Schicht für Schicht aus einem geschmolzenen Kunststoffstrang auf, wie die Übersicht zum Fused Filament Fabrication Verfahren beschreibt. Jede neue Schicht verschweißt nur dann fest mit der vorherigen, wenn diese noch warm genug ist. Ein Gehäuse verlängert dieses Zeitfenster und verbessert so die Schichthaftung, also den Zusammenhalt zwischen den Lagen.
Wie viele solcher Übergänge in einem Bauteil stecken, zeigt eine einfache Rechnung: Bei 0,2 Millimeter Schichthöhe stapeln sich in einem 60 Millimeter hohen Gehäuse 300 Schichten. Jede dieser Grenzen wird zur möglichen Bruchstelle, wenn Zugluft sie zu früh abkühlt. Für Halter, Clips und Gehäusedeckel aus technischen Kunststoffen ist das der eigentliche Gewinn der Umhausung.
Bei welchen Materialien lohnt sich ein Druckergehäuse?
Wer ABS oder PA12+CF15 verarbeitet, kommt um ein Gehäuse kaum herum, weil beide Materialien auf gleichmäßige Wärme im Bauraum angewiesen sind. PETG profitiert bei großen, flachen Teilen von geschützter Luft. PLA und TPU drucken offen besser, denn warme Luft im Gehäuse weicht das Filament schon oberhalb der Düse auf.
| Material | Gehäuse sinnvoll? | Grund | Typisches Bauteil |
|---|---|---|---|
| PLA (Polylactid) | nein, Tür offen lassen | erweicht bei Wärme schon in der Zuführung | Konzeptmodell, Dekoration |
| PETG (glykolmodifiziertes Polyethylenterephthalat) | bei großen Teilen hilfreich | wenig Schwund, aber empfindlich bei Zugluft auf großen Flächen | Gehäuse, Halter |
| ABS (Acrylnitril-Butadien-Styrol) | ja | starker Schwund beim Abkühlen, Schichtrisse | bewitterte Bauteile, Gehäuse |
| PA12+CF15 (Polyamid 12 mit Kohlenstofffasern) | ja, dazu trocken lagern | Verzug, nimmt Feuchtigkeit auf | steife Funktionsteile |
| TPU (Thermoplastisches Polyurethan) | nein | weiches Filament staut sich bei Wärme im Extruder | Dichtungen, Puffer |
Bei PLA zeigt sich der Gegeneffekt besonders deutlich. Exostruct setzt die Formstabilität von PLA bei 60 bis 65 Grad Celsius an. Steigt die Luft im geschlossenen Bauraum über einem beheizten Druckbett an, erweicht das Filament schon im kalten Teil des Extruders und verstopft die Düse. Fachleute nennen das Heat Creep, also Wärme, die nach oben in die Zuführung kriecht.
Die Entscheidung für oder gegen ein Gehäuse beginnt beim Bauteil, nicht beim Zubehör. Ein Elektronikgehäuse für die Werkstatt aus PETG entsteht auf einem offenen Drucker zuverlässig, ein Luftkanal aus ABS in der Nähe eines warmen Motors dagegen nicht. Welcher Kunststoff zu welcher Anwendung passt, zeigt der Materialvergleich für PLA, PETG, ABS und TPU. Für weiche Teile wie Dichtungen oder Puffer lohnt der Blick auf TPU als flexibles Material, das ohne Gehäuse ohnehin besser läuft. Bauteile, die draußen Sonne und Regen abbekommen, brauchen eigene Kriterien, die im Ratgeber zu Kunststoffen für Außenanwendungen beschrieben sind.
Welche Risiken entstehen durch ein Gehäuse am FDM-Drucker?
Die Risiken eines Gehäuses entstehen aus genau der Wärme, die es halten soll. Schrittmotoren, Netzteil und Mainboard offener Drucker sind für Raumluft ausgelegt und laufen in der Box heißer. PTFE-Schläuche nähern sich ihrer Hitzegrenze, Dämpfe aus ABS bleiben im Bauraum stehen, und trockene Luft fördert statische Aufladung am Filamentweg.
Ein typisches Bild: Ein Drucker läuft seit Jahren offen und problemlos auf der Werkbank. Nach dem Einbau in eine Box mit Acrylglastüren brechen plötzlich lange Drucke ab, der Filamentsensor meldet Fehler, und am Netzteil wird es spürbar warm. Am Drucker selbst hat sich nichts geändert, nur an seiner Umgebung.
| Risiko | Was im Gehäuse passiert | Gegenmaßnahme |
|---|---|---|
| Elektronik | Netzteil und Mainboard arbeiten in warmer Bauraumluft | Netzteil und Steuerung außerhalb der Box montieren |
| PTFE-Schlauch | höhere Umgebungstemperatur trifft auf ein heißes Hotend | Vollmetall-Hotend für ABS und PA12+CF15 |
| Dämpfe und Partikel | Emissionen sammeln sich und entweichen beim Öffnen auf einmal | Abluft nach draußen oder Filter, Bauraum vor dem Öffnen abkühlen lassen |
| Statische Aufladung | trockene Luft nimmt den leitenden Feuchtefilm von Oberflächen | Rahmen und Filamentweg erden |
| Brand | Spanplatten und Acrylglas sind brennbar | nicht brennbare Wände, Rauchmelder, kein Druck über Nacht ohne Aufsicht |
Die Hitzegrenze des Schlauchs ist der Punkt, den viele übersehen. Laut Chemours, dem Hersteller von Teflon, liegt die Dauergebrauchstemperatur von PTFE (Polytetrafluorethylen) bei 260 Grad Celsius und der Schmelzpunkt bei 327 Grad Celsius. Oberhalb der Gebrauchstemperatur zersetzt sich PTFE und setzt giftige Fluorverbindungen frei. Ein Hotend mit PTFE-Liner reicht für PLA, mit PETG rückt die Grenze bereits näher. Für ABS und PA12+CF15 setzt Exostruct ein Vollmetall-Hotend voraus, bei dem der Schlauch weit vor der Heizzone endet und nur noch führt.
Statische Aufladung entsteht, weil PTFE in der triboelektrischen Reihe ganz am negativen Ende steht und Filament beim Durchlaufen Ladung mitnimmt. Laut ESD Association lädt sich ein Mensch beim Gehen über einen Teppich bei 10 bis 25 Prozent relativer Luftfeuchte auf bis zu 35.000 Volt auf, bei 65 bis 90 Prozent nur auf etwa 1.500 Volt. Spürbar wird eine Entladung laut derselben Quelle erst ab etwa 3.000 Volt, empfindliche Halbleiter nehmen schon unter 100 Volt Schaden. Exostruct ordnet das so ein: Den Schlag am Finger überschätzt man, die Hitzegrenze des PTFE-Schlauchs unterschätzt man. Ein Gehäuse mit Trockenmittel neben der Spule verschiebt beides in die falsche Richtung.
Resin-Drucker und Isopropanol gehören nicht in dieselbe Box
Ein gemeinsames Gehäuse für FDM-Drucker, Resin-Drucker und Waschstation spart Platz, schafft aber eine gefährliche Kombination. Isopropanol verdunstet aus der offenen Waschwanne schon bei Raumtemperatur, und ein Funke aus dem aufgeladenen PTFE-Schlauch kommt als Zündquelle in Frage. Die sichere Lösung ist die räumliche Trennung von Harzdruck und Filamentdruck.
Wer in der Werkstatt einen Filamentdrucker und einen kleinen Harzdrucker betreibt, möchte beide Geräte samt Gerüchen gern in einem einzigen Schrank verstauen. Der Wunsch ist verständlich, die Umsetzung riskant. Laut GESTIS-Stoffdatenbank der DGUV hat Isopropanol einen Flammpunkt von 12 Grad Celsius und eine untere Explosionsgrenze von 2 Volumenprozent. In einem gelüfteten Raum verdünnt sich der Dampf schnell, in einer geschlossenen Umhausung fehlt dieser Luftaustausch.
Die Technische Regel TRGS 727 behandelt elektrostatische Aufladung ausdrücklich als Zündquelle für explosionsfähige Atmosphären. Für den Harzdruck mit Waschen und Nachhärten ist deshalb ein eigener, belüfteter Platz die bessere Antwort. Welche Bauteile überhaupt in den Harzdruck gehören und welche in den Filamentdruck, zeigt der Vergleich von FDM und SLA.
Welche Gehäuseart passt zu welchem Einsatz?
Für gelegentliche ABS-Drucke reicht ein faltbares Druckerzelt aus beschichtetem Gewebe, das sich in Minuten aufstellen lässt. Wer regelmäßig technische Materialien druckt, braucht eine feste Box mit Abluft und ausgelagerter Elektronik. Ein ab Werk geschlossener Drucker löst Wärme und Luftführung am saubersten, weil Bauraum und Kühlung dort aufeinander abgestimmt sind.
| Kriterium | Druckerzelt aus Gewebe | Selbstbau aus Platten | Geschlossener Drucker ab Werk |
|---|---|---|---|
| Wärme im Bauraum | hält Zugluft ab, wenig Isolierung | gut, abhängig von der Abdichtung | auf das Gerät abgestimmt |
| Elektronik | sitzt mit im Zelt | frei auslagerbar | vom Hersteller platziert |
| Abluft | nur über Öffnungen | frei planbar | je nach Modell Filter oder Anschluss |
| Brandverhalten | Gewebe vor dem Kauf prüfen | Holz und Acrylglas brennbar | vom Hersteller festgelegt |
| Passend für | gelegentliche ABS-Drucke | regelmäßige Drucke mit Umbauwissen | dauerhaft technische Materialien |
Ein Druckerzelt wirkt im Online-Shop wie die schnelle Lösung, und für einzelne ABS-Teile erfüllt es seinen Zweck. Beim Selbstbau aus einem Beistelltisch und Acrylplatten sitzt das Netzteil dagegen plötzlich mitten in der warmen Luft, wenn vorher niemand an die Kabelführung gedacht hat. Ein geschlossener Drucker kostet mehr, nimmt aber genau diese Planungsarbeit ab.
Wie prüfen Sie, ob Ihr Drucker ein Gehäuse braucht?
Eine kurze Prüfung vor dem Kauf eines Druckergehäuses erspart teure Umbauten. Entscheidend sind das Material, das Hotend, der Ort von Netzteil und Mainboard, die Lüftung des Raums und die Frage, ob der Drucker unbeaufsichtigt läuft. Erst wenn alle Punkte geklärt sind, lohnt sich die Investition in eine Umhausung.
Wer die folgende Liste vor dem Kauf durchgeht, entscheidet nicht nach Produktfoto, sondern nach dem, was der Drucker im Alltag tatsächlich verarbeitet.
- Material festlegen. Stehen ABS oder PA12+CF15 regelmäßig auf dem Plan, lohnt die weitere Prüfung. Für reine PLA- und TPU-Drucke endet die Liste hier.
- Hotend prüfen. Reicht der PTFE-Liner bis kurz vor die Düse, ist vor dem Gehäuse ein Vollmetall-Hotend fällig.
- Elektronik verlegen. Netzteil und Mainboard gehören außerhalb des warmen Bauraums, notfalls mit verlängerten Kabeln.
- Abluft planen. Ein Schlauch nach draußen oder ein Filter mit Aktivkohle hält Dämpfe aus dem Raum.
- Brandverhalten klären. Wände aus nicht brennbarem Material, ein Rauchmelder über dem Gerät und kein Druck über Nacht ohne Aufsicht.
- Erdung sicherstellen. Rahmen und Filamentweg erden, besonders wenn Trockenmittel die Luft im Gehäuse austrocknet.
- Lösemittel fernhalten. Keine Isopropanol-Waschwanne und kein Resin-Drucker in derselben Umhausung.
Bleibt nach dieser Liste mehr Umbau als Druckzeit übrig, ist das ein ehrliches Signal. Der eigene Drucker stößt bei technischen Materialien an eine Grenze, die sich nicht mit einem Zelt oder einer Box allein verschieben lässt.
Wann ist Fertigenlassen die bessere Wahl als ein eigenes Gehäuse?
Fertigenlassen lohnt sich, wenn technische Materialien nur gelegentlich gebraucht werden oder ein Teil auf Anhieb belastbar sein muss. Ein Gehäuse, ein Vollmetall-Hotend und eine Abluftlösung kosten Geld, Platz und Einrichtungszeit. Bei einem Dienstleister wie Exostruct sind die Drucker bereits für ABS, PETG und PA12+CF15 ausgelegt.
Stellen Sie sich ein kleines Entwicklungsteam vor, das für einen Funktionstest eine Handvoll Halter aus PA12+CF15 braucht. Ein eigenes Gehäuse samt Hotend-Umbau wäre für diesen einen Test eine Baustelle, die vom eigentlichen Projekt ablenkt. Beim Rapid Prototyping zählt die schnelle Änderungsschleife, nicht die Ausstattung der Werkstatt. Welche Prototypen und Funktionsteile bereits so entstanden sind, zeigt unser Portfolio mit umgesetzten 3D-Druck-Projekten.
Ein handtellergroßes FDM-Gehäuse druckt Exostruct in 4 bis 8 Stunden. Funktionsteile entstehen bei uns mit vier Wandlinien und 25 Prozent Füllgrad, die Lage im Bauraum legen wir vor jedem Auftrag fest. Stehende Bohrungen für Passungen erhalten 0,2 Millimeter Aufmaß. Vom Einzelstück bis zur Kleinserie mit 500 Teilen bleibt dieser Ablauf gleich. Die tatsächliche Belastbarkeit hängt von Geometrie, Druckrichtung, Füllgrad und Material ab und wird am konkreten Bauteil beurteilt.
Wer kein Einzelteil nach eigener Zeichnung braucht, sondern fertige Lösungen für Werkstatt und Alltag sucht, findet sie im Exostruct-Shop mit 3D-gedruckten Produkten.
Fazit: Ein Gehäuse ist ein Werkzeug für bestimmte Materialien
Ein Druckergehäuse lohnt sich für ABS und PA12+CF15, bringt bei PLA und TPU eher Probleme und verlangt bei jedem Material zusätzliche Sorgfalt: Elektronik auslagern, Hotend prüfen, Dämpfe ableiten, Lösemittel fernhalten. Wer diese Punkte nicht dauerhaft absichern möchte, lässt technische Materialien besser dort drucken, wo Bauraum und Hotend bereits dafür ausgelegt sind.
Häufige Fragen
Brauche ich für PETG ein Druckergehäuse?
Ein Druckergehäuse ist für PETG nicht zwingend nötig. PETG schrumpft beim Abkühlen deutlich weniger als ABS und druckt auf einem offenen Drucker zuverlässig. Bei großen, flachen Teilen oder in einem Raum mit Zugluft hilft eine geschlossene Umgebung gegen gelöste Ecken. Mit PTFE-Liner im Hotend liegt PETG allerdings schon näher an der Hitzegrenze des Schlauchs.
Hält ein Druckergehäuse Gerüche und Dämpfe aus dem Raum fern?
Ein Druckergehäuse allein hält Gerüche und Dämpfe nur so lange zurück, bis die Tür geöffnet wird. Ohne Abluft nach draußen oder einen geeigneten Filter sammeln sich die Emissionen von ABS im Bauraum und entweichen beim Öffnen auf einmal. Wirksam ist erst die Kombination aus Gehäuse, Luftführung und einem gut gelüfteten Aufstellraum.
Ist ein selbstgebautes Druckergehäuse aus Möbelplatten sicher?
Ein selbstgebautes Druckergehäuse aus Spanplatten oder Acrylglas ist brennbar und schützt im Fehlerfall nicht vor einem Brand. Sicherer wird der Selbstbau, wenn Netzteil und Mainboard außerhalb der Box sitzen, ein Rauchmelder darüber hängt und der Drucker nicht unbeaufsichtigt über Nacht läuft. Für die Wände eignen sich nicht brennbare Platten besser als Holzwerkstoffe.
Kann man ABS mit einem PTFE-Liner im Hotend drucken?
ABS gehört bei Exostruct auf ein Vollmetall-Hotend, nicht auf ein Hotend mit PTFE-Liner. Laut Chemours liegt die Dauergebrauchstemperatur von PTFE bei 260 Grad Celsius, oberhalb davon zersetzt sich der Kunststoff und setzt giftige Fluorverbindungen frei. Ein Gehäuse erhöht zusätzlich die Umgebungstemperatur und verkleinert damit den Abstand zur Grenze.
Jetzt bei Exostruct drucken lassen
Sie brauchen Bauteile aus ABS, PETG oder PA12+CF15, ohne Ihren eigenen Drucker mit Gehäuse, Vollmetall-Hotend und Abluft aufzurüsten? Exostruct druckt technische Materialien auf Maschinen, die dafür ausgelegt sind. Wir legen die Lage im Bauraum vor jedem Auftrag fest und stimmen Material und Verfahren telefonisch, per Online-Meeting oder per E-Mail mit Ihnen ab.