Biokunststoffe im 3D-Druck sind Polymere aus nachwachsenden Rohstoffen, allen voran PLA (Polylactid) aus Maisstärke oder Zuckerrohr. PLA deckt bei Exostruct Anschauungsmodelle, Dekoration und erste Prototypen ab, bleibt aber nur bis etwa 60 bis 65 Grad Celsius formstabil. Biobasiert bedeutet nicht automatisch im Gartenkompost abbaubar. Die Entsorgung gehört deshalb in die Materialwahl.
Nachhaltigkeit steht bei Druckanfragen inzwischen neben Material, Toleranz und Lieferzeit als eigener Punkt. Wer im 3D-Druck nachhaltig arbeiten will, landet schnell bei Biokunststoffen aus Maisstärke, erfährt aber selten, wo deren Grenzen liegen. Der folgende Überblick ordnet ein, welche Biopolymere sich verarbeiten lassen, welche Eigenschaften sie mitbringen und wie ein Auftrag aussieht, der Material und Einsatzzweck zusammenbringt.
Was unterscheidet biobasierte von biologisch abbaubaren Kunststoffen?
Zwei Begriffe gehen bei Biokunststoffen regelmäßig durcheinander: biobasiert beschreibt die Rohstoffquelle, biologisch abbaubar das Ende der Nutzung. PLA aus Maisstärke erfüllt beides, allerdings nur unter industriellen Kompostbedingungen. Biobasiertes Polyamid aus Rizinusöl wächst ebenfalls auf dem Feld, bleibt im Boden aber unverändert liegen. Für die Materialwahl zählt jede Eigenschaft einzeln.
Anfragen zu nachhaltigem 3D-Druck enthalten regelmäßig den Wunsch, das Bauteil solle sich nach der Nutzung von selbst auflösen. In der Praxis liegt ein PLA-Teil im Gartenkompost nahezu unverändert, weil ihm die Temperatur und die Dauerfeuchte einer Kompostieranlage fehlen. Umgekehrt stammt biobasiertes Polyamid vom Feld und verhält sich anschließend wie jeder technische Kunststoff. Wer beide Eigenschaften zusammen braucht, landet bei PLA und PHA.
| Material | Rohstoffbasis | biologisch abbaubar |
|---|---|---|
| PLA (Polylactid) | Maisstärke, Zuckerrohr, Zuckerrübe | ja, unter industriellen Kompostbedingungen |
| PHA (Polyhydroxyalkanoate) | Zucker über bakterielle Fermentation | ja, auch unter milderen Bedingungen |
| PA11 (biobasiert) | Rizinusöl | nein |
| PETG, ABS, PP | Erdöl | nein |
Wie entsteht aus Maisstärke ein druckbares Filament?
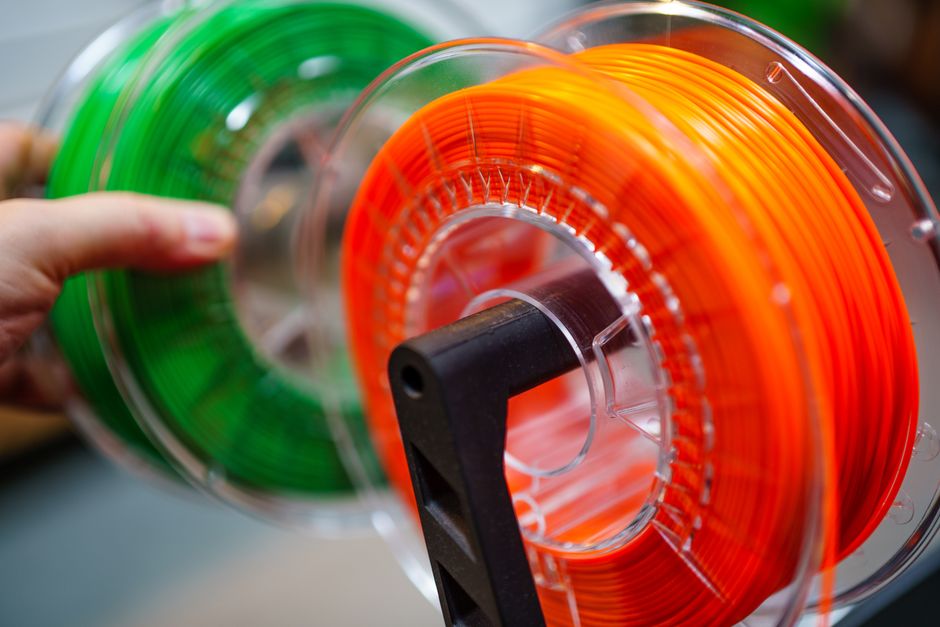
Der Weg von der Maisstärke zum Filament läuft über Fermentation: Stärke wird zu Dextrose aufgespalten, Mikroorganismen erzeugen daraus Milchsäure, und aus der Milchsäure entsteht durch Polymerisation Polylactid. Das Granulat wandert danach in die Extrusion und verlässt sie als Filament auf der Spule. Zuckerrohr und Zuckerrübe dienen als gleichwertige Rohstoffbasis.
Fünf Stufen liegen zwischen Feld und Druckspule:
- Maisstärke wird enzymatisch zu Dextrose aufgespalten.
- Mikroorganismen fermentieren die Dextrose zu Milchsäure.
- Die Milchsäure wird zu Lactid umgesetzt und zu Polylactid polymerisiert.
- Das Polymergranulat wird mit Farbpigmenten und Zusätzen compoundiert.
- Die Extrusion zieht daraus Filament mit gleichmäßigem Durchmesser und wickelt es auf Spulen.
Im Drucker wird dieses Filament schichtweise aufgeschmolzen und abgelegt, das Grundprinzip des FDM-Verfahrens mit thermoplastischem Filament. Für die Bauteilqualität zählt ab diesem Punkt nicht mehr der Rohstoff, sondern Düsentemperatur, Schichthöhe und Bauteilausrichtung. Ein handtellergroßes Gehäuse aus PLA ist bei uns in 4 bis 8 Stunden Druckzeit fertig, ein Demonstrator aus mehreren Bauteilen belegt die Maschine mehrere Tage.
Welche Biopolymere lassen sich im Auftragsdruck tatsächlich verarbeiten?
PLA dominiert den Biopolymer-Druck, steht aber nicht allein. PLA-Blends mit Holzfasern, Kreide oder Carbonfasern verändern Optik und Steifigkeit, PHA aus bakterieller Fermentation bringt mehr Zähigkeit mit, und PA11 aus Rizinusöl liefert technische Eigenschaften auf Nylon-Niveau. Verfügbarkeit und Preis unterscheiden sich zwischen diesen Werkstoffen deutlich.
Im Portfolio von Exostruct ist PLA das biobasierte Material. PETG, ABS, PP, PA12+CF15, TPU und Resin sind erdölbasiert und kommen dort zum Einsatz, wo Wärme, Dauerlast oder Elastizität gefordert sind. Pulverbasierte Verfahren arbeiten mit PA12 als Standardwerkstoff, also ebenfalls mit einem erdölbasierten Polyamid; wie das Sintern abläuft und welche Bauteile dafür sprechen, steht im Überblick zum pulverbasierten Lasersintern. Wer die Eigenschaften der gängigen Filamente nebeneinander sehen will, findet sie im Vergleich von PLA, PETG, ABS und TPU.
| Werkstoff | Stärke | Grenze | Typischer Einsatz |
|---|---|---|---|
| PLA | günstig, maßhaltig, leicht zu schleifen | ab etwa 60 Grad Celsius nicht mehr formstabil | Konzeptmodelle, Dekoration, Passungsmuster |
| PLA-Blend mit Holzfaser | matte, holzähnliche Oberfläche | abrasiv für Düsen, geringere Festigkeit | Sichtobjekte, Modellbau, Geschenke |
| PHA und PHA-Blends | zäher als reines PLA, breiter abbaubar | eingeschränkte Verfügbarkeit, höherer Preis | Kleinteile mit kurzer Nutzungsdauer |
| PA11 | zäh und temperaturbeständig | teuer, trockene Lagerung nötig | funktionale Bauteile mit Nachhaltigkeitsanspruch |
Wo PLA im Alltag an seine Grenzen kommt
Hitze ist die härteste Grenze von PLA. Oberhalb der Glasübergangstemperatur von etwa 60 bis 65 Grad Celsius verliert ein PLA-Teil seine Form, weshalb ein Halter auf der Hutablage im aufgeheizten Auto ausfällt. UV-Strahlung und dauerhafte Feuchte setzen PLA im Außeneinsatz zusätzlich zu.
Obwohl PLA viele Vorteile bietet, gibt es Grenzen zu beachten. Eine Pflanzenhalterung aus PLA an der Südfassade zeigt nach dem zweiten Sommer Verfärbungen und Versprödung, während dasselbe Teil im Innenraum jahrelang unauffällig bleibt. Für bewitterte Bauteile wechseln wir deshalb auf ABS, PETG oder PA12+CF15; die Entscheidungslogik dahinter steht ausführlich in der Materialwahl für Außenanwendungen. Fertige Objekte aus PLA für Innenräume finden Sie direkt bei den 3D-gedruckten Produkten im Shop.
| Einsatzfall | Passendes Material | Begründung |
|---|---|---|
| Anschauungsmodell, Deko im Innenraum | PLA | maßhaltig, günstig, gute Oberfläche |
| Halterung in Werkstatt oder Fahrzeug | PETG oder ABS | höhere Wärmeformbeständigkeit und Zähigkeit |
| Bauteil im Freien | ABS oder PA12+CF15 | widerstandsfähiger gegen Wärme und Bewitterung |
| Dichtlippe, Puffer | TPU | elastisch und dämpfend |
Was passiert mit einem PLA-Teil nach der Nutzung?
Industrielle Kompostieranlagen bauen PLA unter Hitze und Feuchtigkeit ab, der Gartenkompost schafft das nicht. In der gelben Tonne stört PLA die Sortierung bestehender Kunststoffströme, als Restmüll landet es in der Verbrennung. Die beste Bilanz erreicht ein PLA-Teil dort, wo es lange gebraucht wird. Reststücke und Fehldrucke sammeln sich dafür besser sortenrein.
Vier Wege stehen am Ende der Nutzung offen:
- Weiterverwenden oder reparieren, solange die Funktion erhalten bleibt.
- Sortenrein sammeln und an einen Filament-Recycler geben, der PLA getrennt verarbeitet.
- Über den Restmüll entsorgen, wenn kein Rücknahmeweg erreichbar ist.
- Nur dann kompostieren lassen, wenn der örtliche Entsorger PLA ausdrücklich in der Bioabfallanlage annimmt.
In der eigenen Werkstatt sammelt sich schneller ein Eimer Stützstrukturen und Fehldrucke an, als vielen bewusst ist. Genau hier liegt ein praktischer Vorteil der externen Fertigung: Testdrucke, Ausschuss und Materialreste bleiben beim Dienstleister und werden dort gebündelt verwertet, statt in Einzelhaushalten im Restmüll zu verschwinden.
Checkliste für einen nachhaltigeren Druckauftrag
Nachhaltigkeit entsteht im 3D-Druck weniger über das Etikett des Materials als über vermiedenen Ausschuss. Ein Bauteil, das nach der ersten Korrekturschleife passt, spart mehr Material als jeder Rohstoffwechsel. Exostruct rechnet bei Formen und Funktionsteilen mit ein bis drei Korrekturschleifen, bevor die Geometrie sitzt. Materialwahl, Füllgrad und Stückzahl wirken danach.
Sieben Punkte vor der Anfrage:
- Einsatzzweck und Betriebstemperatur benennen, bevor ein Material gewählt wird.
- Nutzungsdauer realistisch abschätzen; ein langlebiges PETG-Teil schlägt ein kurzlebiges PLA-Teil.
- Datei als 3MF liefern, weil Maßeinheit, Farbe und Baugruppenstruktur mitkommen; eine STL-Datei) beschreibt nur das Dreiecksnetz der Oberfläche.
- Bauteil hohl oder mit reduziertem Füllgrad auslegen, wo keine volle Last anliegt.
- Stückzahl bündeln statt in vielen Einzelaufträgen drucken, weil sich Rüstaufwand und Versand verteilen.
- Nachbearbeitung nur dort beauftragen, wo die Oberfläche sichtbar ist.
- Vor der Kleinserie einen Testdruck freigeben; 3 bis 5 Iterationen sind in der Produktentwicklung normal.
In der Produktentwicklung zahlt sich diese Reihenfolge am deutlichsten aus. Das erste Konzeptmodell darf in PLA entstehen, weil es nur Proportionen und Passung prüfen muss, und erst der Funktionsprototyp wechselt ins Zielmaterial. Beispiele für solche Stufen von der Designstudie bis zum belastbaren Bauteil zeigen die umgesetzten Projekte im Portfolio. Private Druckversuche sind dafür eine gute Schule, stoßen aber bei Materialvielfalt, Trocknung und Maßhaltigkeit schnell an eine Grenze; Formen und Funktionsteile fertigen wir ab einem Stück, Kleinserien von 10 bis 500 Teilen laufen aus derselben Datei.
Was bei nachhaltigem 3D-Druck zählt
PLA aus Maisstärke ist der praktikable Einstieg in nachhaltigeren 3D-Druck, ersetzt technische Kunststoffe aber nicht. Wer Hitze, UV-Strahlung oder dauerhafte Last erwartet, wählt PETG, ABS oder PA12+CF15 und verlängert damit die Nutzungsdauer des Bauteils. Die ehrliche Rechnung beginnt beim Einsatzzweck, nicht beim Rohstoff.
Für die Entscheidung bleiben drei Fragen: Wie warm wird es, wie lange soll das Teil halten, und wohin geht es danach. Wer diese Fragen vor dem Druck beantwortet, braucht weniger Versuche, weniger Material und bekommt ein Bauteil, das seinen Zweck erfüllt. Weitere Eigenschaften und Einsatzgebiete der verfügbaren Werkstoffe stehen im Überblick zu den 3D-Druck-Materialien.
Häufige Fragen
Kostet ein Druck aus PLA mehr als aus PETG?
PLA liegt im Materialpreis am unteren Ende der Filamentpalette und verarbeitet sich unkompliziert, weshalb PLA-Teile preislich günstig ausfallen. PETG kostet im Einkauf mehr und verlangt sorgfältigere Einstellungen. Den größeren Preisanteil bestimmen allerdings Maschinenzeit, Bauteilvolumen und Nachbearbeitung, nicht die Wahl zwischen diesen beiden Materialien.
Welches Dateiformat sollte ich für einen Druckauftrag mitschicken?
STL nehmen wir immer an, 3MF vermeidet Rückfragen. Eine STL-Datei beschreibt nur die Oberfläche als Dreiecksnetz, ohne Maßeinheit, Farbe oder Baugruppenstruktur. 3MF transportiert diese Angaben mit und verhindert Missverständnisse bei Maßstab und mehrteiligen Modellen. Bei Unsicherheit schicken Sie beide Dateien zur Anfrage mit.
Eignet sich PLA für Funktionsprototypen?
PLA trägt Funktionsprototypen so weit, wie Passung, Bauraum und Handhabung geprüft werden sollen. Sobald ein Clip dauerhaft einrasten, ein Scharnier arbeiten oder ein Halter Wärme vertragen muss, wechseln wir auf PETG, ABS oder PA12+CF15. Für Konzeptmodelle und Anschauungsteile bleibt PLA die günstigste und schnellste Wahl.
Lässt sich ein PLA-Teil nachträglich schleifen und lackieren?
PLA lässt sich gut schleifen, grundieren und lackieren, weil das Material weich genug für Handarbeit ist und Füller gleichmäßig annimmt. Schichtlinien verschwinden nach Spachteln und mehreren Schleifgängen weitgehend. Beim Schleifen entsteht Wärme, deshalb arbeiten wir mit niedrigem Druck, damit die Oberfläche nicht verschmiert.
Jetzt bei Exostruct drucken lassen
Ob ein Bauteil aus PLA genügt oder PETG, ABS und PA12+CF15 die bessere Wahl sind, entscheidet sich an Temperatur, Belastung und Nutzungsdauer. Schildern Sie Ihr Projekt mit diesen Angaben, dann ordnen wir Material und Verfahren zu, fertigen ab einem Stück und vermeiden die Testdrucke, die in der eigenen Werkstatt als Ausschuss übrig bleiben.