
Aerospace 3D Printing Applications, also Anwendungen des 3D-Drucks in der Luft- und Raumfahrt, sind Bauteile, Werkzeuge und Modelle, die Schicht für Schicht aufgebaut statt gefräst oder gegossen werden. Dazu zählen Kraftstoffdüsen aus Kobalt-Chrom im LEAP-Triebwerk von CFM International, Kabinenhalter aus ULTEM 9085 im Airbus A350 sowie Prototypen, Montagevorrichtungen und Messemodelle, die nie abheben.
Für Entwickler, Zulieferer und Ausbildungsbetriebe zählt bei diesem Thema vor allem eine Frage: Fliegt das Teil später mit, oder hilft es nur am Boden? Fachportale und Herstellerseiten erzählen fast ausschließlich die Geschichten aus Triebwerk und Raketenantrieb. Dieser Beitrag ordnet die bekannten Beispiele ein, trennt Flugteile von Bodenteilen und endet mit einer Checkliste für den eigenen Auftrag.
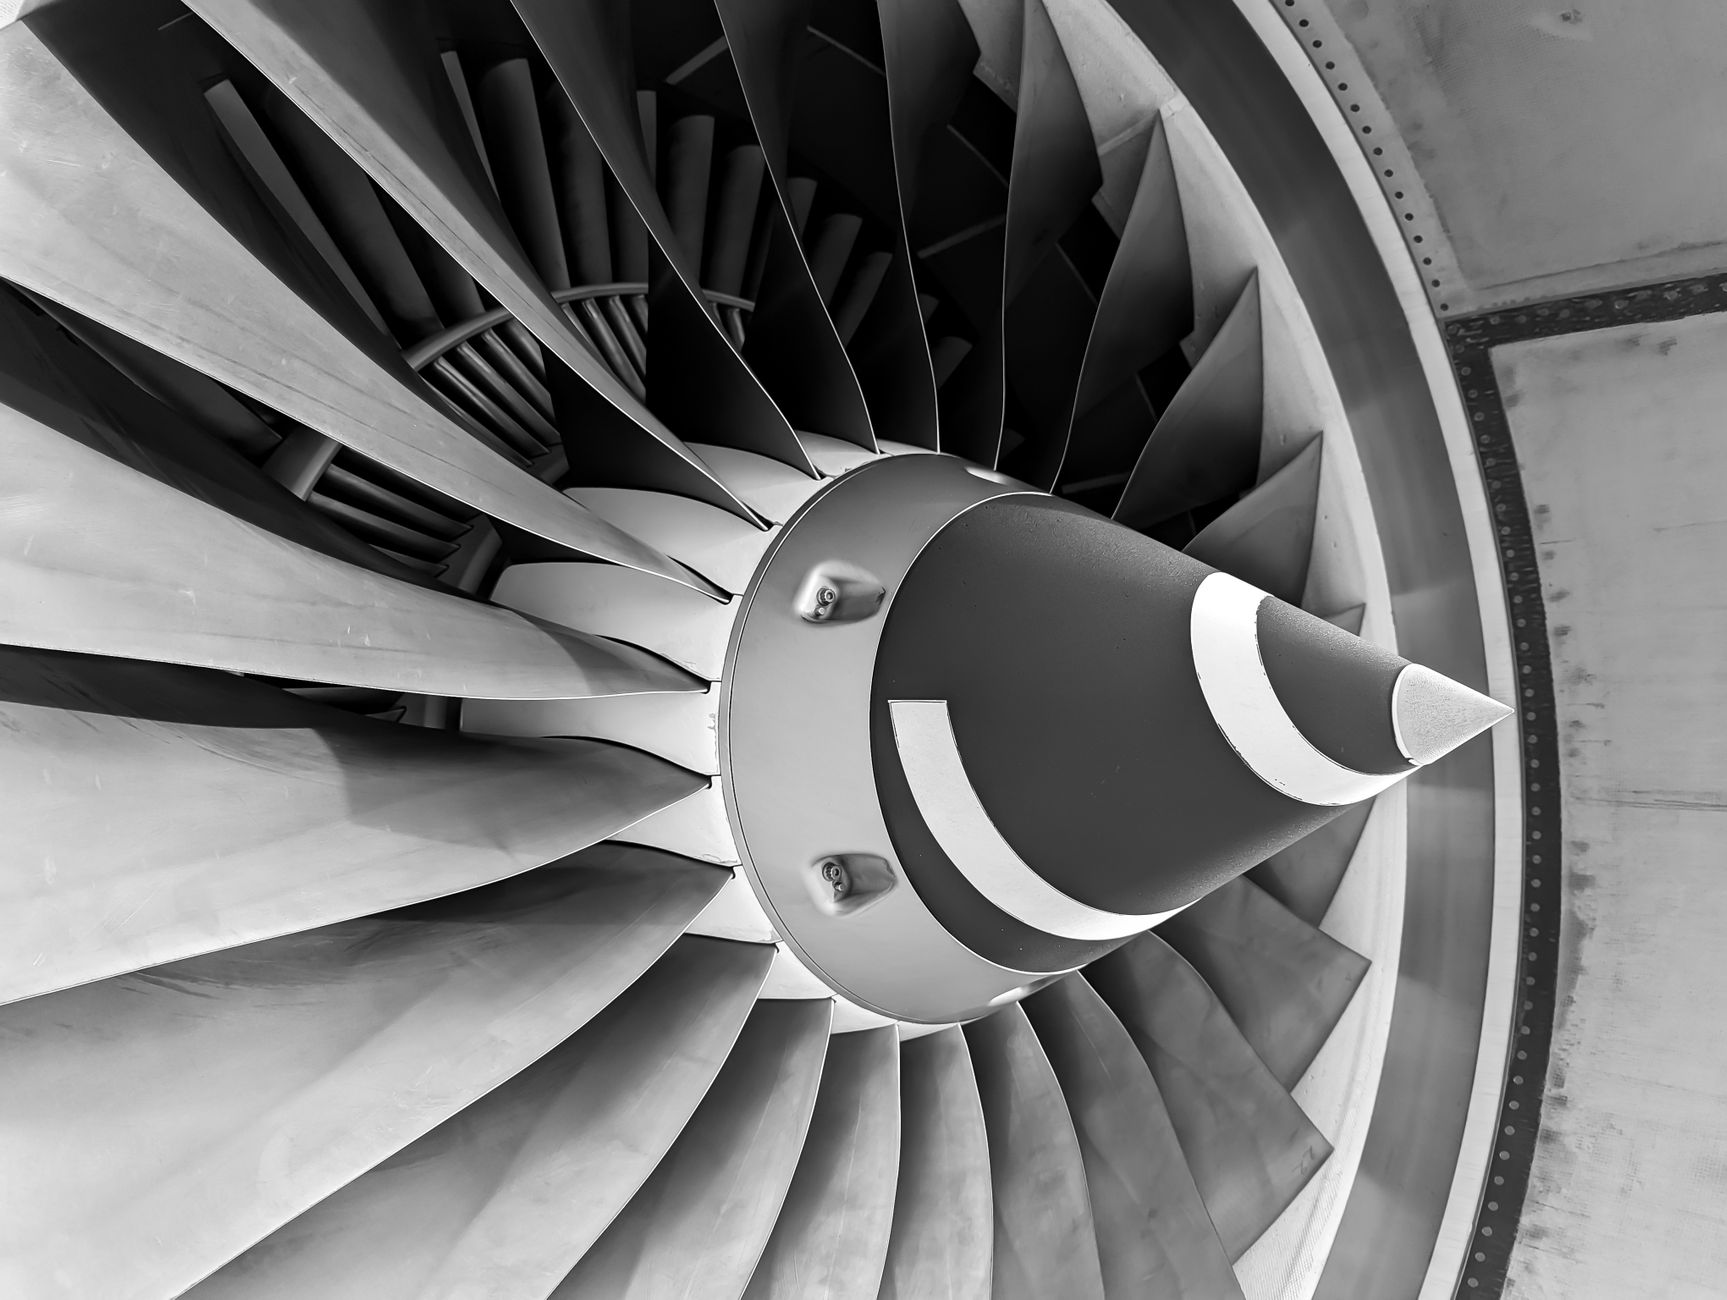
Welche Aerospace 3D Printing Applications gibt es heute schon?
Gedruckte Teile stecken heute in Triebwerken, Kabinen und Raketen. Die Kraftstoffdüse des LEAP-Triebwerks entsteht im Laserschmelzverfahren aus Kobalt-Chrom, Airbus verbaut im A350 Kabinenhalter aus ULTEM 9085, und Rocket Lab druckt die Brennkammer seines Rutherford-Triebwerks aus Metall. Am Boden kommen Prototypen, Montagelehren, Prüfmittel und Messemodelle hinzu, die nie abheben.
Wie weit die additive Fertigung im Triebwerk reicht, zeigt der GE9X, das Triebwerk der Boeing 777X: Laut GE Aerospace stecken darin mehr als 300 gedruckte Bauteile. Für die erste Auslieferung des Airbus A350 XWB im Jahr 2014 lieferte Stratasys nach eigenen Angaben mehr als 1.000 gedruckte Kabinenteile aus ULTEM 9085. Laut Rocket Lab entstehen die Hauptkomponenten eines Rutherford-Triebwerks in rund 24 Stunden.
Auffällig ist, wo die Grenze verläuft. Gedruckt wird dort, wo eine Geometrie aus gefrästen Einzelteilen nur mühsam entsteht: bei innenliegenden Kühl- und Kraftstoffkanälen, verschachtelten Haltern und Baugruppen, die früher aus vielen verschweißten Einzelteilen bestanden. Wer eine solche Baugruppe zum ersten Mal als ein einziges Bauteil in der Hand hält, versteht schnell, warum die Branche das Verfahren ernst nimmt. Einen breiteren Blick auf aktuelle Entwicklungen und Innovationen im 3D-Druck gibt unser Überblicksartikel.
Neben dem Metallpulverbett sind zwei Kunststoffverfahren im Einsatz. Beim FDM (Fused Deposition Modeling) wird Kunststoff schichtweise aus einer beheizten Düse abgelegt. Das Verfahren eignet sich für Funktionsteile, Vorrichtungen und große Bauteile. Beim Harzdruck mit DLP (Digital Light Processing) oder SLA (Stereolithografie) härtet Licht ein flüssiges Harz Schicht für Schicht aus. Der Harzdruck liefert feinere Details und glattere Oberflächen und passt deshalb zu Design- und Messemodellen.
Warum setzt die Luftfahrt auf additive Fertigung?
Gewicht, Teilezahl und Lieferkette entscheiden in der Luftfahrt über die Kosten. Jedes eingesparte Kilogramm senkt den Treibstoffverbrauch über die gesamte Lebensdauer eines Flugzeugs. Die additive Fertigung fasst Baugruppen zu einem Bauteil zusammen, spart Material an unbelasteten Stellen und fertigt Ersatzteile in kleinen Losen, ohne dass ein Werkzeug jahrelang eingelagert werden muss.
Die Kraftstoffdüse des LEAP-Triebwerks ist das bekannteste Beispiel für diese Logik. Laut GE Aerospace ersetzt die gedruckte Düse 20 zuvor einzeln gefertigte und zusammengefügte Teile. Laut Hersteller ist sie 25 Prozent leichter und fünfmal haltbarer als die konventionell gefertigte Vorgängerin. Noch weiter ging GE beim Turboprop-Triebwerk Catalyst: Nach Angaben von GE Aerospace wurden dort 855 Einzelteile zu 12 gedruckten Bauteilen zusammengefasst.
Fachportale, Herstellerseiten und Studien erzählen das Thema fast immer über dieselben Erfolgsgeschichten. Was dort fehlt, ist die Frage, was ein Zulieferer ohne eigene Luftfahrtzulassung von dem Verfahren hat. Die Antwort liegt seltener im Titanbauteil als in Vorrichtungen, Prüflehren und Modellen. Solche Teile verkürzen eine Entwicklungsschleife, weil niemand auf ein gefrästes Werkzeug warten muss. Ersatzteile auf Abruf klingen verlockend, bleiben bei Flugteilen aber an eine Zulassung gebunden. Daran ändert auch der schnellste Drucker nichts.
Flugteil oder Bodenteil: Wo die Zulassungsgrenze verläuft
Ein Flugteil ist jedes Bauteil, das im Luftfahrzeug verbaut wird und mitfliegt. Für Flugteile verlangt die europäische Luftfahrtbehörde EASA einen Herstellungsbetrieb mit Genehmigung nach Part 21, qualifizierte Werkstoffe und lückenlose Dokumentation. Ein Bodenteil wie eine Montagelehre oder ein Messemodell bleibt in der Halle und braucht keine luftrechtliche Zulassung.
Am Beispiel eines Kabelhalters für die Flugzeugkabine wird die Trennung greifbar. Der Halter selbst durchläuft ein Freigabeverfahren mit Werkstoffzeugnissen, Prüfberichten und rückverfolgbaren Materialchargen. Die Klemmvorrichtung, in der derselbe Halter gebohrt und geprüft wird, entsteht nach den Regeln des eigenen Betriebs.
Die Unterscheidung wiegt schwerer als jede Materialfrage, weil sie festlegt, wer das Teil überhaupt fertigen darf. Ein sauber gedruckter Halter aus dem besten Kunststoff bleibt ein unzulässiges Flugteil, wenn der Hersteller keine Genehmigung hat. Eine schlichte Lehre aus PLA erfüllt dagegen ihren Zweck, solange sie maßhaltig ist und die Temperatur in der Halle verträgt.
Rechtsgrundlage in Europa ist die Verordnung (EU) Nr. 748/2012, deren Anhang I als Part 21 bekannt ist. Für das Qualitätsmanagement in der Luft- und Raumfahrt hat sich die Norm EN 9100 etabliert, das europäische Gegenstück zur amerikanischen AS9100. Welche Werkstoffnachweise und Prüfungen gedruckte Flugteile im Einzelnen brauchen, beschreibt unser Beitrag zu den Anforderungen an den 3D-Druck in der Luft- und Raumfahrt.
| Kriterium | Flugteil | Bodenteil |
|---|---|---|
| Einsatzort | im Flugzeug, Triebwerk oder Raumfahrzeug | Entwicklung, Montagehalle, Messe, Schulung |
| Zulassung | Herstellungsbetrieb nach EASA Part 21 | keine luftrechtliche Zulassung |
| Qualitätsmanagement | EN 9100 oder AS9100 | betriebsinterne Vorgaben |
| Werkstoff | qualifiziert, Charge rückverfolgbar | nach Anforderung frei wählbar |
| Typische Verfahren | Laserschmelzen, Elektronenstrahlschmelzen, FDM mit ULTEM 9085 | FDM, DLP/SLA, SLS |
| Designänderung | neue Freigabe nötig | neuer Druck genügt |
Welche Werkstoffe fliegen mit, und welche bleiben am Boden?
Gedruckte Luftfahrtteile teilen sich nach Werkstoff klar in Metall und Kunststoff. Im Triebwerk und an tragenden Haltern arbeiten Titanlegierungen wie Ti6Al4V und Nickelbasislegierungen wie Inconel 718 aus dem Metallpulverbett. In der Kabine dominieren flammhemmende Hochleistungskunststoffe wie ULTEM 9085, ein Blend auf Basis von Polyetherimid (PEI), weil sie strenge Brand- und Rauchgasvorgaben erfüllen.
Gemäß ihrer Normbezeichnung enthält die Titanlegierung Ti6Al4V rund 6 Prozent Aluminium und 4 Prozent Vanadium. Laut Datenblatt von Special Metals besteht Inconel 718 zu 50 bis 55 Prozent aus Nickel. Der Chromanteil liegt laut demselben Datenblatt bei 17 bis 21 Prozent. Special Metals gibt die Legierung für Einsätze bis etwa 700 °C an, deshalb arbeitet sie in heißen Triebwerkszonen.
Bei Kunststoffen lohnt ein genauer Blick ins Datenblatt. ULTEM 9085 erreicht laut Datenblatt von Stratasys eine Glasübergangstemperatur von 186 °C, die Wärmeformbeständigkeit unter Last liegt laut demselben Datenblatt bei 153 °C. Beide Werte werden in Angeboten und Foren gern verwechselt, für ein belastetes Bauteil zählt der niedrigere. PLA (Polylactid), der Standardkunststoff im Hobbydruck, erweicht laut dem englischen Wikipedia-Eintrag zu Polylactid bereits bei 60 bis 65 °C. Für ein Flugteil wäre PLA undenkbar, für ein Konzeptmodell auf dem Schreibtisch reicht es völlig.
Ein Schnittmodell einer Turbinenschaufel muss weder Triebwerkshitze aushalten noch brandgeprüft sein. Es muss maßstäblich stimmen, feine Details zeigen und den Transport zur Messe überstehen. Wer sich für Metalldruck jenseits des Laserpulverbetts interessiert, findet einen weiteren Ansatz in unserem Artikel über Metall-Polymer-Platten als sicherere Form des Metalldrucks.
| Werkstoff | Verfahren | Typische Luftfahrtanwendung | Flugteil? |
|---|---|---|---|
| Ti6Al4V (Titanlegierung) | Laser- oder Elektronenstrahlschmelzen | Halter, Strukturknoten | ja |
| Inconel 718 (Nickelbasislegierung) | Laserschmelzen | heiße Triebwerksteile, Brennkammern | ja |
| ULTEM 9085 (PEI-Blend) | FDM auf Industrieanlagen | Kabinenhalter, Verkleidungen | ja |
| PA12 (Polyamid 12) | SLS (Selektives Lasersintern) | Luftführungskanäle, Prototypen | nur mit Zulassung |
| PA12+CF15 (kohlefaserverstärktes Polyamid 12) | FDM | Vorrichtungen, Montagehilfen | nein |
| PETG und ABS (Acrylnitril-Butadien-Styrol) | FDM | Funktionsprototypen, Werkzeughalter | nein |
| Resin (Photopolymer-Harz) | DLP/SLA | Design- und Messemodelle | nein |
Wie helfen Filament- und Harzdruck der Luftfahrt am Boden?
Filament- und Harzdruck liefern der Luftfahrt vor allem Teile, die nie abheben: Konzeptmodelle, Designmuster für die Kabinenausstattung, Montagevorrichtungen, Prüflehren und Schnittmodelle für die Schulung. Solche Bodenteile entstehen im FDM- und Harzdruck in Tagen statt Wochen. Eine luftrechtliche Zulassung entfällt, solange das Teil nicht ins Luftfahrzeug eingebaut wird.
Wo Verkleidungsteile an der Montagelinie von Hand ausgerichtet werden, weil die passende Aufnahme fehlt, wird der Unterschied deutlich. Eine gefräste Aluminiumvorrichtung braucht Konstruktion, Fräszeit und Nacharbeit. Eine gedruckte Aufnahme aus PA12+CF15 liegt nach wenigen Tagen an der Linie, und ändert sich die Konstruktion, wird sie neu gedruckt. Aluminium bleibt trotzdem manchmal die bessere Wahl. Das gilt für Vorrichtungen, die jahrelang unter hoher Last arbeiten oder mit den Teilen in den Aushärteofen wandern.
Kann ein Zulieferer Montagevorrichtungen und Prüflehren für Flugzeugteile extern drucken lassen?
Ein Zulieferbetrieb darf Montagevorrichtungen und Prüflehren für Flugzeugteile extern drucken lassen, solange die Vorrichtung selbst nicht ins Luftfahrzeug eingebaut wird. Maßgeblich ist das eigene Qualitätsmanagement. In einem Betrieb nach EN 9100 gehört eine Prüflehre zu den Prüfmitteln und wird vor dem Einsatz vermessen und freigegeben. Der externe Druck ersetzt diese Freigabe nicht, er liefert das Teil dafür.
Für Funktionsteile aus PA12+CF15 haben sich bei uns vier Wandlinien und 25 Prozent Füllgrad bewährt. Im PA12+CF15, das wir verarbeiten, steht die Zahl im Namen für 15 Prozent Kohlefaseranteil, der das Teil steifer macht als reines Polyamid. Die Lage im Bauraum legen wir vor jedem Auftrag fest, weil die Schichtgrenzen die schwächste Stelle eines FDM-Teils sind. Überhänge ab etwa 45 Grad bekommen eine Stützstruktur, was bei Vorrichtungen mit Hinterschnitten Druckzeit und Nacharbeit verlängert. Welche Vorrichtungen sich in der Fertigung bewährt haben, zeigt unser Beitrag zu Vorrichtungen aus dem 3D-Drucker.
Wie läuft der Weg vom CAD-Modell zum Prototypen?
Prototypen in der Luftfahrtentwicklung prüfen zuerst Passung und Bauraum, später Oberfläche und zuletzt die Funktion unter Last. Jede Stufe beantwortet eine andere Frage und braucht deshalb einen eigenen Werkstoff oder ein eigenes Verfahren. Ein Konzeptmodell aus PLA darf grob sein, ein Funktionsprototyp aus PA12+CF15 muss die Belastung am Prüfstand überstehen.
Wir empfehlen diese Reihenfolge, weil ein Fehler in der Passung am günstigen Konzeptmodell auffällt und nicht erst am aufwendigen Funktionsteil:
- Konzeptmodell aus PLA für Proportionen, Größe und Handhabung, etwa ein Bedienelement für eine Cockpit-Attrappe.
- Designmodell im Harzdruck, wenn Oberfläche, Kanten und Radien beurteilt werden sollen.
- Funktionsprototyp aus PETG, ABS oder PA12+CF15, an dem Clips, Scharniere oder Halter unter Last getestet werden.
- Demonstrator, der Form und Funktion für Präsentation, Schulung oder Messe vereint.
Exostruct rechnet in der Produktentwicklung mit 3 bis 5 Iterationen, bis ein Entwurf steht. Ein handtellergroßes FDM-Gehäuse braucht 4 bis 8 Stunden Druckzeit, ein Demonstrator aus mehreren Bauteilen mehrere Drucktage. Mehr zu Verfahren und Werkstoffen dieser Phase steht in unserem Beitrag über Prototypen mit 3D-Druck. Ein Funktionsprototyp aus Kunststoff ersetzt allerdings keinen Nachweis am späteren Flugteil. Er zeigt, ob eine Idee funktioniert, aber nicht, ob sie zugelassen wird.
Was kostet ein gedrucktes Anschauungsmodell eines Triebwerksteils für den Messestand?
Der Preis eines Anschauungsmodells für den Messestand hängt von Maßstab, Bauvolumen, Druckzeit, Material, Stützstrukturen und Oberflächenanspruch ab. Den größten Hebel hat der Maßstab. Eine Turbinenschaufel als Schnittmodell im Harzdruck kostet deshalb deutlich weniger als ein großes Triebwerkssegment im FDM-Druck. Bei einem lackierten Sichtmodell kommt die Handarbeit für Schleifen, Grundieren und Lackieren hinzu.
Den Maßstab rechnen wir immer in der dritten Potenz. Ein Modell in halber Größe braucht bei uns nur 12,5 Prozent des Volumens. Bei einem Viertel der Originalgröße sinkt der Wert in unserer Kalkulation auf rund 1,6 Prozent. Festpreise nennen wir erst mit Datei, weil Stützstrukturen und Nacharbeit erst am Modell sichtbar werden. Wie sich die Kosten zusammensetzen, zeigt unser Beitrag dazu, was 3D-Druck kostet und wovon der Preis abhängt.
Welche Punkte sollten Sie vor dem Auftrag klären?
Klären Sie vor jeder Anfrage zuerst, ob das Teil später mitfliegt. Fliegt es mit, gehört der Auftrag zu einem Fertiger mit Luftfahrtzulassung und qualifizierten Werkstoffen. Bleibt es am Boden, zählen Temperatur am Einsatzort, Lastrichtung, Stückzahl, Oberfläche und Datei. Mit diesen Angaben lassen sich Verfahren und Material zuverlässig festlegen.
Eine saubere Geometrie allein macht noch kein gutes Bodenteil. Erst das Wissen um den Einsatz entscheidet, ob eine Lehre neben dem Ofen formstabil bleibt oder ein Messemodell den dritten Aufbau übersteht. Die folgenden Punkte gehören deshalb in jede Anfrage:
- Einsatzort festlegen: Wird das Teil im Luftfahrzeug verbaut, ist ein zugelassener Luftfahrtfertiger zuständig, kein allgemeiner Druckservice.
- Temperatur prüfen: PLA verliert ab etwa 60 °C seine Formstabilität, für warme Hallen und Ofennähe kommen ABS oder PA12+CF15 in Betracht.
- Lastrichtung beschreiben: Ein Hebel, der immer in dieselbe Richtung gebogen wird, braucht eine andere Lage im Bauraum als eine Aufnahme mit Last von mehreren Seiten.
- Stückzahl nennen: Eine Nullserie umfasst bei uns zehn bis fünfzig Teile, eine Kleinserie bis etwa 500 Teile je Ausführung.
- Oberfläche definieren: Ein Prüfmittel darf Schichtlinien zeigen, ein Messemodell wird geschliffen, grundiert und lackiert.
- Daten bereitstellen: STL oder 3MF aus dem CAD. 3MF ist laut 3MF Consortium als ISO/IEC 25422:2025 genormt. Fehlt ein Modell, reichen eine Zeichnung, eine Skizze oder das Altteil.
- Geheimhaltung klären: Unterliegen die Konstruktionsdaten einer Vertraulichkeitsvereinbarung, gehört diese Frage vor die Datenübergabe.
Der Glasübergang von ABS liegt laut dem englischen Wikipedia-Eintrag bei etwa 105 °C und damit deutlich über dem von PLA. Für Vorrichtungen und Kleinteile rechnet sich der Druck bei uns bis etwa 500 Teile je Ausführung, solange kein Werkzeug existiert, die Geometrie komplex ist oder sich die Konstruktion noch ändert. Wird ein Teil eingefroren und dauerhaft in mehreren Tausend Stück gebraucht, ist Spritzguss pro Stück günstiger.
Wer beim ersten Punkt mit Ja antwortet, ist bei einem allgemeinen Druckservice an der falschen Adresse, auch bei uns. Wir sagen das lieber vor der Anfrage als nach dem Angebot.
Was für Entwickler und Zulieferer zählt
Der 3D-Druck in der Luftfahrt teilt sich an der Frage, ob ein Teil mitfliegt. Zugelassene Flugteile aus Titan, Inconel 718 oder ULTEM 9085 entstehen bei Fertigern mit Luftfahrtzulassung und qualifizierten Werkstoffen. Prototypen, Vorrichtungen, Prüflehren und Anschauungsmodelle bleiben am Boden, brauchen keine Zulassung und profitieren vom schnellen Filament- und Harzdruck ohne Werkzeug.
Exostruct fertigt selbst im FDM- und im DLP/SLA-Verfahren, nicht im Metallpulverbett und nicht für zugelassene Flugteile. Beispiele für Anschauungsmodelle und technische Bauteile aus unserer Fertigung zeigt das Portfolio von Exostruct.
Häufige Fragen
Darf ein 3D-Druck-Service Ersatzteile für Flugzeuge drucken?
Ein allgemeiner 3D-Druck-Service darf ohne Luftfahrtgenehmigung keine Ersatzteile fertigen, die in ein zugelassenes Flugzeug eingebaut werden. Flugzeugersatzteile brauchen einen Herstellungsbetrieb mit Genehmigung nach EASA Part 21, qualifizierte Werkstoffe und eine Freigabebescheinigung. Erlaubt bleiben Werkstatthilfen, Lehren, Halter für Werkzeuge und Anschauungsmodelle, die am Boden bleiben und nie mitfliegen.
Ist ULTEM 9085 für Flugzeugkabinen zugelassen?
ULTEM 9085 trägt als Werkstoff keine eigene Zulassung, zugelassen wird immer das konkrete Kabinenbauteil. Laut Werkstoffhersteller SABIC erfüllt ULTEM 9085 die Brennbarkeitsanforderungen der FAR 25.853 für Kabinenmaterialien. Ein Kabinenteil daraus braucht trotzdem einen qualifizierten Druckprozess, rückverfolgbares Material und die Freigabe eines zugelassenen Herstellungsbetriebs.
Lohnt sich ein eigener Metalldrucker für Luftfahrtteile?
Ein eigener Metalldrucker für Luftfahrtteile lohnt sich nur für Betriebe, die den gesamten Qualifizierungsweg tragen. Dazu gehören Laserschmelzanlage, Pulverhandling unter Schutzgas, Wärmebehandlung, Werkstoffprüfung und ein Qualitätsmanagement nach EN 9100. Für einzelne Bauteile und kleine Lose ist ein zertifizierter Fertiger wirtschaftlicher, Kunststoffmodelle entstehen schneller bei einem Druckservice.
Wie lange dauert ein gedrucktes Schnittmodell für die Messe?
Die Dauer eines gedruckten Schnittmodells für die Messe hängt von Größe, Detailgrad und Oberfläche ab. Exostruct druckt ein handtellergroßes FDM-Teil in 4 bis 8 Stunden, ein Demonstrator aus mehreren Bauteilen braucht mehrere Drucktage. Schleifen, Grundieren und Lackieren verlängern die Fertigung bei Sichtmodellen und gehören deshalb früh in den Messezeitplan.
Welche Dateiformate braucht ein Druckauftrag für Luftfahrtmodelle?
Ein Druckauftrag für Luftfahrtmodelle braucht ein geschlossenes 3D-Modell, am besten als STL oder 3MF exportiert. STL beschreibt die Oberfläche als Dreiecksnetz, 3MF speichert zusätzlich Einheiten und Farben. Fehlt ein Modell, entsteht die Konstruktion nach Zeichnung, Skizze oder Altteil. Vertrauliche Daten gehören vor der Übergabe in eine Vertraulichkeitsvereinbarung.
Jetzt bei Exostruct drucken lassen
Sie planen ein Schnittmodell für die Messe, eine Montagevorrichtung aus PA12+CF15 oder einen Funktionsprototyp für die Kabinenentwicklung? Exostruct stimmt Verfahren, Material und Lage im Bauraum telefonisch, per Online-Meeting oder per E-Mail mit Ihnen ab und fertigt solche Bodenteile für die Luftfahrt ohne Werkzeugkosten ab einem Stück. Einen Überblick über alle Leistungen finden Sie auf der Exostruct-Startseite.