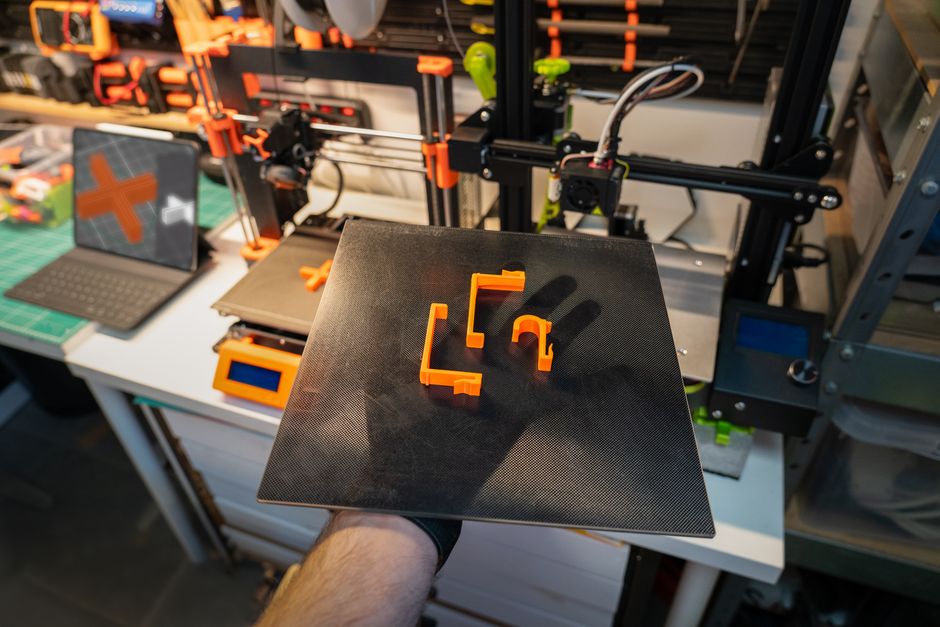
3D-Druck für die Serienfertigung ist die wiederholte additive Fertigung gleicher Bauteile ohne Werkzeug, typischerweise in Losen von 10 bis 500 Stück. Exostruct fertigt solche Serien im FDM-Verfahren und im DLP-Harzdruck, etwa Elektronikgehäuse aus PETG oder Montagehilfen aus PA12+CF15. Jedes Teil entsteht einzeln aus derselben Datei, Varianten im Los kosten keine Rüstzeit.
Viele Serienanfragen erreichen uns in einem bestimmten Moment: Der Prototyp funktioniert, die Konstruktion steht, und der Vertrieb braucht fünfzig oder zweihundert Stück. Die Frage lautet dann nicht mehr, ob sich das Teil drucken lässt, sondern ob die Serie wirtschaftlich bleibt und wie die Datei dafür aussehen muss. Dieser Artikel liefert die Entscheidungskriterien und eine Checkliste für die Anfrage.
Wann trägt 3D-Druck in der Serienfertigung wirklich?
Additive Serienfertigung rechnet sich bei 1 bis 500 Teilen je Ausführung, solange kein Werkzeug existiert, die Geometrie komplex bleibt oder sich das Design noch ändert. Ist eine Konstruktion eingefroren und werden dauerhaft mehrere Tausend identische Teile gebraucht, liegt Spritzguss pro Stück günstiger. Bauteilgröße, Material und Oberflächenanspruch verschieben diese Grenze.
Ein typischer Fall aus der Auftragsannahme: Ein Anlagenbauer braucht achtzig Halterungen für eine Sondermaschine, und ein Spritzgusswerkzeug dafür bekäme nie eine zweite Verwendung. Additive Fertigung gewinnt genau in dieser Lage, weil kein Formenbau vorgeschaltet ist und die Konstruktion bis zum Druckstart offen bleibt. Exostruct fertigt solche Serien überwiegend im FDM-Verfahren, bei dem thermoplastisches Filament schichtweise aufgetragen wird. Wer die Verfahrensabwägung und die reine Kostenseite tiefer durchrechnen möchte, findet sie im Überblick zu Wirtschaftlichkeit und Verfahren in der Serienfertigung.
| Kriterium | 3D-Druck | Spritzguss | CNC-Fräsen |
|---|---|---|---|
| Einrichtung | kein Werkzeug, keine Rüstzeit je Variante | hohe einmalige Werkzeugkosten | Spannmittel und Programmierung je Teil |
| Stückkosten über die Menge | nahezu konstant | sinken stark mit der Stückzahl | sinken leicht |
| Sinnvoller Bereich | 1 bis 500 Teile je Ausführung | mehrere Tausend identische Teile | flächige und rotationssymmetrische Teile aus Vollmaterial |
| Designänderung zwischen zwei Losen | neue Datei genügt | Werkzeugumbau nötig | neues Fräsprogramm nötig |
Welche Stückzahlen und Losgrößen sind realistisch?
Eine Kleinserie umfasst bei Exostruct 10 bis 500 gleiche oder leicht variierende Teile. Jedes Teil entsteht einzeln aus der Datei, deshalb kostet eine Designänderung zwischen zwei Losen nichts außer dem neuen Druck. Fünfzig Gehäuse in drei Bohrbildern laufen im selben Los, ohne dass eine Rüstzeit für die Variante anfällt.
Der Sprung vom funktionierenden Muster zur laufenden Serie passiert selten in einem Schritt. Der Weg dorthin beginnt beim Rapid Prototyping, also der schnellen Fertigung physischer Testmodelle direkt aus den Konstruktionsdaten, und endet bei Losen, die über das Jahr verteilt abgerufen werden. Drei bis fünf Iterationen bis zum serienreifen Stand sind in der Produktentwicklung normal, und jede dieser Iterationen kostet im 3D-Druck nur einen weiteren Druck statt eines Werkzeugumbaus.
- Erster Druck in PLA prüft Proportionen, Passung und Bauraum, Material und Oberfläche bleiben nachrangig.
- Nach ein bis drei Korrekturschleifen entsteht ein Funktionsmuster im Zielmaterial, das unter realer Belastung getestet wird.
- Zehn bis fünfzig Teile gehen an Vertrieb, Prüfstelle oder Pilotkunden.
- Die Kleinserie läuft auf Abruf, aufgeteilt in mehrere Lose über das Jahr.
Die Rahmenbedingungen für diesen Weg stehen auf der Leistungsseite zu Kleinserien bis 500 Teilen. Auch die Artikel in unserem Shop für 3D-gedruckte Produkte entstehen in genau solchen wiederkehrenden Losen.
Was eine gedruckte Serie teuer macht
Maschinenzeit und Handarbeit bestimmen den Preis einer Serie, nicht der Kilopreis des Filaments. Ein handtellergroßes FDM-Gehäuse rechnet Exostruct mit 4 bis 8 Stunden Druckzeit. Fünf Minuten Entgraten je Teil ergeben bei 50 Gehäusen rund 4 Arbeitsstunden, denn Nacharbeit skaliert linear mit der Stückzahl, während sich Rüstkosten über das Los verteilen.
Eine Bitte, die in der Auftragsannahme regelmäßig auftaucht: lieber PLA statt PETG, das Angebot liege zu hoch. Die Ersparnis beim Filament bleibt dabei im Centbereich, während dasselbe Gehäuse um 90 Grad gedreht mehrere Stunden Maschinenzeit verliert. Die Unterscheidung zwischen Funktionsfläche und Sichtfläche spart mehr Geld als jeder Materialwechsel, weil sie Maschinenzeit und Handarbeit gleichzeitig betrifft.
- Lage im Bauraum: Ein 60 Millimeter hohes Gehäuse ergibt bei 0,2 Millimeter Schichthöhe 300 Schichten, flach gelegt bei 20 Millimeter Höhe nur 100. Exostruct legt die Orientierung vor jedem Auftrag fest und bringt die größte Fläche auf die Bauplattform.
- Schichthöhe nach Funktion: Ein Teil im Maschineninneren darf Schichtlinien zeigen, eine feine Schichthöhe bleibt den sichtbaren Flächen vorbehalten.
- Volumen: Ein flaches Teil mit 40 Gramm kostet bei Exostruct deutlich weniger als ein hoher, massiver Körper mit derselben Grundfläche. Massive Bereiche gehören hohl ausgelegt, mit im CAD definierten Wandstärken.
- Nachbearbeitung gezielt beauftragen: Schleifen, Grundieren und Lackieren fallen je Teil an und schlagen bei 200 Stück zweihundertmal zu.
Wie konstruieren Sie ein Bauteil, das sich fünfzigmal gleich drucken lässt?
Wiederholbarkeit entsteht im CAD-Programm, nicht am Drucker. Tragende Wände brauchen Platz für vier Druckbahnen, weil Exostruct Funktionsteile mit vier Wandlinien und 25 Prozent Füllgrad fertigt. Stehende Passbohrungen erhalten 0,2 Millimeter Aufmaß, Beschriftungen stehen erhaben auf der Deckfläche, und Überhänge jenseits von 45 Grad werden angefast statt abgestützt.
Ein Ausgangsfall aus dem Alltag: eine saubere CAD-Datei, gedacht für ein gefrästes Teil, mit sehr dünnen Versteifungsrippen und einer scharf auslaufenden Kante am Deckelscharnier. Beim ersten Zusammenstecken reißt das Teil genau an dieser Kante auf, und in einer Serie wiederholt sich dieser Fehler bei jedem einzelnen Stück. Fertige Bauteile aus abgeschlossenen Aufträgen zeigt unser Portfolio. Liegt noch keine druckgerechte Datei vor, übernimmt Exostruct die Arbeit im CAD-Service für individuelle Bauteile.
| Bauteilelement | Typischer Fehler | Konstruktive Lösung |
|---|---|---|
| Versteifungsrippe | schmaler als zwei Druckpfade | Rippe auf die Breite von vier Wandlinien bringen |
| Belasteter Übergang am Scharnier | scharfe Innenkante | Radius setzen, Bauteil flach legen |
| Passbohrung für Schraube oder Stift | auf Nennmaß gezeichnet, Stift klemmt | stehend drucken und 0,2 Millimeter Aufmaß vorsehen |
| Waagerechtes Durchgangsloch | Scheitel fällt ein, Loch wird oval | obere Hälfte als Tropfen oder Raute ausführen |
| Typenschild auf der Wand | vertieft eingraviert, Wand geschwächt | Schrift erhaben aufsetzen, mindestens zwei Druckpfade breit |
| Verbindung, die mehrfach geöffnet wird | direkt gedrucktes Innengewinde reißt aus | Gewindeeinsatz einpressen oder Gewinde nachschneiden |
Checkliste für die Anfrage einer gedruckten Serie
Eine belastbare Angebotsanfrage nennt Losgröße, Material, Belastungsfall, Sichtflächen und den gewünschten Liefertermin. Fehlt eine dieser Angaben, entsteht eine Rückfrage und der Termin verschiebt sich. Exostruct braucht die Geometrie als STL oder 3MF, wobei 3MF Einheiten und Baugruppeninformationen mitbringt und damit die Dateiprüfung verkürzt.
Eine Serienanfrage lebt von der Frage, was das Teil am Einsatzort aushalten muss. Ein Gehäuse im Maschineninneren darf Schichtlinien zeigen, dasselbe Gehäuse auf einem Messestand wird geschliffen, grundiert und lackiert, und zwischen diesen beiden Aufträgen liegen Arbeitsstunden je Teil. Wer das schon in der Anfrage klärt, bekommt ein Angebot ohne Zwischenschleife.
- Stückzahl je Ausführung und die Zahl der Varianten nennen, etwa fünfzig Gehäuse in drei Bohrbildern.
- Geometrie als STL oder 3MF beilegen, bei Passungen zusätzlich eine Zeichnung mit den maßkritischen Stellen.
- Belastungsfall beschreiben: Zug, Biegung, Druck von oben, Dauerbelastung an einem Federarm.
- Einsatzumgebung angeben, besonders Temperatur, Außeneinsatz, Kontakt mit Öl oder Reinigungsmitteln.
- Sichtflächen markieren und die restlichen Flächen ausdrücklich als Funktionsflächen freigeben.
- Gewünschtes Material nennen oder die Materialwahl offen an Exostruct übergeben.
- Liefertermin und Aufteilung in Lose festlegen, dazu Abrufmengen über das Jahr.
Welche Angaben eine Datei vor dem Druck braucht, steht in unserem Leitfaden zur Dateivorbereitung.
Wo stößt der 3D-Druck in der Serie an Grenzen?
Der Bauraum setzt die erste Grenze: Im FDM-Verfahren fertigt Exostruct bis etwa 250 mal 250 mal 250 Millimeter, im DLP-Harzdruck bis etwa 150 mal 80 mal 160 Millimeter. Größere Bauteile entstehen in Segmenten mit Klebeflächen von mindestens 3 Millimetern Breite. Pauschale Festigkeitszusagen gibt es nicht.
Große Serienteile landen regelmäßig an dieser Bauraumgrenze, und die Antwort darauf heißt Segmentierung. Trennstellen gehören an Kanten, Absätze oder bestehende Fasen, damit die Naht in der Geometrie verschwindet statt quer über die Sichtfront zu laufen. Passstifte mit 4 Millimetern Durchmesser im Abstand von 80 bis 100 Millimetern halten die Fuge gerade, und mindestens zwei Passbohrungen je Fuge verhindern ein Verdrehen der Segmente. Vor dem Kleben werden die Teile trocken zusammengesteckt und die Fuge geprüft.
| Verfahren | Bauraum als Richtwert | Bedeutung für die Serie |
|---|---|---|
| FFF/FDM | bis etwa 250 mal 250 mal 250 Millimeter | erste Wahl für große und mechanisch belastete Serienteile |
| DLP/SLA | etwa 150 mal 80 mal 160 Millimeter | Stärke bei feinen Sichtteilen, Druckzeit hängt allein von der Bauteilhöhe ab |
Die zweite Grenze liegt in der Belastbarkeit. Ein gedrucktes Teil trägt in der Schichtebene mehr Last als senkrecht dazu, und wie viel es wirklich hält, hängt von Geometrie, Druckrichtung, Füllgrad und Material ab. Exostruct beurteilt diesen Punkt am konkreten Bauteil und nennt die Bedingungen, unter denen eine Aussage gilt. PLA verliert ab etwa 60 Grad Celsius seine Formstabilität und bleibt deshalb Anschauungsmodellen vorbehalten, PETG und ABS decken mechanisch beanspruchte Gehäuse ab, PA12+CF15 kommt bei steifen und temperaturbeständigen Vorrichtungen zum Einsatz.
Was für die Serienentscheidung bleibt
Gedruckte Serien rechnen sich zwischen einem und fünfhundert Teilen je Ausführung, solange kein Werkzeug existiert oder die Konstruktion noch in Bewegung ist. Den Preis entscheiden Maschinenzeit, Lage im Bauraum und Handarbeit je Teil, nicht die Filamentsorte. Ab mehreren Tausend identischen Teilen mit eingefrorener Geometrie gehört der Vergleich mit dem Spritzguss auf den Tisch.
Häufige Fragen
Wie lange dauert eine Kleinserie aus dem 3D-Drucker?
Die Dauer einer Kleinserie ergibt sich aus der Druckzeit je Teil. Ein handtellergroßes FDM-Gehäuse rechnet Exostruct mit 4 bis 8 Stunden, fünfzig solcher Gehäuse belegen damit mehrere Drucktage. Exostruct teilt größere Lose auf mehrere Maschinen und Termine auf und nennt den Liefertermin im Angebot.
Welches Material passt für gedruckte Serienteile im Maschinenbau?
Gedruckte Serienteile im Maschinenbau entstehen bei Exostruct vorwiegend aus PETG und ABS, weil diese Werkstoffe mechanisch beanspruchte Gehäuse und Halterungen abdecken. Für steife, temperaturbeständige Vorrichtungen setzt Exostruct PA12+CF15 ein. PLA bleibt Anschauungsmodellen vorbehalten, weil es ab etwa 60 Grad Celsius seine Formstabilität verliert.
Lassen sich Varianten innerhalb einer Serie mischen?
Varianten innerhalb eines Loses sind im 3D-Druck ohne Zusatzkosten möglich, weil jedes Teil einzeln aus seiner Datei entsteht. Fünfzig Gehäuse in drei Bohrbildern laufen in einem Durchgang. Exostruct empfiehlt eine erhabene Kennung auf der Deckfläche, damit sich die Varianten in der Montage ohne Messen unterscheiden lassen.
Brauche ich für eine Serienanfrage eine fertige CAD-Datei?
Eine fertige CAD-Datei ist für eine Serienanfrage keine Voraussetzung. Exostruct konstruiert das Bauteil nach Skizze, Foto, Zeichnung oder vorhandenem Altteil und legt dabei Wandstärken, Radien und Passungen gleich druckgerecht aus. Aus dieser Konstruktion entsteht anschließend dieselbe Datei, die jedes Teil der Serie erzeugt.
Jetzt bei Exostruct drucken lassen
Wenn eine Konstruktion steht und die ersten fünfzig bis fünfhundert Teile gebraucht werden, prüft Exostruct Orientierung, Wandstärken und Passungen vor dem ersten Druck und fertigt die Serie anschließend in Losen, die zu Ihrem Abrufplan passen. Schildern Sie Stückzahl, Belastungsfall und Liefertermin in der Anfrage, dann kommt das Angebot ohne Rückfrageschleife.