Eine Passung im 3D-Druck ist das Zusammenspiel aus Bohrung, Bauteillage und Aufmaß: Exostruct gibt stehend gedruckten Bohrungen 0,2 mm Aufmaß mit, damit Schraube, Stift oder Lager ohne Nacharbeit sitzen. Liegende Bohrungen fallen an der oberen Scheitellinie ein und werden oval, weil der Überhang dort unabgestützt bleibt.
Viele Konstruktionsdateien stammen aus dem Denken für Frästeile oder Spritzguss: Löcher sind rund, Passungen haben Nennmaß, und die Lage im Raum spielt keine Rolle. Im FDM-Druck ändert sich genau das. Dieser Artikel zeigt, wie Bohrungen, Passungen und Gewinde konstruiert werden, damit das erste Teil passt und keine Korrekturschleife nötig wird.
Warum werden liegende Bohrungen im 3D-Druck oval?
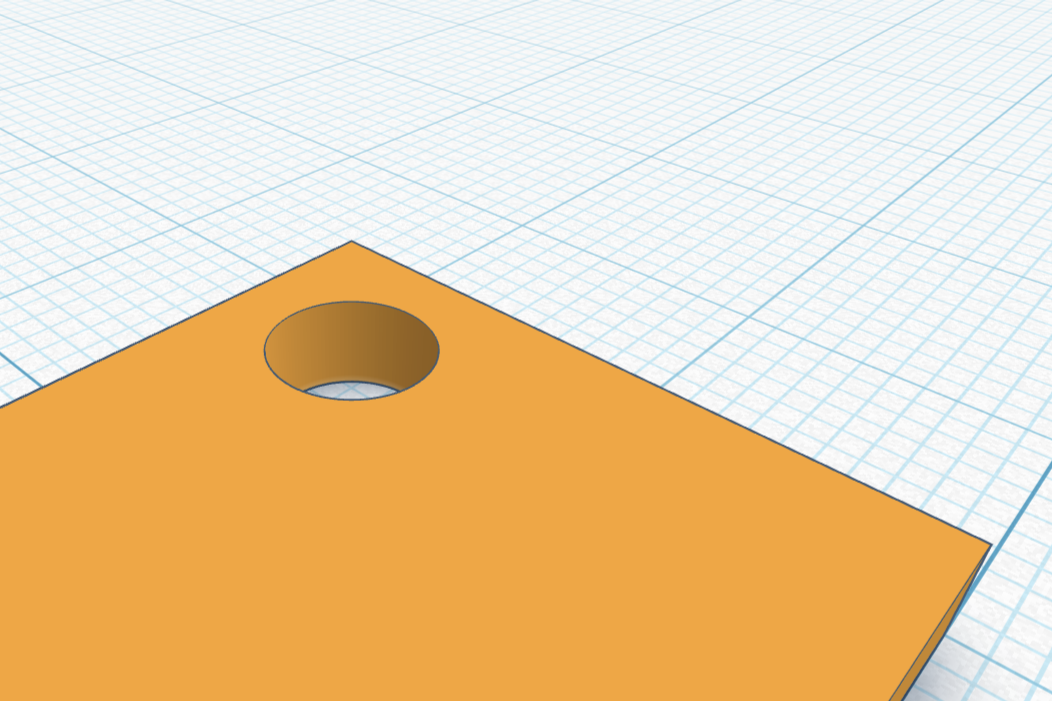
Liegende Bohrungen verlieren ihre Rundheit am oberen Scheitel. Dort muss der Drucker Material über Luft hinweg ziehen, der Überhang nähert sich der Waagerechten, und die obersten Bahnen sacken ab. Stehend gedruckte Bohrungen bleiben dagegen rund, weil jede Schicht denselben Kreis auf festem Untergrund nachzeichnet.
Stellen Sie sich eine Gehäuseplatte vor, die flach auf der Bauplattform liegt und quer durch die Wand eine Lagerbohrung trägt. Bis zur halben Höhe baut der Drucker den Kreis sauber auf. Ab der Mitte wächst der Überhangwinkel, und im obersten Bereich zieht die Düse Material frei über das Loch. Genau dort entsteht die Delle, die beim Messen als Ovalität auftaucht.
Überhänge ab etwa 45 Grad brauchen im FDM-Druck Stützmaterial, und jede Stütze wird später von Hand entfernt. Innerhalb einer Bohrung sitzt diese Stütze ausgerechnet dort, wo später die Welle laufen soll. Beim schichtweisen Auftragen von Filament, dem Kern des FDM-Verfahrens, stapeln sich bei 0,2 mm Schichthöhe in einer 20 mm hohen Wand rund 100 Schichtgrenzen. Schräge Bohrungen zeigen zusätzlich versetzte Schichtkanten, den Treppenstufeneffekt, der die Wandung des Lochs rau macht.
Welches Aufmaß braucht eine Passung im 3D-Druck?
Passungen entstehen nicht im Slicer, sondern im CAD. Exostruct gibt stehenden Bohrungen 0,2 mm Aufmaß mit, damit Schraube, Stift oder Lager nach dem Druck ohne Nacharbeit sitzen. Bei liegenden Bohrungen reicht ein festes Aufmaß nicht, weil der eingefallene Scheitel das Maß nur in einer Achse verkleinert und die Rundheit zusätzlich leidet.
Ein Stift, der im CAD exakt auf Nennmaß gezeichnet ist, klemmt im gedruckten Teil. Die Schmelze zieht beim Abkühlen nach innen, und die Wandung wächst in das Loch hinein. Wer stattdessen das Aufmaß von Anfang an einplant, spart sich Bohrer, Reibahle und die Frage, ob das Teil nach dem Aufbohren noch mittig ist.
| Bohrung im Bauteil | Lage im Bauraum | Empfehlung von Exostruct |
|---|---|---|
| Passung für Schraube, Stift oder Lager | stehend | 0,2 mm Aufmaß im CAD vorsehen |
| Durchgangsloch ohne Passfunktion | liegend | obere Hälfte als Tropfen oder Raute ausführen |
| Passbohrung an einer Klebefuge | stehend | Passstifte mit 4 mm Durchmesser im Abstand von 80 bis 100 mm |
Bei geteilten Bauteilen setzen wir mindestens zwei Passbohrungen pro Fuge, damit sich die Segmente beim Fügen nicht gegeneinander verdrehen. Wenn die Konstruktionsdatei noch fehlt oder das Bohrbild angepasst werden muss, übernimmt das unsere Konstruktion für individuelle Bauteile.
Tropfenform und Rautenform ersparen die Stütze
Waagerechte runde Bohrungen lassen sich konstruktiv entschärfen: Wer die obere Hälfte als Tropfen oder Raute ausführt, hält jeden Überhang unter 45 Grad. Die Bohrung druckt stützfrei, der Scheitel fällt nicht ein, und die tragende Fläche für Schraube oder Welle bleibt erhalten.
Die Tropfenform sieht im CAD ungewohnt aus, und mancher Konstrukteur zögert, ein rundes Loch bewusst zu verformen. Im montierten Zustand fällt die Abweichung nicht auf, weil Schraube und Stift an den tragenden Flanken anliegen. Sichtbar bleibt dagegen jede Stützstruktur, die jemand aus einem Loch gekratzt hat.
Vier Schritte senken den Aufwand, bevor die Datei abgeschickt wird:
- Bauteil drehen, bis die größte Fläche auf der Bauplattform liegt.
- Überhänge anfasen statt abstützen.
- Waagerechte runde Bohrungen in Tropfen- oder Rautenform überführen, denn diese Form kommt ohne Stütze aus.
- Bauteil teilen und fügen, wenn keine einzelne Lage alle Anforderungen erfüllt.
Welche Kante welchen Radius verträgt, hängt an der Geometrie des Teils. Wie Fasen an Überhängen und Lochkanten angelegt werden und warum sie die Handarbeit nach dem Druck verkürzen, zeigt unser Beitrag zu Kanten und Fasen im Druckteil.
Was passiert mit Gewinden im gedruckten Bauteil?
Gewinde gehören zu den Geometrien, die der FDM-Druck nur begrenzt abbildet. Ein gedrucktes Innengewinde trägt wenige Montagezyklen, weil die Flanken aus gestapelten Schichten bestehen und entlang der Schichtgrenze ausreißen. Für Verbindungen, die mehrfach geöffnet werden, setzt Exostruct Gewindeeinsätze oder schneidet das Gewinde nach.
Im Werkstattalltag entscheidet die Frage, wie oft die Schraube wieder herauskommt. Ein Deckel, der einmal montiert und dann nie wieder geöffnet wird, lebt gut mit einem gedruckten Grobgewinde. Ein Prüfaufbau, an dem wöchentlich Sensoren getauscht werden, braucht Metall im Kunststoff.
| Gewindelösung | Passender Einsatzfall | Aufwand im Angebot |
|---|---|---|
| direkt gedrucktes Innengewinde | grobe Steigungen, einmalige Montage | kein zusätzlicher Nacharbeitsschritt |
| Kernloch drucken und Gewinde schneiden | metrische Gewinde in PETG oder PA12+CF15 | Handarbeit je Teil |
| Gewindeeinsatz einpressen | häufig gelöste Verbindungen mit Metallschraube | Handarbeit je Teil plus Materialkosten |
Nacharbeit skaliert linear mit der Stückzahl, während sich Rüstkosten über das Los verteilen. 5 Minuten Entgraten je Teil ergeben bei 50 Gehäusen etwa 4 Arbeitsstunden, und diese Stunden stehen im Angebot. Wer wissen möchte, warum zwei Angebote zur selben Datei weit auseinanderliegen, findet die Kostenpositionen im Beitrag zu den Preisunterschieden zwischen Dienstleistern.
Welche Punkte prüfen Sie vor dem Absenden der Datei?
Vor dem Absenden lohnt ein kurzer Durchgang durch die Datei: Bohrungslage, Aufmaß, Überhangwinkel und Wandstärke entscheiden darüber, ob das erste Teil passt oder eine Korrekturschleife nötig wird. Exostruct legt die Orientierung vor jedem Auftrag fest, gleicht aber keine zu dünne Wand im CAD aus.
Die folgende Liste deckt die Fehler ab, die bei uns am häufigsten zu einer zweiten Runde führen. Sie ersetzt keine Abstimmung, verkürzt sie aber deutlich, weil die offenen Punkte schon benannt sind.
- Tragen alle Passungsbohrungen 0,2 mm Aufmaß und lassen sie sich stehend orientieren?
- Sind waagerechte Löcher als Tropfen oder Raute ausgeführt?
- Steht genug Material um die Bohrung, damit die Wandlinien das Loch umschließen? Funktionsteile druckt Exostruct mit vier Wandlinien und 25 Prozent Füllgrad, und diese Linien brauchen Platz.
- Liegen scharfe Innenkanten an belasteten Übergängen, die ein Radius entschärfen würde?
- Passt das Material zur Belastung? PLA verliert ab etwa 60 Grad Celsius seine Formstabilität, PETG deckt Halterungen und Alltagsgehäuse ab, PA12+CF15 trägt Vorrichtungen und Montagehilfen.
- Ist das Dateiformat eindeutig? STL nehmen wir immer an, 3MF transportiert zusätzlich Maßeinheit und Baugruppenstruktur und spart bei Passungsteilen mit Gegenstück eine Rückfrage.
Welche Angaben ein Auftrag sonst noch braucht, vom Maßstab bis zur Toleranzanforderung, steht in unserer Übersicht zur Dateivorbereitung.
Was am Ende über die Passung entscheidet
Die Passung entsteht im CAD, nicht am Drucker. Wer Passungsbohrungen stehend plant, waagerechte Löcher als Tropfen ausführt und 0,2 mm Aufmaß vorsieht, bekommt Teile, die ohne Bohrer und Feile zusammengehen. Bei Kleinserien von 10 bis 500 Teilen entscheidet genau das über den Stückpreis.
Die tatsächliche Belastbarkeit einer gedruckten Passung hängt von Geometrie, Druckrichtung, Füllgrad und Material ab und lässt sich nur am konkreten Bauteil beurteilen. Deshalb schauen wir uns Bohrbild und Lage vor dem Druck gemeinsam an, statt eine Zahl zu versprechen, die für jedes Teil gilt.
Häufige Fragen
Lassen sich zu kleine Bohrungen nachträglich aufbohren?
Zu kleine Bohrungen lassen sich mit einem Bohrer oder einer Reibahle auf Maß bringen, solange genug Wandmaterial um das Loch steht. Die Nacharbeit ist Handarbeit und fällt pro Teil an, deshalb trägt sie sich nur bei Einzelstücken. Ab zehn Teilen gehört das Aufmaß in die Konstruktion.
Warum sind meine Bohrungen nach dem Druck unsauber?
Unsaubere Bohrungen entstehen durch Stützmaterial im Loch, durch abgesackte Scheitelbahnen bei liegender Lage oder durch Materialreste an der ersten Schicht. Stehend gedruckte Löcher zeigen diese Fehler seltener, weil keine Stütze im Inneren sitzt. Eine kurze Fase an beiden Lochenden erleichtert zusätzlich das Entgraten.
Welches Material eignet sich für belastete Passungen?
PETG deckt den größten Teil belasteter Halterungen und Gehäuse ab, weil es zäh und feuchtigkeitsbeständig ist. PA12+CF15 bringt mehr Steifigkeit für Vorrichtungen und Montagehilfen, braucht aber spezielle Düsen und trockene Lagerung. PLA verliert ab etwa 60 Grad Celsius seine Formstabilität und passt zu Passungsmustern.
Welches Dateiformat eignet sich für Bauteile mit Passungen?
STL wird immer angenommen, beschreibt aber nur die Oberfläche als Dreiecksnetz, ohne Einheiten und ohne Baugruppenstruktur. 3MF transportiert zusätzlich Maßeinheit, Farbe und Zusammenbau und vermeidet Rückfragen zum Maßstab. Bei Passungsteilen mit Gegenstück spart 3MF eine Prüfschleife, weil beide Teile im richtigen Verhältnis ankommen.
Jetzt bei Exostruct drucken lassen
Wenn Ihr Bauteil Passbohrungen, Lagersitze oder Gewinde trägt, legen wir die Lage im Bauraum vor dem Druck fest, planen das Aufmaß ein und sagen Ihnen vorab, welche Löcher stehend gedruckt und welche als Tropfen ausgeführt werden. So kommt das erste Teil passfähig an, statt nach dem Druck aufgebohrt zu werden.